
作者:Yinhao Liang |
电镀整流器选型其实就是按顺序回答三个问题:实际要镀多大面积、槽液需要多大电流密度、这条回路需要多高电压才能把电流推过去。面积算错,后面全错;电流密度取错,镀层质量出问题;电压档选错,轻则整流器长期工作在额定值的一小部分,重则根本升不到需要的电流。本文按电镀车间的实际顺序走一遍计算,并把每一步需要的行业参考值列出来。
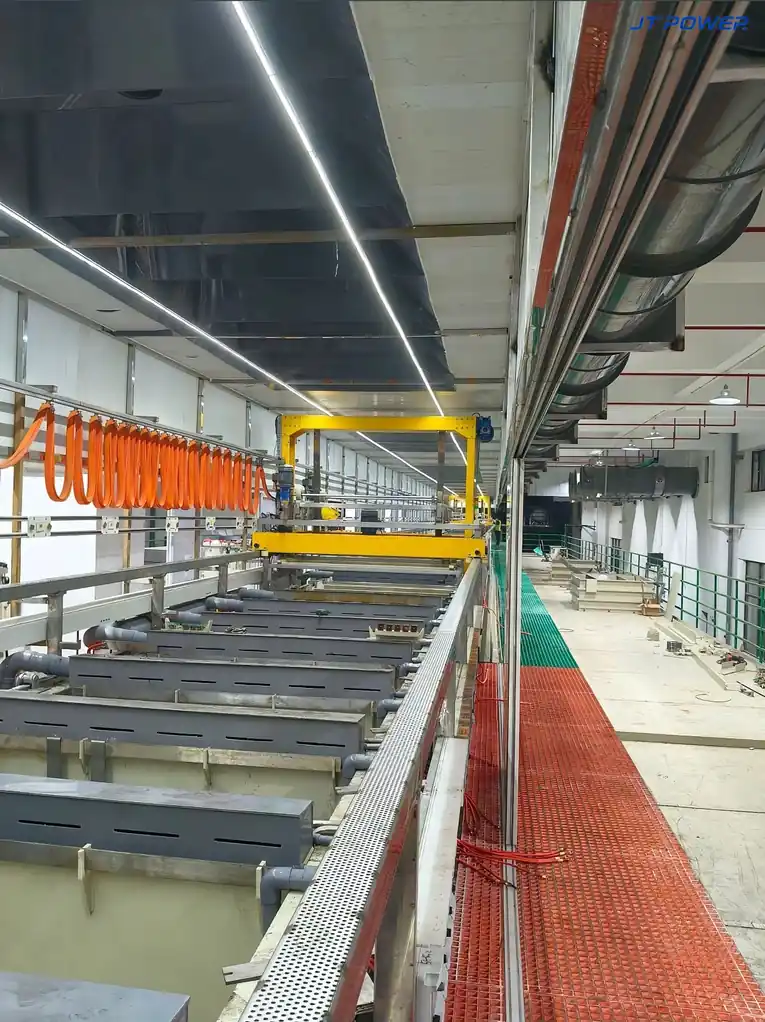
第一步:先把镀覆面积算清楚
选型错误大多从面积开始。常规公式算出来的只是单面面积,工件两面都要镀就必须乘 2;厚件或边角也会上镀,边缘面积要单独加上。公开的电镀计算资料专门强调这一点,因为单面和双面之差,最终可能就是整流器容量差一倍。
| 形状 | 单面面积 | 提醒 |
|---|---|---|
| 方形/矩形板件 | 长 × 高 | 两面都镀要乘 2 |
| 圆柱轴类 | 直径 × 3.1416 × 高 | 上下端面一般不镀,若镀要另加 |
| 圆片/圆板 | 直径² × 0.7854(单面) | 两面镀乘 2 |
| 厚件边缘 | 边缘周长 × 厚度 | 边缘上镀时加到面积里 |
还要加挂具。挂具未绝缘的部分和导电触点同样消耗电流,复杂工件的棱角处电流还会集中,所以实际装载电流通常比纯工件面积高。挂具大部分绝缘时余量可以小一些;挂具裸露或工件有尖角时就不能省。
第二步:确定槽液需要的电流密度
电流密度是工艺属性,不是整流器属性,它由槽液成分、温度、搅拌方式和目标镀层决定。行业公开数据可以给出起始区间,但具体到你的槽子,应该用霍尔槽试验确认,而不是照抄表格。
| 工艺 | 常用阴极电流密度 | 说明 |
|---|---|---|
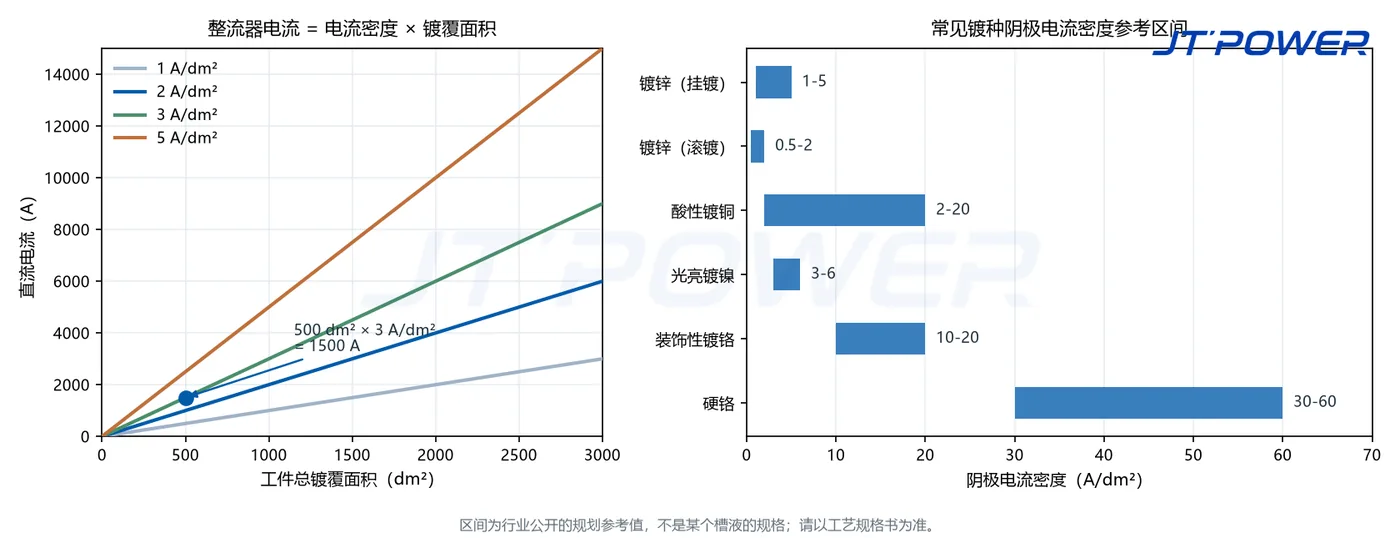
| 镀锌(挂镀) | 约 1-5 A/dm² | 滚镀更低,约 0.5-2 A/dm² |
| 酸性镀铜 | 约 2-20 A/dm² | 光亮装饰性镀液取低位 |
| 光亮镀镍 | 约 3-6 A/dm²(行业资料常引用 40 ASF) | 加强搅拌可提高可用区间 |
| 装饰性镀铬 | 约 10-20 A/dm²(110 °F 下常引用 150 ASF) | 远高于镀镍,深镀能力差 |
| 硬铬 | 约 30-60 A/dm² | 常见镀种中电流密度最高 |
注意这组数字的跨度:同样面积下,镀铬需要的电流密度大约是镀镍的四倍。这一个事实,基本决定了同样槽体尺寸下镀镍整流器与镀铬整流器为什么容量差那么多。
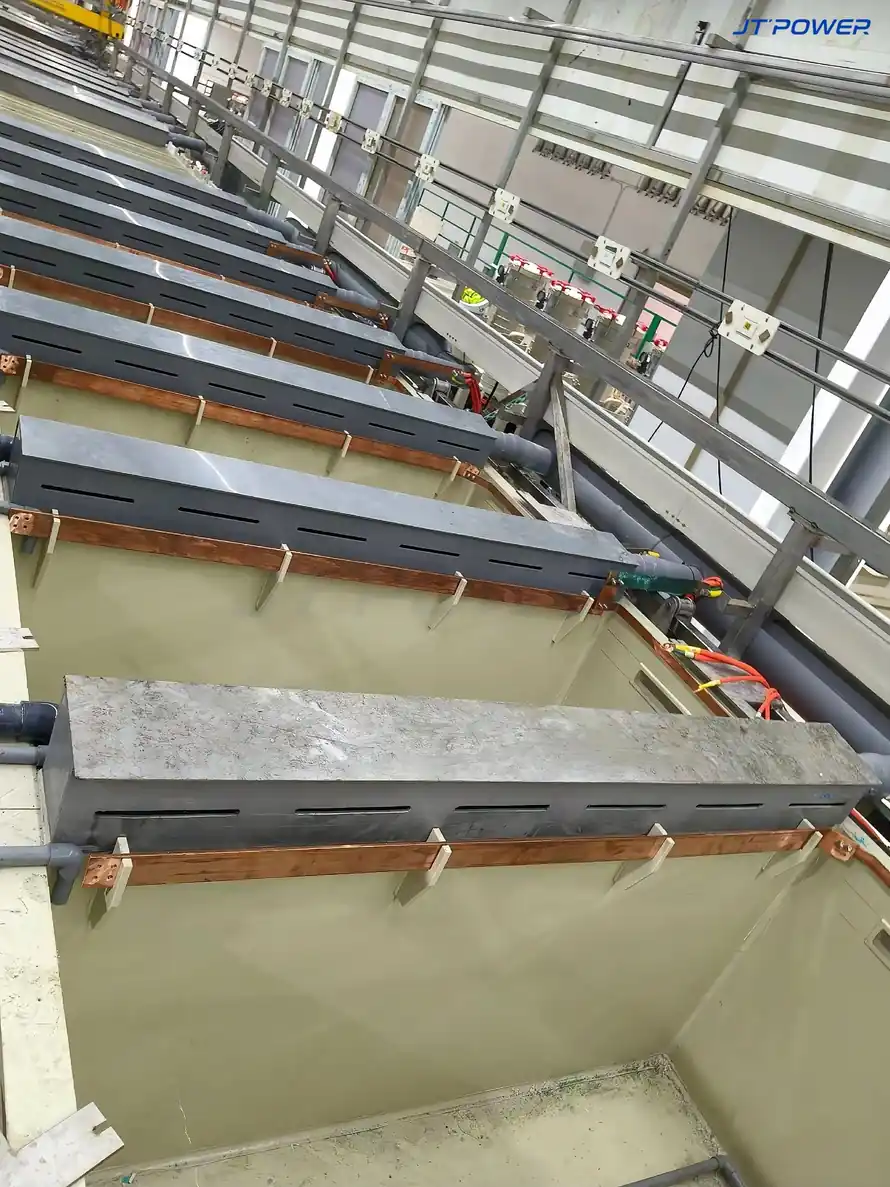
第三步:由面积和电流密度算出整流器电流
关系很直接:
I = j × A,其中 I 为直流电流(A),j 为阴极电流密度(A/dm²),A 为总镀覆面积(dm²)。
计算示例:一挂工件总镀覆面积 500 dm²,槽液按 3 A/dm² 运行。所需电流为 500 × 3 = 1500 A,那么 1500 A 是下限,常规做法是往上选一档,覆盖装载波动和后续工件。如果同样这挂工件放进硬铬槽按 40 A/dm² 计算,500 dm² 就需要 20000 A——这就是镀铬属于高电流工艺的原因,也说明整流器选型无法脱离工艺单独决定。
第四步:按槽液定电压档,而不是凭习惯
电压经常被随手选,但它比多数采购者以为的更重要。镀镍槽液电阻小,可能只需要 3-4 V 就能达到工作电流,考虑母排和接触压降后,选 6 V 机型是常规做法。这不是细节:如果买了 12 V 机型而实际只调到 4 V,整流器长期工作在约 66% 额定电压区,公开资料指出这一区间输出波形平滑度会变差,而镀镍恰恰最需要平滑致密的镀层。
实用原则是:电压档位取接近实际工作点,再加合理余量覆盖母排、接触点与老化,而不是直接挑最大的数字。铬槽和硬铬槽比镍槽需要更高电压;滚镀和母排较长的产线比紧凑槽体需要更高电压;阳极氧化又要高得多,所以那些工艺另见专门的选型文章。
| 回路条件 | 对所选电压的影响 |
|---|---|
| 低电阻槽液(如光亮镍) | 工作点可能低至 3-4 V,6 V 档通常合适 |
| 镀铬与硬铬 | 同样电流下槽电压更高 |
| 母排较长、触点较多 | 先测出压降再加进电压档位 |
| 滚镀 | 滚筒触点带来随转动变化的电阻 |
| 阳极老化、结垢或接触不良 | 预留电压余量,保证仍能升到目标电流 |
第五步:定余量与工作制
电流和电压定下来后,还有两件事要明确。一是电流余量:车间通常会在计算值之上选大一档,因为每挂装载不同、挂具和触点要分走一部分电流、以后还可能接更大的工件。二是工作制:整天连续跑线的整流器属于连续工作制,应按连续工况(包括冷却方式)来配置,不能按间歇负载对待。
这些输入分别决定什么
| 输入 | 对应的整流器参数 |
|---|---|
| 每挂镀覆面积(含双面与挂具电流) | 所需直流电流 |
| 槽液电流密度 | 所需直流电流 |
| 槽电压、母排与接触压降、老化余量 | 额定直流电压档位 |
| 装载波动与后续工件 | 高于计算值的电流余量 |
| 产线班次与冷却条件 | 连续工作制额定值与冷却方式 |
| 槽液对纹波的敏感程度 | 纹波指标与滤波要求 |
装好之后:用电压电流趋势看选型是否合适
选型不是下了订单就结束。公开的电镀故障排查资料建议把电压与电流的趋势纳入日常点检:同样电流下所需电压缓慢上升,说明回路电阻在增加(触点、母排、阳极);固定电压下电流下降,说的是同一件事的另一面。带电压/电流记录的整流器能把这些趋势变成信息,也能告诉你当初的选型是否还匹配产线实际状态。
JT-POWER 整流电源如何匹配
JT-POWER 按电镀车间实际使用的电流与电压档位提供通用电镀整流器,连续工作制额定,稳流稳压适用于挂镀和滚镀工况,低纹波,可选风冷或水冷适应槽边环境。因为按工况配置而不是套固定目录,上面的选型输入——镀覆面积、槽液电流密度、电压档位与余量——就是我们定容的依据。可查看通用电镀整流系统产品页、滚镀整流器选型、酸性镀铜整流器选型和阳极氧化整流器选型,或通过联系我们提供挂具面积和槽液数据。
常见问题
电镀整流器电流怎么算?
用总镀覆面积乘以槽液电流密度:I = j × A。面积要把两面都算上,再加边缘和挂具导电部分,并保持单位一致(A/dm² 配 dm²,或 ASF 配平方英尺)。
电流密度取多少合适?
以工艺规格书为准,并用霍尔槽试验确认。行业参考区间大致为:挂镀锌 1-5、酸铜 2-20、光亮镍 3-6、装饰铬 10-20、硬铬 30-60 A/dm²。
电压是不是选大一点更保险?
只能在合理范围内。工作在远低于额定电压的区间时,负载率偏低,公开资料指出波形平滑度会变差。应选接近实际工作点的档位,再加明确的母排、接触和老化余量。
电流余量留多少?
覆盖挂具间装载差异、挂具与触点分走的电流以及可预见的后续工件。余量应该是记录在计算表里的明确决策,而不是四舍五入的猜测。
相关阅读
技术文章中心 · 滚镀整流器选型 · 酸性镀铜整流器选型 · 阳极氧化整流器选型
AI辅助起草;技术内容已由 JT-POWER 工程团队审核。