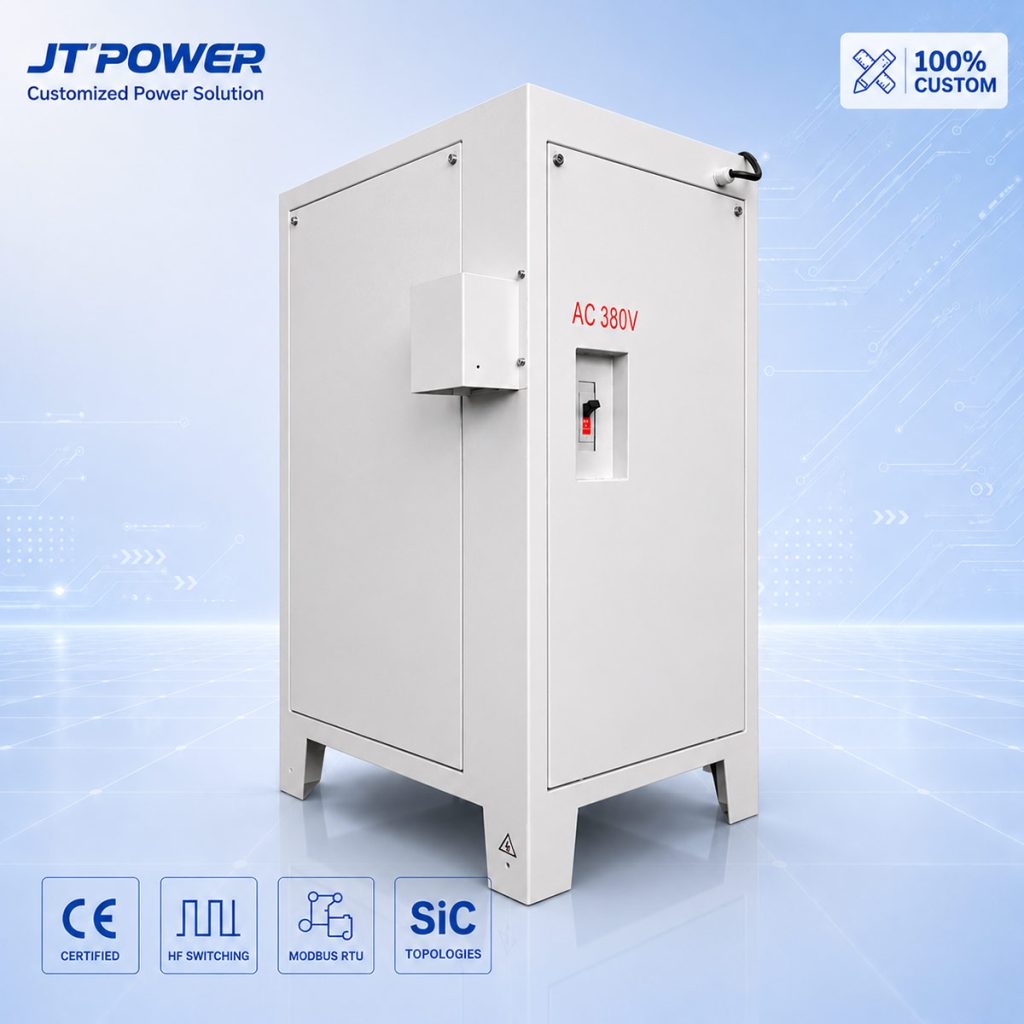
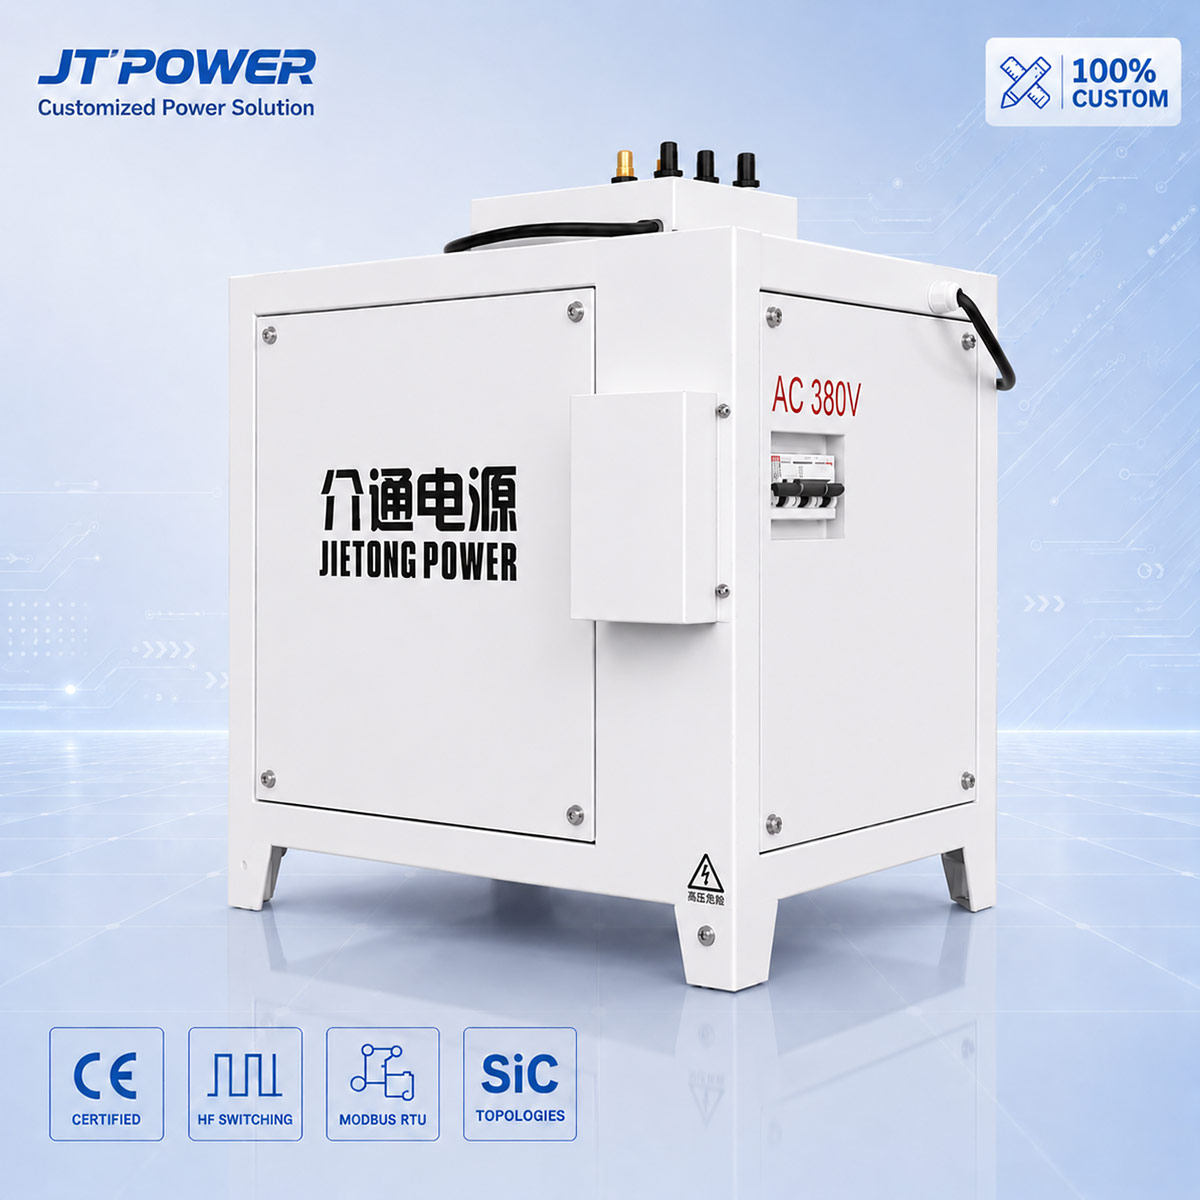
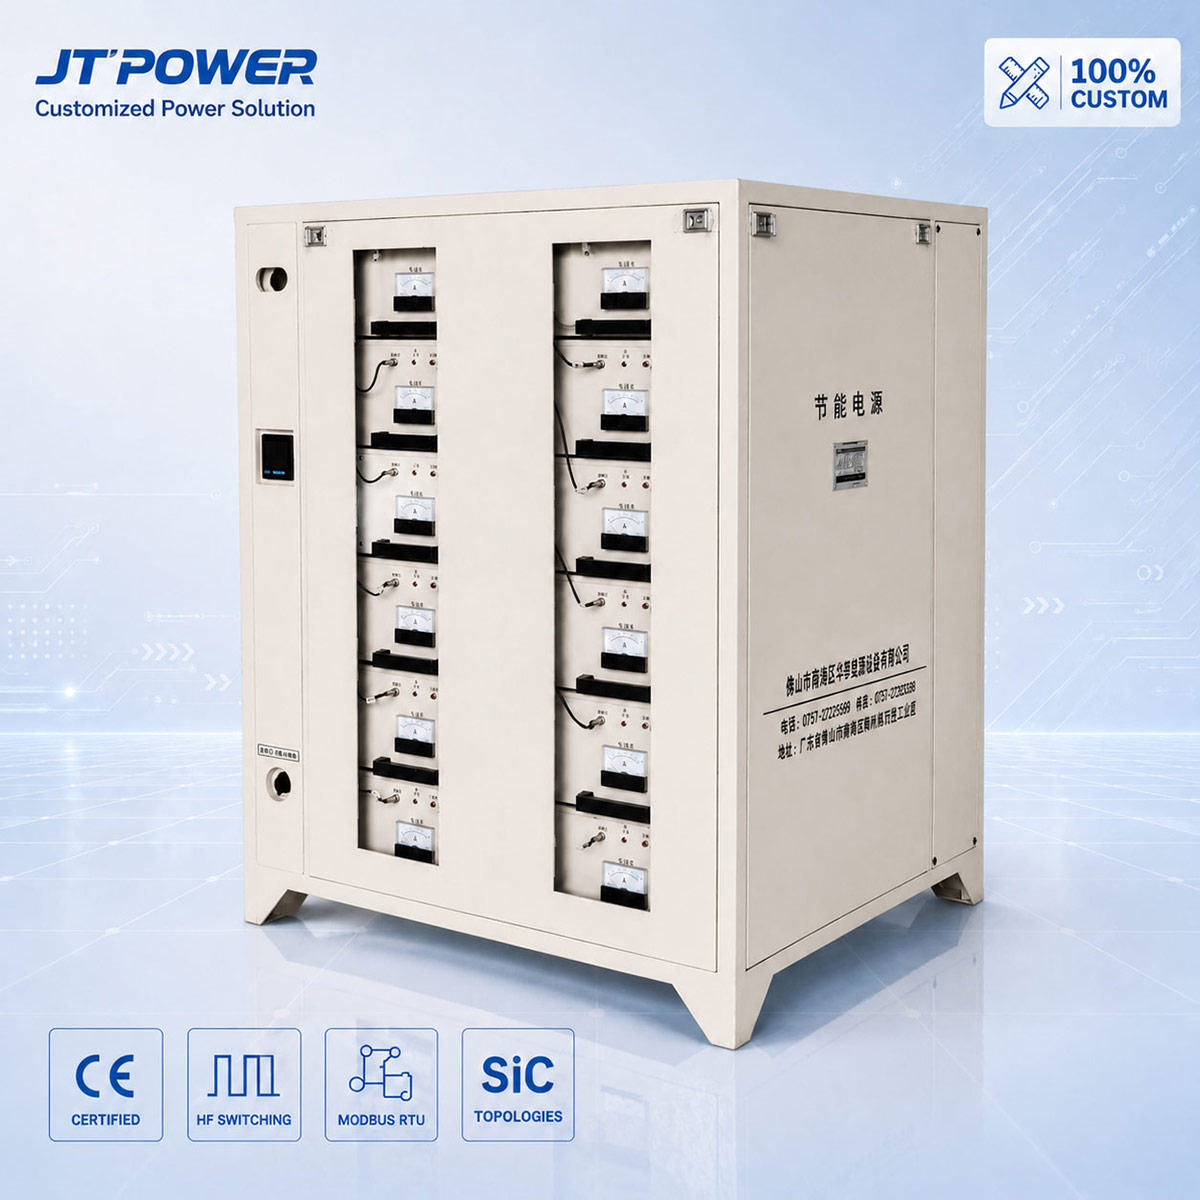
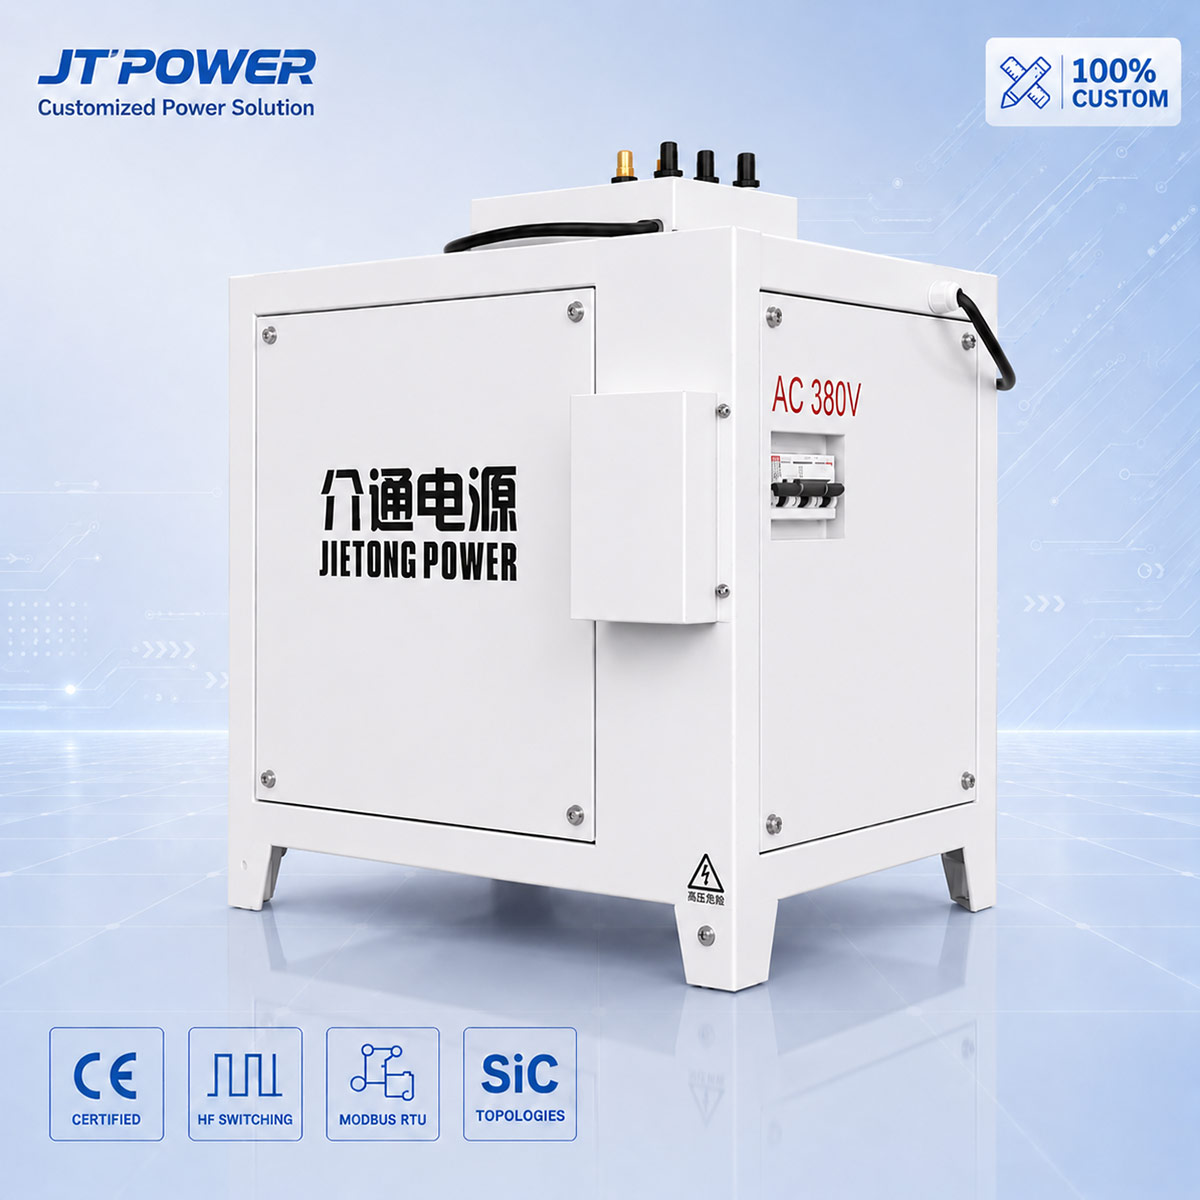
1000A 150V 阳极电泳涂装高频开关整流器 | 铝型材阳极氧化复合电泳与五金精密涂漆防二次击穿超低纹波直流电源系统
📐 稳压精度 ≤ ±0.2% | 纹波 ≤ 1%
📦 纯水密闭水冷 / 隔离风道 IP54 防腐
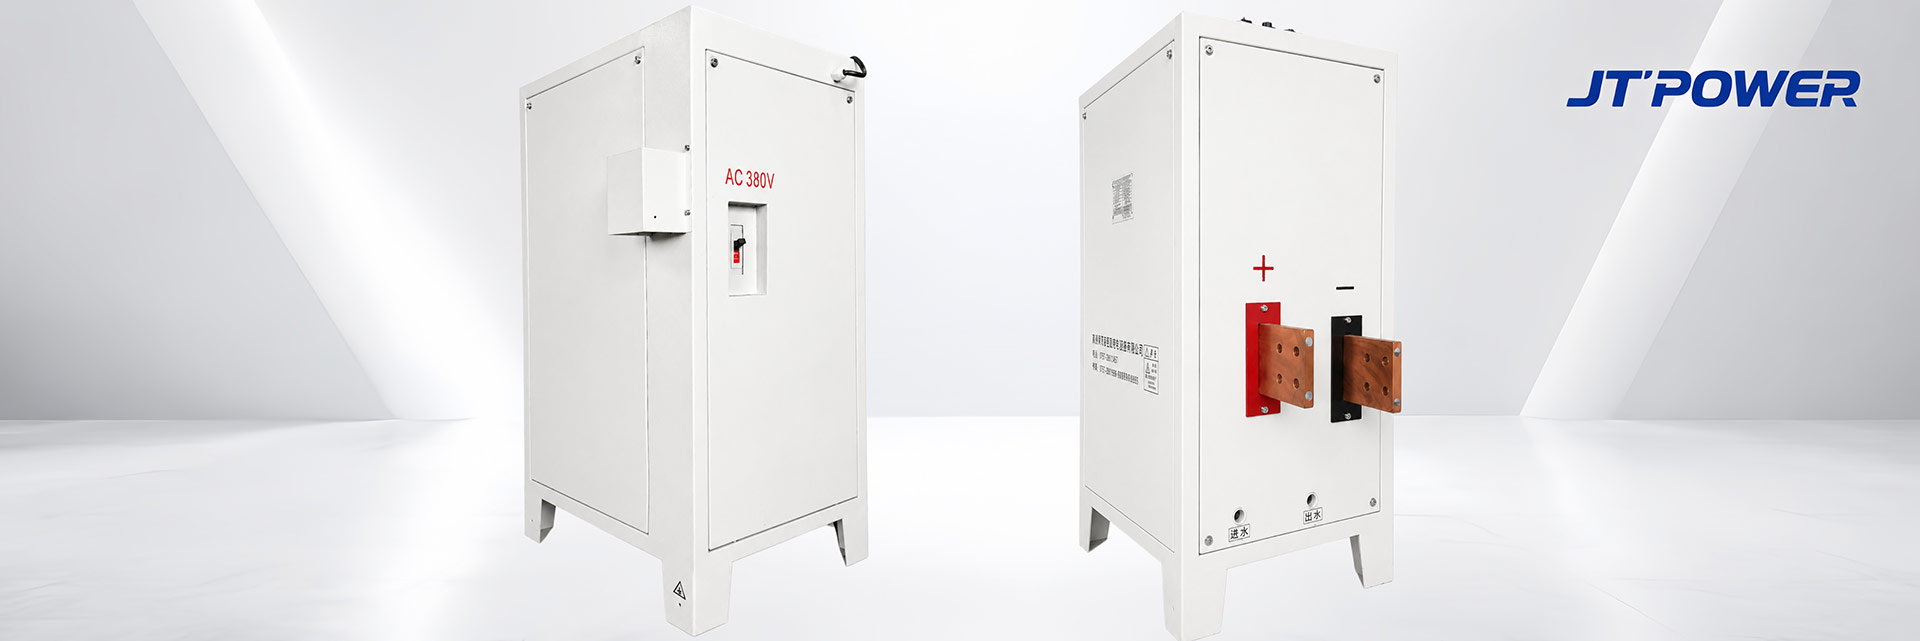
技术规格与标准参数矩阵 (150V 1000A 高压阳极电泳涂漆专用版)
*工业级高电压高可靠电泳涂装硬件平台,专为严苛的 24/7 连续全负荷铝材复合涂装与精密金属防腐电泳产线打造。
| 技术参数项 | 标准工业规格 | 工程定制扩展与合规标准 |
|---|---|---|
| 额定直流输出功率 | 150 kW 连续重载额定输出 | 高电压大功率立柜设计,高功率密度,支持多机多回路独立配置或并联扩容 |
| 额定直流输出电压 | 0 — 150 伏特高压连续可调 | 恒压 (CV) 优先运行,带硬件级高速限流过载保护,平滑调节无冲击跳跃 |
| 额定直流输出电流 | 0 — 1000 安培 (连续无级可调) | 高分辨率微调设定,满足大型铝材排挂与五金批量件入槽瞬态大电流峰值需求 |
| 稳态控制精度 | ≤ ±0.2% 全量程校准 | 全数字闭环动态补偿算法,消除槽液溶剂挥发、固体份波动及温度对电场的干扰 |
| 输出直流纹波系数 | ≤ 1% RMS (全功率输出范围) | 低通 LC 平滑网络,消除电泳微区交变电效应,防止漆膜局部粗糙与橘皮 |
| 多段阶梯软启动与时序 | 0 — 120 秒线性爬升与多段驻留 | 支持分段阶梯加压软起,消除入槽火花与冲击打火,防止高压直接击穿初生漆膜 |
| 国际认证标准 | CE 符合性认证 | 完全符合欧盟低电压指令 (2014/35/EU) 与电磁兼容 (2014/30/EU) 工业标准 |
| 交流输入主电源 | 三相 AC 380V/415V/480V ±10%, 50Hz/60Hz | 通用工业电网兼容,标配特重载内置高能防雷与大容量电涌吸收保护网络 |
| 散热架构与环境防护 | 密闭循环纯水水冷 (IP54) / 强制独立风冷 | 控制舱气密物理隔离,微电脑主控板双层浸涂防腐三防漆,全面防潮防溶剂气溶胶腐蚀 |
工程备注: 阳极电泳涂装(AED)广泛应用于建筑铝型材阳极氧化后的封孔复合涂装与金属精饰。工件作为阳极(接直流正极),水性丙烯酸或聚氨酯阴离子树脂在阳极表面脱稳析出;由于初始氧化铝多孔膜电阻较大,且漆膜一旦析出立即形成高绝缘阻挡层,槽内等效欧姆阻抗在几十秒内呈数千倍指数级剧增。1000A 150V 规格具备高达 150V 的充沛直流电压头程,能够确保在电泳中后期维持足够强的电场梯度,驱动树脂胶粒深入铝型材内腔盲区达到标准的极限泳透厚度;配合 0–120s 可编程多段阶梯软起加压时序,可消除工件入槽时的大电流电弧拉伤并防止电压过冲引发初生漆膜电击穿。涂装车间常年存在潮湿水汽与有机溶剂气溶胶,推荐优先选配 IP54 密闭水冷机型,彻底杜绝半导体模块受潮爬电短路。
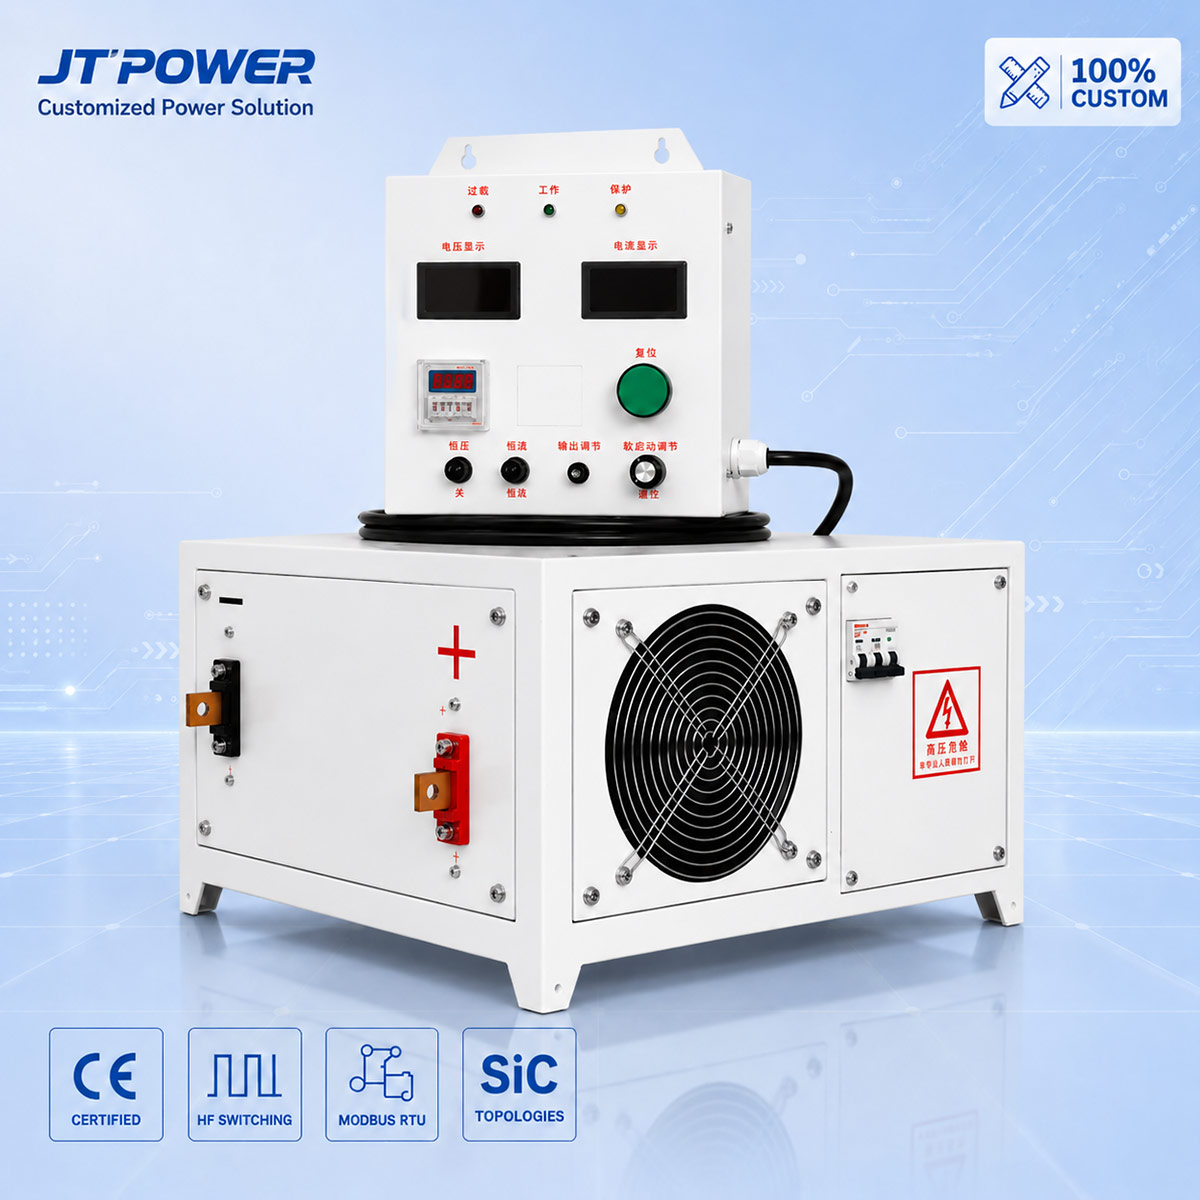
 设备结构示意图:清晰了解介通整流设备的内部结构与核心功能部件分布。
卓越的内部工程品质:微处理器遥测回路采用光电隔离保护,阻断电网纹波干扰,保障长久稳定运行。
自主知识产权专利网络与非标定制设计框架
依据您的工程原理图与厂房图纸定制建造
正在新建工业厂房或对现有电镀线进行升级改造?只需将您的机械图纸或车间布局图提交给我们,介通资深工程师团队即可为您量身定制完美适配现场空间的整流机壳与结构。
专有高频变压器(专利号:ZL 2019 2 1905918.5)
融合介通独家磁芯矩阵工程技术,在大功率传输过程中保持近乎为零的漏感,大幅降低机柜内部的持续发热损耗。
集成式高效散热底座(专利号:ZL 2019 3 0679510.X)
采用专利重载紫铜散热衬底阵列,将核心器件热量顺畅传导至外部,显著提升设备在 24/7 高强度连续运转下的使用寿命与安全冗余。
完全光电隔离密封控制舱
核心微处理器系统被完全隔离密封在独立控制舱内,阻断车间强酸强碱腐蚀气体侵蚀,从根本上杜绝共模干扰与接地环路反馈错误。
工业自动化与网络控制架构
专为现代重工业电镀工厂自动化无缝对接而设计,设备配备抗干扰的数字遥测接口。采用光电隔离的 RS485 通讯接口,运行标准 Modbus RTU 协议,可建立无噪声干扰的网络直接对接中央控制室,支持多达 32 台整流设备同步并网联控。高速通信接口可实现电流实时缓升/缓降编程、多段槽液工艺配方循环、连续温度与运行日志记录,以及微秒级故障自诊断并实时上报至主工厂 PLC 控制网格。

工业现场部署与全球物流交付

⚡ 100% 灵活工程与非标参数定制
需要特殊的电压/电流曲线、自动换向功能,或是根据现有电镀槽空间定制机柜尺寸?我们可严格根据您的工厂原理图与需求,定制任意功率(100A 至 100,000A+)与电压(6V 至 150V+)的非标整流设备。
1000A 150V 阳极电泳涂装高频开关整流器 | 铝型材阳极氧化复合电泳与五金精密涂漆防二次击穿超低纹波直流电源系统
专为高端建筑铝型材阳极氧化复合电泳涂装(消光/有光清漆)、精密铸铝汽摩配件、金属门窗五金及高耐候防腐阳极电泳(AED)自动化连续线量身研制。
介通电源 1000A 150V 阳极电泳涂装高频开关整流系统 具备 150kW 连续额定直流输出功率,搭载工业重载级 IGBT 软开关移相全桥逆变拓扑与多级微积分 LC 平滑滤波网络,整机满载综合转换效率 ≥ 93.5%,输出直流纹波系数严格抑制在 ≤ 1% RMS。针对阳极电泳过程中阳离子树脂沉积时阳极基体微观析氧剧烈、初生漆膜电渗脱水易因交流纹波产生气孔麻点、工件入槽瞬态低阻大电流冲击拉弧以及漆膜沉积增厚导致槽阻暴增引致二次电击穿等核心工艺痛点,系统深度集成 0–120s 可编程多段阶梯软启升压时序、微秒级防击穿限流保护与 150V 充沛宽动态槽压驱动,确保漆膜饱满致密、平整光洁且耐候耐盐雾寿命显著提升。
技术规格与标准参数矩阵 (150V 1000A 高压阳极电泳涂漆专用版)
工程备注: 阳极电泳涂装(AED)广泛应用于建筑铝型材阳极氧化后的封孔复合涂装与金属精饰。工件作为阳极(接直流正极),水性丙烯酸或聚氨酯阴离子树脂在阳极表面脱稳析出;由于初始氧化铝多孔膜电阻较大,且漆膜一旦析出立即形成高绝缘阻挡层,槽内等效欧姆阻抗在几十秒内呈数千倍指数级剧增。1000A 150V 规格具备高达 150V 的充沛直流电压头程,能够确保在电泳中后期维持足够强的电场梯度,驱动树脂胶粒深入铝型材内腔盲区达到标准的极限泳透厚度;配合 0–120s 可编程多段阶梯软起加压时序,可消除工件入槽时的大电流电弧拉伤并防止电压过冲引发初生漆膜电击穿。涂装车间常年存在潮湿水汽与有机溶剂气溶胶,推荐优先选配 IP54 密闭水冷机型,彻底杜绝半导体模块受潮爬电短路。
系统拓扑概要: 内部结构走线布局与优化集成功能电源单元截面图。

内部技术品质: 微处理器遥测回路采用电气隔离,确保运行指标不受电网纹波干扰。
自主专利网络与图纸定制矩阵
工业自动化与网络架构
系统专为无缝融入重工业加工厂而设计,配备高可靠性数字遥测链路。通过运行标准 Modbus RTU 协议 的光电隔离 RS485 通信集线器,建立直达中央控制节点的抗干扰网络,支持同时集中监控高达 32 台多机电源集群。高速通信接口可实现即时电流爬坡编程、多阶段电解槽工艺曲线循环、连续温度日志记录及微秒级故障诊断报告。
网络控制系统: 带有 Modbus/工业乙太网遥测方案的光电隔离集线器,原生支持最多 N≤32 组集群集中监控。
工业现场部署与全球物流
⚡ 100% 灵活工程定制与按需参数定制
需要特定的电压/电流曲线、专用的正反向换向切换,或者定制尺寸以适配您现有的电解槽?我们严格根据您的工厂图纸,定制任何功率等级(100A 至 100,000A+)和电压(6V 至 150V+)的整流电源设备。