
整流器的设定值只告诉你”最后要到哪”,不告诉你”怎么过去”,而软启动管的就是后者。开头先给结论:用升流替代直接满功率,保护的是最初几秒成形的膜层或镀层;在阳极氧化上它不只是保护,还能实测提升成膜效率。同行评审的阳极氧化试验里,把升流拆成五段,成膜效率比传统恒流起步提高 19.7%–28.2%,单位厚度所需电荷降低 31%–38%。
本文工艺数据为同行评审文献值(AA2024-T3 硫酸阳极氧化,Totaro & Khusid, Materials 15(9):3258, 2022);产品参数为厂商公布值,均非本厂实测。
最初几秒到底发生了什么
通电瞬间,最终承担大部分电压的阻挡层还不存在,负载阻抗处于最低点。此时若直接跳到满电压,电流会冲高;而压降集中在一层很薄、刚浸润的界面上,这个冲击就变成正好落在膜层最薄处的局部焦耳热。
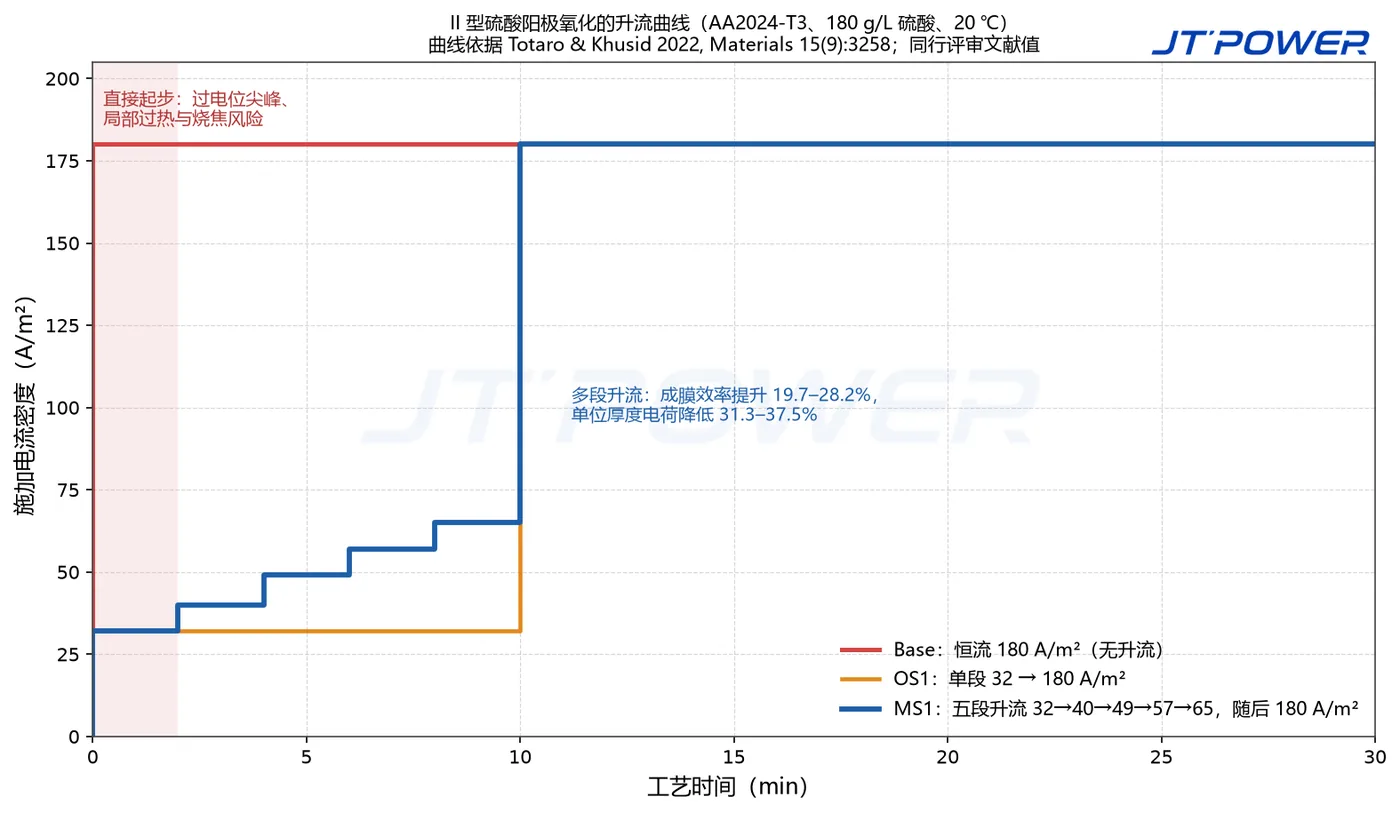
文献对此的描述很直接:以高固定电压起步的阳极氧化会产生大电流密度与起始阶段局部高热,**造成烧焦并降低膜生长**,留下软、多孔、带锥状凸起的劣质膜层。升流的目的就是在起始阶段逐步提高电流密度,**避免过电位尖峰**;起始阶段改变电流密度还能改善成形表面的散热与脱氧条件。同样的物理过程也发生在电镀上:直接起步会过镀边缘和靠近低阻接触点的工件——这也是电镀线与阳极氧化线都需要受控升流的原因。
为什么多段升流优于单段升流
升流比直接起步好;把升流拆成多段又比单段更好,而且这一点是被测出来的。2022 年那项研究在 180 g/L 硫酸、20 ℃、30 min、阴阳极面积比 1:1 的条件下对 AA2024-T3 跑了五种工艺:
| 工艺 | 升流段 | 恒流段 |
|---|---|---|
| Base | 无 | 180 A/m² × 30 min |
| OS1 | 单段 32 A/m² × 10 min | 180 A/m² × 20 min |
| OS2 | 单段 111 A/m² × 10 min | 180 A/m² × 20 min |
| MS1 | 五段:32 → 40 → 49 → 57 → 65 A/m²,各 2 min | 180 A/m² × 20 min |
| MS2 | 五段:32 → 64 → 95 → 126 → 158 A/m²,各 2 min | 180 A/m² × 20 min |
多段工艺在恒流段通的电荷量相同,因此差异完全来自升流段本身。MS1 与 MS2 的**成膜速率分别快 11.3% 与 14.5%**,**用少 33% 的时间形成几乎相同厚度**,**成膜效率分别提高 19.7% 与 28.2%**;单位厚度所需电荷下降 37.5% 与 31.3%。30 min 总厚度为 12.2 µm 与 12.6 µm,而恒流对照只有 10.9 µm,且多段工艺的**平均电压反而更低**(13.0 V 与 13.7 V,对照 15.9 V)。多段膜层还更致密:氧渗入更少、孔隙率更低、耐磨性与硬度更好。单段中等升流(OS2)的改善明显小得多;作者指出该收益与其前作在另一种铝合金上的结果一致。
在整流器上怎么设这条升流曲线
升流是设备能力,不是药水能力,落地就是四项设置:
- 起点、终点与段数。确定起始电流密度、最终电流密度,以及两者之间分几段。文献中效果最好的案例是在 10 min 内分五段升到恒流段;两段是能看到改善的最低要求。
- 段时长与节拍。升流要占用生产时间,这笔账要算清:该研究里 10 min 的升流换来了 33% 的时间节省,本身就回收了升流成本;但升流设得太短,等于把想避免的过电位尖峰又请回来。
- 电流升流 vs 电压升流。工艺变量是电流密度——恒流密度下,随着膜层增厚、电阻上升,电压必须随之升高才能维持设定电流,这正是电源需要电压头程的原因。用电压升流,是电流调节不够精细时的权宜做法。
- 电荷计量。厚度是按电荷算的,不是按时钟算的。硫酸阳极氧化的行业经验值约为每平方英尺每 mil(25.4 µm)**720 安培·分钟**。计算示例(假设已列明):1 m² = 10.76 ft²,1 m² 上做 20 µm(0.787 mil)约需 720 × 10.76 × 0.787 ≈ 6,100 A·min,150 A 下约 41 min。有了安时计,这就从”查表”变成”在线控制变量”。
JT-POWER 电源能提供什么
厂商公布值(请以规格书为准):多段可编程软启动(按机型常见 0–30 s 或 0–60 s 可设)、0.1 A 编程分辨率、恒流优先 + 恒压限压且切换无过冲、稳流精度 ±0.1% 以内,可选安时计模块。控制为光电隔离 RS485 Modbus RTU,可选 Profinet / EtherNet-IP,配方可由产线 PLC 下发而不必在机柜上手工输入。
应用背景见定制工业直流整流系统产品页。相关阅读:电泳升压速率与漆膜厚度、电镀带电入槽、阳极氧化整流器选型计算;技术问题可到技术指南或联系我们。
常见问题
软启动只是保护整流器吗?
不是。限制浪涌确实保护功率器件,但工艺上的理由是:直接起步会在膜层最薄的时刻产生过电位尖峰与局部过热。
升流时间该设多长?
长到能把起始电流压在会烧件的水平以下即可。文献里的多段案例用 10 min 升流接 20 min 恒流,并通过更快的成膜把这 10 min 赚了回来。
恒流工艺还需要升流吗?
需要。恒流是你升上去之后要保持的状态,升流是到达该状态的方式。
阳极氧化过程中电压为什么会升高?
因为膜层增厚、电阻上升。要维持设定的电流密度,电源必须持续抬高电压——这就是电压头程的意义。
技术支持
把工件面积、目标膜厚、槽液体系与节拍发给工程师团队,可走联系我们页,我们给出升流曲线与电源选型建议。
本文由 AI 辅助整理并经过 JT-POWER 工程师校对;文献值不代表本厂实测结果。