
作者:Yinhao Liang |
阳极电泳和阴极电泳都是靠直流驱动的浸涂工艺,常被当成同一条产线上的两种设置。其实不是。工件的极性决定了”被涂表面”上发生哪一个电极反应,而正是这一个差别,解释了为什么阴极电泳成为汽车行业防腐涂装的主流,而阳极电泳至今仍守住铸件、发动机和温度敏感件的阵地。这个差别同时决定了整流器要做什么——从输出极性到阳极回路。本文先把化学差异讲清楚,再落到电源要求上。
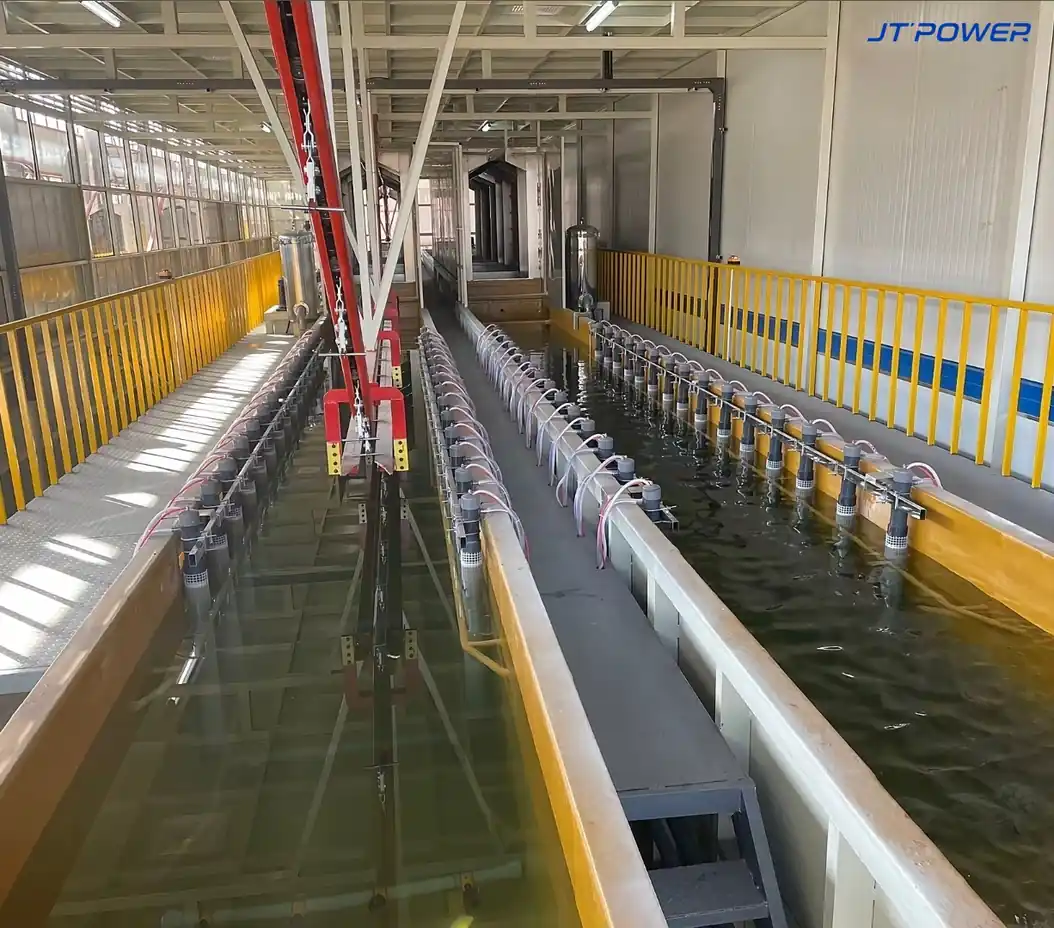
极性的差别决定了一切
阴极电泳时工件是阴极,阳极电泳时工件是阳极。两种路线的流程顺序相同,业内用”四个 E”记忆:电解(electrolysis)→ 电泳(electrophoresis)→ 电沉积(electrodeposition)→ 电渗(electroendosmosis)。水的电解建立电流通路并启动过程;电泳把带电涂料粒子搬向工件;电沉积在表面成膜;电渗在膜层致密化过程中把水排出。变的只是工件的电性符号——而这一变,就改变了工件表面发生哪一个半反应。
工件表面发生了什么
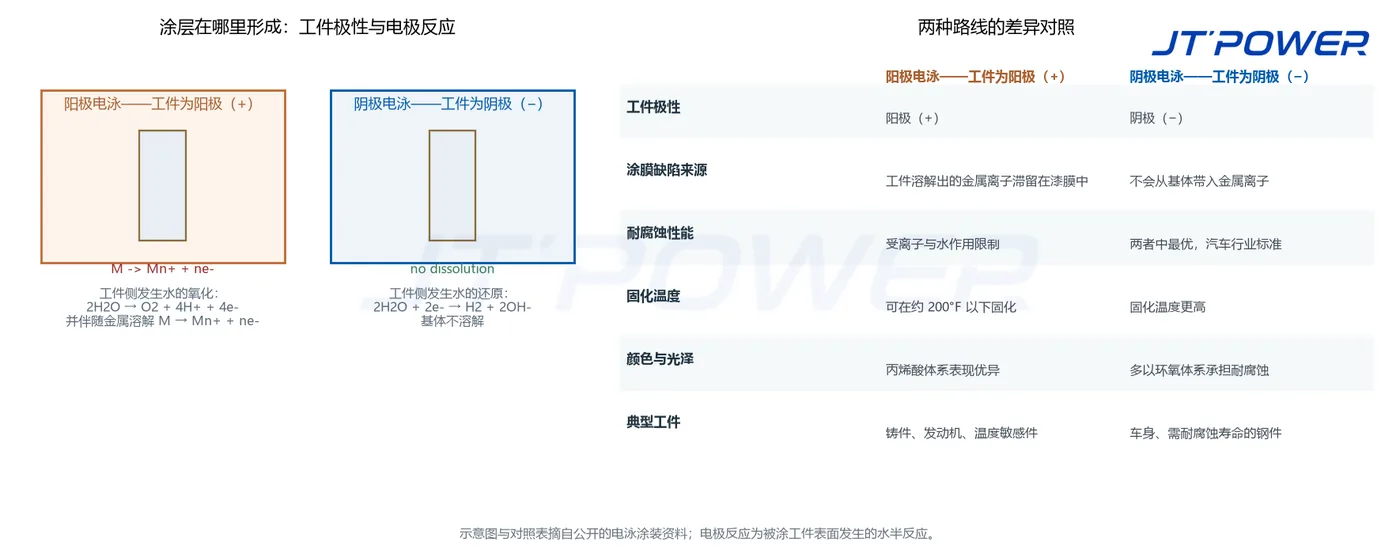
在阴极上,水被还原,生成氢气和氢氧根:2H2O + 2e- → H2 + 2OH-。在阳极上,水被氧化,生成氧气和氢离子:2H2O → O2 + 4H+ + 4e-。阴极电泳中带正电的聚合物被吸引到带负电的工件上;阳极电泳中带负电的涂料粒子沉积到带正电的基材上,聚合物是酸官能团、胺增溶体系。
阳极路线最关键的后果在这里:因为工件本身就是阳极,沉积电流同时会溶解被涂工件上的金属。这些金属离子被截留在正在生长的漆膜里,由于它们会与水分作用,最终限制了涂层的耐腐蚀性能。公开的电泳涂装资料还指出,铁进入阳极漆膜会造成着色与变色。
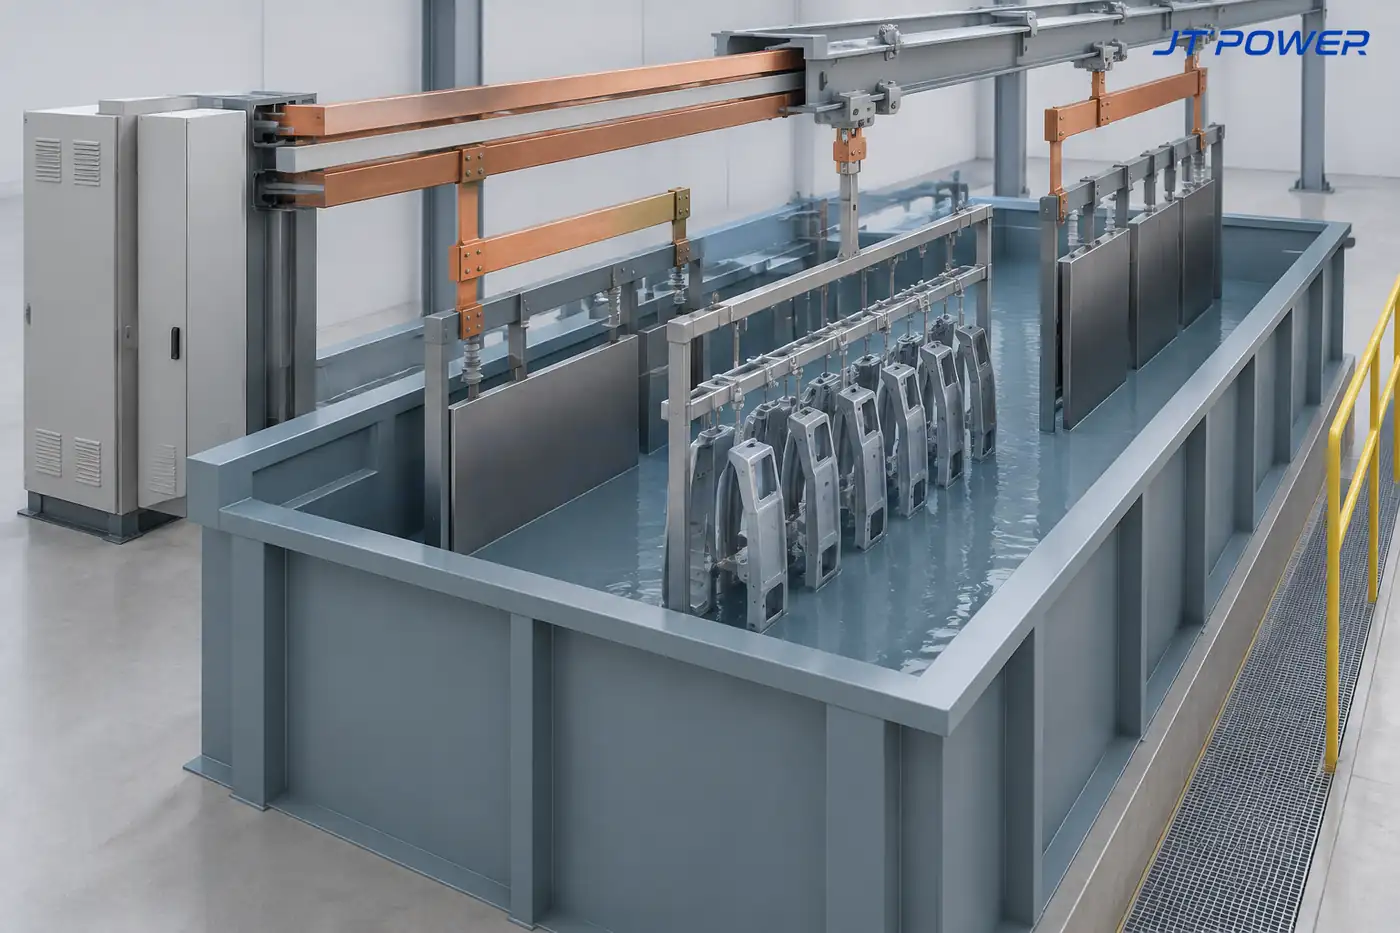
阴极电泳为什么成为汽车行业标准
历史本身说明了市场选择。第一套汽车电泳是阳极产品,出现于 1957 年前后;用于汽车车身的阴极电泳在 1973 年推出,并逐步取代阳极工艺用于防腐要求高的场合,原因正是阴极反应不溶解基体,也就不会把对水分敏感的金属离子带进漆膜。今天工业电泳的分工很实际:需要防腐寿命的地方以阴极环氧为主,常加粉末面漆补紫外耐久;而颜色与光泽控制则多选丙烯酸和混合型体系。
阳极电泳仍然占优的场合
阳极电泳并没有消失,因为它有两个实实在在的优点。一是固化温度:阳极环氧可以做到约 200°F 以下固化,适合承受不了高烘烤温度的铸件、发动机以及温度敏感基材或组件。二是外观与成本:阳极丙烯酸以较低成本提供单涂层、颜色与光泽控制出色的饰面,用于工具箱、散流器、挂具等工件。代价就是前面说的防腐性能,所以这类选择通常由使用环境决定,而不是只比涂料价格。
| 对比项 | 阳极电泳 | 阴极电泳 |
|---|---|---|
| 工件极性 | 阳极(+) | 阴极(−) |
| 工件表面反应 | 水的氧化 + 金属溶解 | 水的还原,基体不溶解 |
| 漆膜与防腐 | 金属离子留在膜中、与水分作用,限制防腐能力 | 不带入基体离子,是防腐要求场合的基准 |
| 固化温度 | 可低于约 200°F | 烘烤温度更高 |
| 外观与成本 | 丙烯酸体系颜色与光泽控制出色、成本低 | 以环氧承担防腐,颜色控制次要 |
| 典型工件 | 铸件、发动机、温度敏感组件 | 车身及有防腐寿命要求的钢件 |
这对整流器意味着什么
化学差异给电源提出四条要求,而且两条路线并不相同。
- 输出极性。 整流器必须按所服务的工艺配置。阴极线要求工件接负,阳极线要求工件接正。这是设计决定,不是现场拨个开关,而且应当依据涂料厂家工艺卡确定。
- 阳极回路两边都有,但含义不同。 阴极电泳中阳极装在阳极单元里,通过离子交换膜与漆液隔开,电流经隔膜通向工件。公开的排查资料指出,隔膜电阻会随运行时间上升,迫使控制器提高电压才能维持同样膜厚——所以隔膜状态属于电气维护的例行内容,而不只是涂料侧的问题。
- 电压和电流由面积与膜厚决定,而不是由路线决定。 电流取决于浸没面积与涂料要求的电流密度;达到目标膜厚需要多高电压,取决于槽液和回路本身。两条路线都要求电源在成膜过程中膜阻不断上升时仍能稳住设定值。
- 升压控制保护入槽。 可编程多段升压(典型是几十秒内线性上升)让工件平稳入槽,避免电流冲击在挂具触点打火、在漆膜上留下痕迹——阳极线和阴极线都适用。
怎么在两者之间做决定
- 先看使用环境。 若工件需要在潮湿或盐雾环境下长期防腐,默认答案是阴极环氧。
- 再看工件能承受多高烘烤。 铸件、已装配件和温度敏感基材,是坚持阳极体系的经典理由。
- 确定外观控制要求。 多品种混线的颜色与光泽一致性,更偏向阳极丙烯酸。
- 确认基材与前处理。 两种路线都能涂钢和铝,但前处理与导电要求不同,以涂料厂家工艺卡为准。
- 最后才按该工艺定整流器。 极性、电流范围、电压档、升压曲线与阳极回路都由上面的路线决定,而不是反过来。
JT-POWER 整流电源如何匹配
JT-POWER 提供面向阴极电泳线的电泳整流电源,具备可编程多段升压、紧稳压、低纹波和成膜限流控制,可选水冷或风冷密封柜以适应电泳车间环境。由于极性、电流范围与电压档位都取决于工艺路线,我们是按涂料厂家的工艺卡与产线实际数据来定容,而不是套用固定目录规格。可查看150V/1000A 阴极电泳整流电源、CED 电泳整流器选型、CED 电压爬坡与膜厚以及电泳电压持续升高的处理,或通过联系我们提供产线数据。
常见问题
阳极电泳和阴极电泳最主要的区别是什么?
工件的极性。阴极电泳时工件是阴极,其表面发生水的还原;阳极电泳时工件是阳极,表面发生水的氧化。阳极路线还会溶解工件上的金属,这些离子会留在漆膜中。
为什么汽车车身用阴极电泳?
因为阴极反应不溶解基体,不会把对水分敏感的金属离子带进涂层,防腐性能更好。这也是阴极体系取代最早阳极工艺、用于防腐关键件的原因。
什么情况下阳极电泳更合适?
工件承受不了高烘烤温度时(铸件、发动机、温度敏感组件),或者当低成本单涂层的颜色与光泽控制比极限防腐寿命更重要时。
两种工艺对整流器的要求一样吗?
不一样。输出极性由工艺固定;阴极线依赖带离子交换膜的阳极单元,而隔膜电阻上升是电压需求升高的已知原因。电流与电压的定容仍按浸没面积、电流密度和目标膜厚来计算。
相关阅读
技术文章中心 · CED 电泳整流器选型 · CED 电压爬坡与膜厚 · 电泳整流电压持续升高
AI辅助起草;技术内容已由 JT-POWER 工程团队审核。