
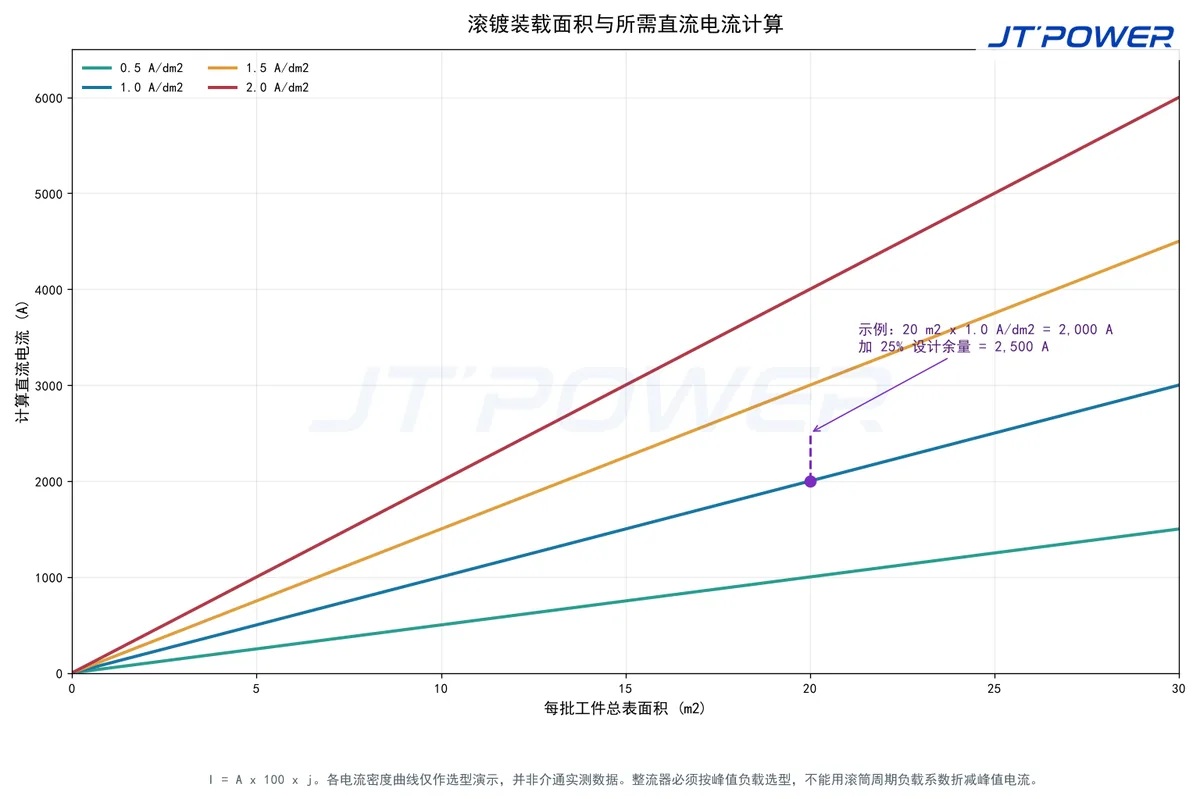
直接答案:滚镀整流器应按满载工件总表面积与工艺电流密度计算,不能按滚筒电机功率或槽体尺寸估算。面积 A 以 m2 计、电流密度 j 以 A/dm2 计时,公式为 I = A x 100 x j。示例:20 m2、1.0 A/dm2,需要 2,000 A;若项目采用 25% 的示例设计余量,则询价基准为 2,500 A,可从 3,000 A 档开始核对。25% 不是通用规定,最终规格必须按真实镀液、满载电压、同时通电滚筒数量和连续负载要求确认。
作者:Yinhao Liang · 发布日期:2026年8月24日 · 技术审核:介通电源研发部
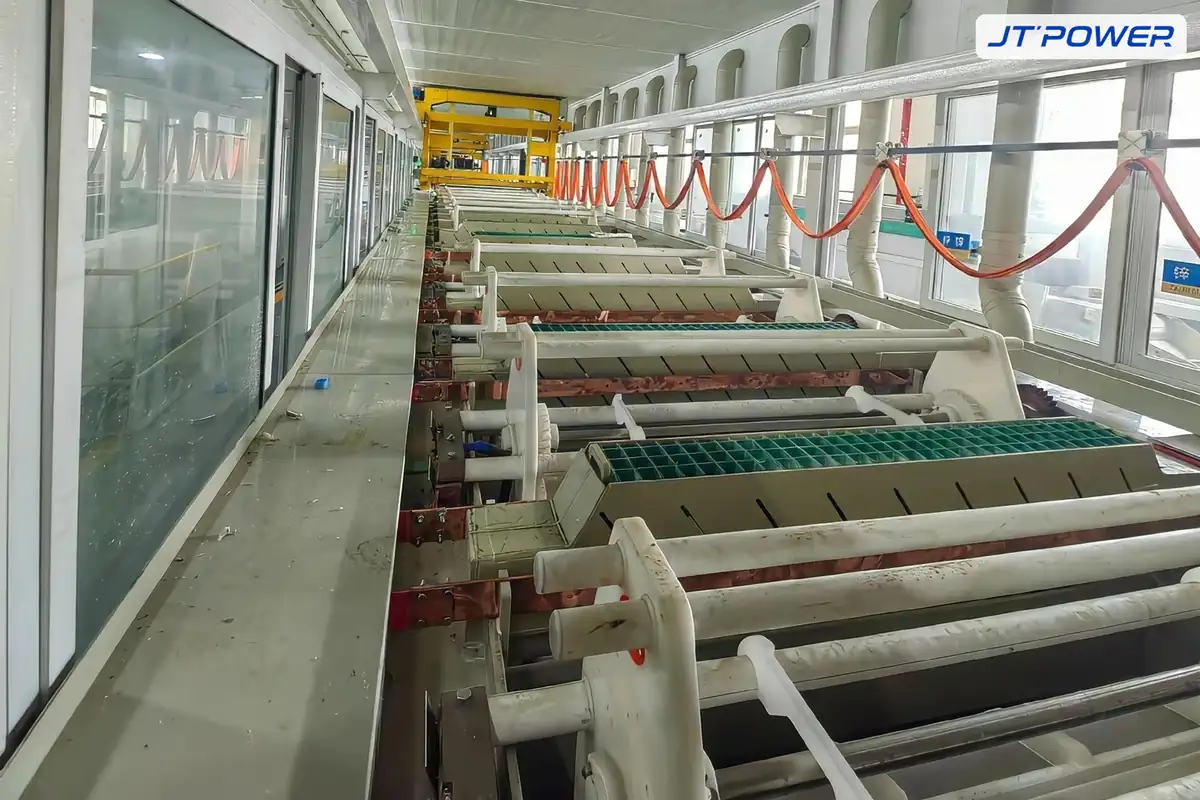
一、滚镀负载为什么不能照搬挂镀算法
滚镀把大量小件装入旋转的多孔滚筒,工件在翻滚过程中不断改变位置,并通过导电头、飞巴或滚筒内部接触系统形成阴极回路。它能让小件反复暴露在镀液中,但有效阴极面积和接触电阻也会随时间变化。因此,整流器既要保持稳定恒流,也要为满载回路压降留出电压余量,并在滚筒装满时仍能输出所需峰值电流。
不能只按滚筒容积或装载重量估算电流。同样体积的一筒工件,垫圈、弹簧、紧固件和冲压片的单位重量表面积差异很大。可靠的输入是每筒全部工件需要镀覆的总表面积,包括工艺要求覆盖的内外表面。
二、滚镀整流器峰值电流怎么计算
基本公式为:
I(A)= A(m2)x 100 x j(A/dm2)
计算示例:假设单个满载滚筒内工件总表面积为 20 m2,工艺工程师确定电流密度为 1.0 A/dm2,则所需工艺电流为 20 x 100 x 1.0 = 2,000 A。若项目为装载波动和后续配方变化采用 25% 的示例设计余量,询价基准为 2,500 A,可从 3,000 A 档开始选型。25% 只是带假设的演示值,必须由实际工艺确认。
图中的多条电流密度曲线只用于说明公式,不是介通实测数据,也不是对镍、锌、铜或锡滚镀工艺的统一推荐。具体 j 值应由工艺负责人提供或批准。
三、负载周期不能用来折减峰值电流
现场所说的“负载周期”有两种含义。滚筒周期负载系数是滚筒在整个生产节拍中实际通电的时间比例,用于估算能耗和平均发热;整流器额定负载则说明设备在规定冷却与环境条件下能够持续输出多大电流、持续多久。
假设一筒工件在 20 分钟周期内通电 12 分钟,周期负载系数为 60%,但这不代表 2,000 A 峰值可以改成 1,200 A 整流器。通电阶段仍需要完整的 2,000 A。自动线上多只滚筒错峰运行时,即使单只滚筒有转运空档,整流器总负载也可能接近连续。应计算最大同时通电滚筒数量,累加它们的峰值电流,再向供应商确认连续负载、过载和冷却能力。
四、电压、接触压降与控制参数
| 输入条件 | 填写方法 | 选型作用 |
|---|---|---|
| 满载槽电压 | 在完整生产周期内满载实测 | 镀液、温度和浓度都会改变回路电阻 |
| 母排与接触压降 | 从整流器端子测到滚筒阴极接触点 | 长母排、软电缆和旋转接触会消耗电压余量 |
| 峰值电流 | 工件总面积 x 经批准的电流密度 | 决定滚筒通电时必须达到的输出 |
| 同时通电滚筒 | 按最不利生产重叠计算,不取平均值 | 防止自动线总电流超过整流器额定值 |
| 额定负载 | 注明连续或间歇输出及环境、冷却条件 | 把工艺峰值需求与设备热容量分开 |
| 纹波要求 | 由镀液体系和镀层质量确定 | 不同工艺不能直接套用统一纹波宣传值 |
| 斜坡与配方 | 注明电流缓升、计时、安时控制和配方步骤 | 降低入槽冲击并保持批次一致性 |
| 通信接口 | 明确 PLC 协议、地址、命令和反馈点 | 避免整流器与产线联调时缺少信号 |
| 现场环境 | 记录酸雾、湿度、盐分、导电粉尘及冷却水质 | 决定机柜隔离、防腐涂层和冷却方式 |
介通当前通用电镀整流器产品页列出的标准基准范围为 100-10,000 A、0-12/15 V,并提供模块化更大电流方案以及 Modbus RTU、Profinet、EtherCAT 或模拟量接口选项。这些是产品页能力范围,不代表每个配置都同时包含全部功能;采购前必须按项目规格书复核连续负载、纹波、冷却和通信点表。
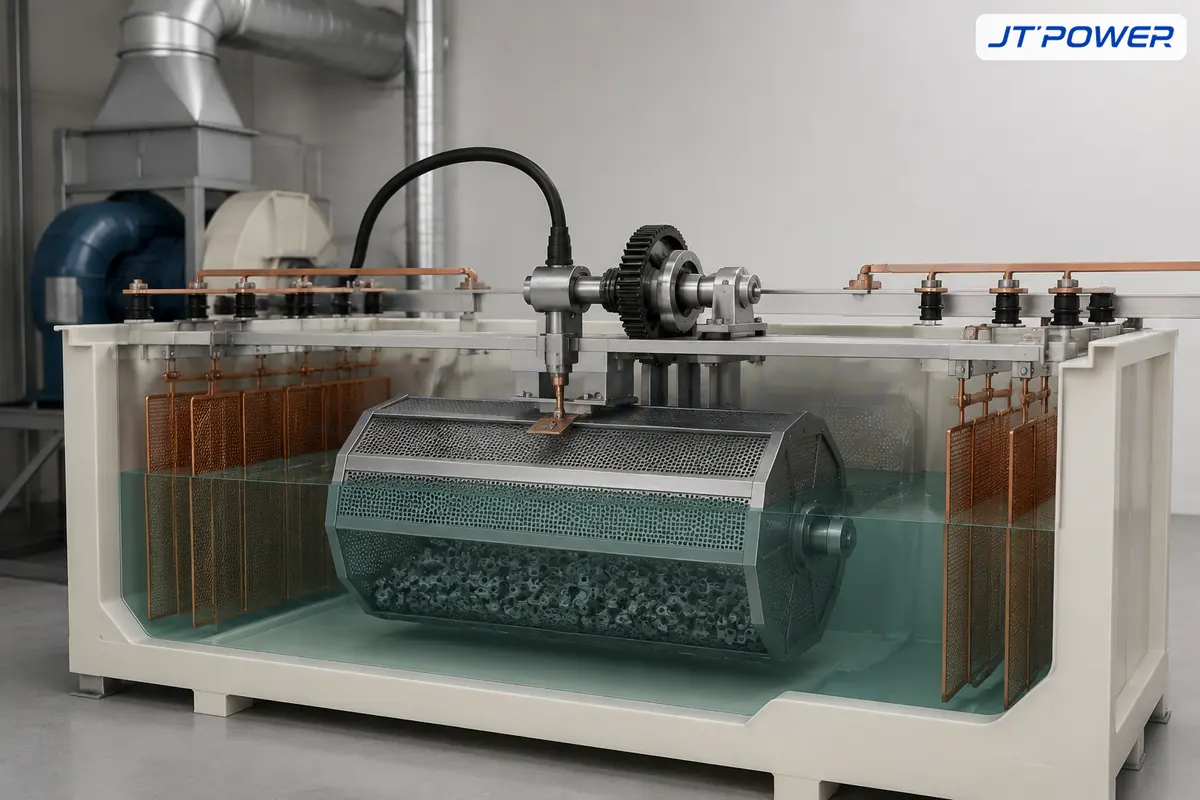
图片说明:该剖视图用于解释滚筒、阳极篮、铜排与阴极接触关系,是工程示意图,不是介通已交付设备的实拍图。
五、滚镀整流器询价资料清单
- 工艺:镀种、镀液体系、工作温度和镀层要求。
- 装载:每筒工件数量、总表面积、装载重量和最大装载率。
- 电气基础:经批准的电流密度、实测满载电压、母排长度和接触方式。
- 生产重叠:滚筒数量、最大同时通电数量和各工序节拍。
- 输出质量:恒流精度、纹波限值、电流斜坡、换向或脉冲要求。
- 安装条件:输入电网、环境温度、酸雾、机柜位置及风冷/水冷条件。
- 自动化:PLC 品牌、通信协议、配方、安时控制、报警和数据记录。
镀层技术要求应采用对应工艺标准,而不是由一篇整流器文章替代。例如,ASTM B633-23规定钢铁件电沉积锌镀层要求,IEC 60529规定机柜 IP 防护等级;两者都不能代替产线已经批准的滚镀配方。
六、常见问题
滚镀整流器电流怎么计算?
把单个满载滚筒内全部工件的总表面积乘以工艺电流密度。面积以平方米计时,公式为 I = A x 100 x j。示例:20 m2 x 1.0 A/dm2 = 2,000 A,再按已说明的设计余量校核。
峰值电流可以乘滚筒负载系数吗?
不可以。滚筒周期负载系数用于估算能耗和热利用率,不能降低通电时需要的峰值电流。整流器应按同时通电的峰值电流选型,并单独确认连续负载和过载能力。
滚镀整流器需要多少伏?
应以满载槽电压加母排、电缆、接触和换向压降为基础,再加入明确的调节余量。12V 或 15V 档是常见低压起点,但最终电压取决于镀液体系、滚筒接触方式和产线布置。
询价滚镀整流器要提供哪些资料?
提供镀液体系、满载工件总表面积、目标电流密度、实测满载槽电压、同时通电滚筒数量、生产节拍、冷却水或环境条件、机柜防护环境及 PLC 通信协议。
七、产品匹配与技术支持
介通非标定制通用电镀整流系统适用于需要按项目确定电流、电压、防腐机柜和 PLC 集成方式的自动滚镀线。可继续查看挂镀与滚镀整流器产品分类,阅读12V/3000A 镀锌整流器选型,或把装载面积、满载电压和生产节拍发送给介通工程团队进行选型核算。
相关技术文章
本文由 AI 辅助起草,技术内容由介通电源工程团队审核。