
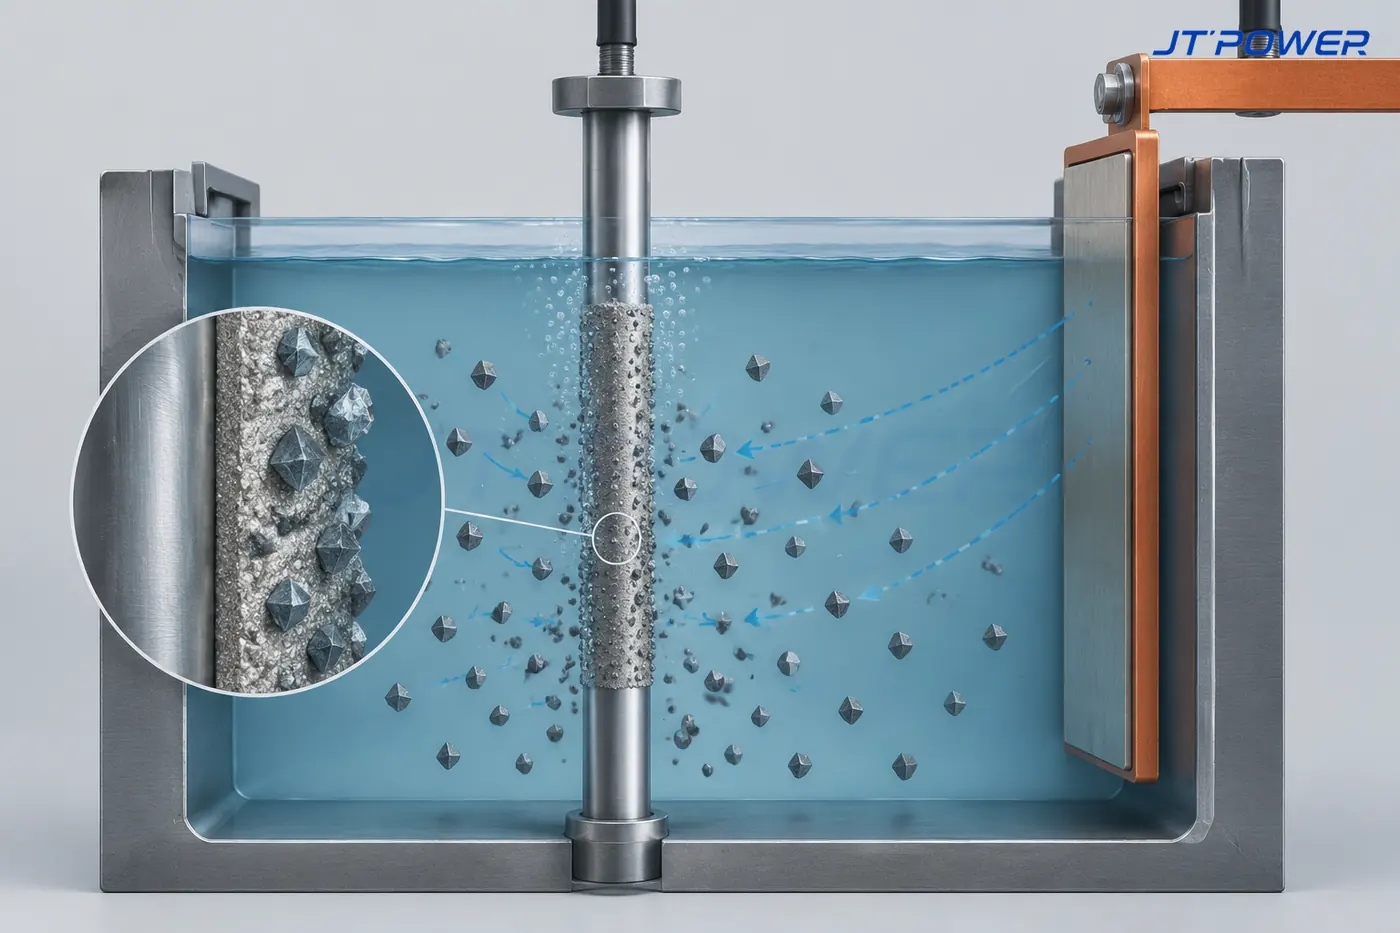
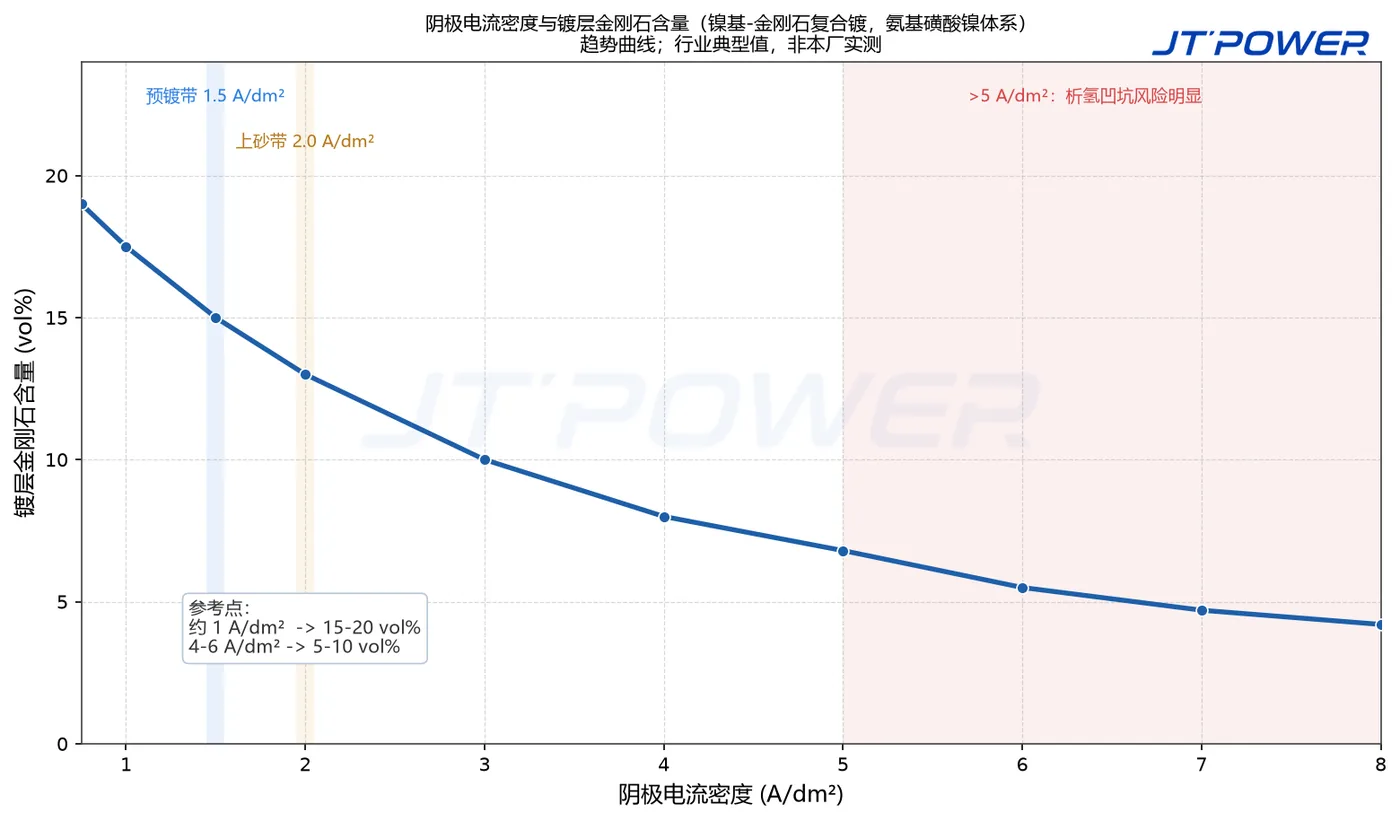
金刚石几乎不导电(电导率约 10⁻⁵ mho/cm),不能像金属一样直接电沉积,只能靠镍基胎体在复合电镀(共沉积)过程中把它机械包覆住。开头先给结论:砂量由阴极电流密度决定,而不是靠多加金刚石粉硬堆。同一氨基磺酸镍槽液下,电流密度从约 1 A/dm² 升到 4–6 A/dm²,镀层金刚石含量会从 15–20 vol% 掉到 5–10 vol%,几乎减半。对金刚石线锯和复杂磨具这类多段工艺,整流器必须能精确复现每一段电流,并且换段不冲流。
本文工艺与槽液数据为行业典型值/文献值,请按你自己的工艺和规格书确认,非本厂实测。
为什么金刚石电镀本质上是“镍基复合电镀”
共沉积分三步:颗粒从镀液输运到阴极表面、在表面吸附并保持临界停留时间、被生长的镀层吞没包覆。镀层生长速度(由电流密度决定)必须与颗粒到达速度匹配。电流密度越高,镍长得越快,还没来得及站稳的颗粒被“绕过”,镀层里的金刚石体积分数反而下降;高电流下被包进去的颗粒包覆更完整,但总砂量变低,超过约 5 A/dm² 后析氢凹坑也明显。线锯研究还显示,金刚石浓度约 80 g/L 时上砂量高且均匀,到 90 g/L 就出现堆积、把持力下降。
电流密度与金刚石含量
公开文献对氨基磺酸镍体系(50 ℃、约 50 ct/L、20–40 µm 合成金刚石)给出的典型趋势如下:
| 参数 | 行业典型值 |
|---|---|
| 约 1 A/dm² 时的金刚石含量 | 15–20 vol% |
| 4–6 A/dm² 时的金刚石含量 | 5–10 vol% |
| 槽液 | 氨基磺酸镍 300–500 g/L、氯化镍 10–30 g/L、硼酸 30–40 g/L |
| pH / 温度 | 4.0–4.5 / 45–55 ℃ |
| 金刚石粒径 / 浓度 | 0.5–40 µm / 5–117 g/L(25–583 ct/L) |
| 线锯常用窗口 | 2–9 A/dm²;约 80 g/L 上砂量高且均匀 |
计算示例(假设已列明):直径 0.12 mm、工作长度 10,000 m 的钢丝,表面积约为 π × 0.00012 m × 10,000 m ≈ 3.77 m² ≈ 377 dm²。按 2 A/dm² 需要恒流 754 A;按 4 A/dm² 需要 1,508 A。3000 A 规格可覆盖常见多轴走丝线,并留出恒流工作余量。
三层镀结构:把颗粒“种稳”
金刚石线锯和复杂磨具通常分三步镀,每步电流密度不同:
- 预镀(纯镍打底):约 1.5 A/dm² × 10 min,保证结合力与平整度。电流过低镀层粗糙易龟裂,过高则剥离。
- 上砂(复合电镀):约 2.0 A/dm² × 20 min 把金刚石嵌进去。电流过高烧焦并产生析氢凹坑;浓度超过最优值会堆积、把持力下降。
- 加厚镀(固结):约 1.5 A/dm² × 1.2 h 固定颗粒根部并决定出刃高度。时间过短颗粒易脱落,过长埋得过深切不动;镀后约 200 ℃ 热处理 2 h 常见。
缺陷都能对应回这些变量:预镀电流低→粗糙龟裂;预镀电流高→剥离;上砂电流高→烧焦、针孔;颗粒未达临界停留时间被冲走→空洞。所以电源和镀液配方一样,也是工艺仪表的一部分。
电源侧该具备什么能力
JT-POWER 3000A/20V 金刚石电镀整流器按这类三段工艺设计(厂商公布值,请以规格书为准):
- 3000 A / 0–20 V,60 kW 连续;IGBT 移相软开关全桥 + 多级 LC 低通滤波。
- 恒流精度 ≤±0.1%,0.1 A 微步编程;输出纹波 ≤0.5% RMS。
- 0–60 s 多段可编程阶梯软启:低流落砂定位、大流紧固加厚、段间平滑升流不过冲。
- 恒流优先 + 恒压限压保护;纯水密闭水冷 IP54 或隔离风道;RS485 Modbus RTU,可选安时计。
相关阅读:入槽接触电流对镀层的影响、硬铬电镀整流器选型;也可以到技术指南或联系我们页提问。
常见问题
为什么电流密度升高金刚石含量反而下降?
镍沉积速率随电流升高加快,而颗粒到达速率不变,镀层里“纯镍”占比变大;同时颗粒在临界停留时间前更容易被冲走。
多加金刚石粉就能提高砂量吗?
只在有限范围内有效。约 80 g/L 时砂量高且均匀,超过约 90 g/L 会堆积并降低把持力,应调节电流密度与搅拌。
为什么必须分三段电流?
预镀、上砂、加厚三段的电流密度目标不同,固定电流无法同时保证结合力、砂量和出刃高度。
金刚石电镀需要低纹波吗?
需要。低纹波可抑制微区析氢产生的针孔,长周期线锯生产中颗粒把持更稳定。
技术支持
3000A/20V 金刚石电镀整流器的完整规格与选配件见产品页;应用问题可通过联系页面提交给工程师团队。
本文由 AI 辅助整理并经过 JT-POWER 工程师校对;行业典型值不代表本厂实测结果。