
作者:Yinhao Liang |
酸性镀铜整流器看起来不复杂,但真正的规格是由槽液、挂具几何和产线实际电流密度决定的。装饰性光亮酸性镀铜槽通常在较低的直流电压下工作,需要连续搅拌和过滤,整流器则要在稳定恒流下输出低纹波,避免瞬时电流把工件推出可用窗口。本文把行业公开的酸性镀铜操作数据转换成整流器选型逻辑,不作为任何特定槽液体系的设定值。
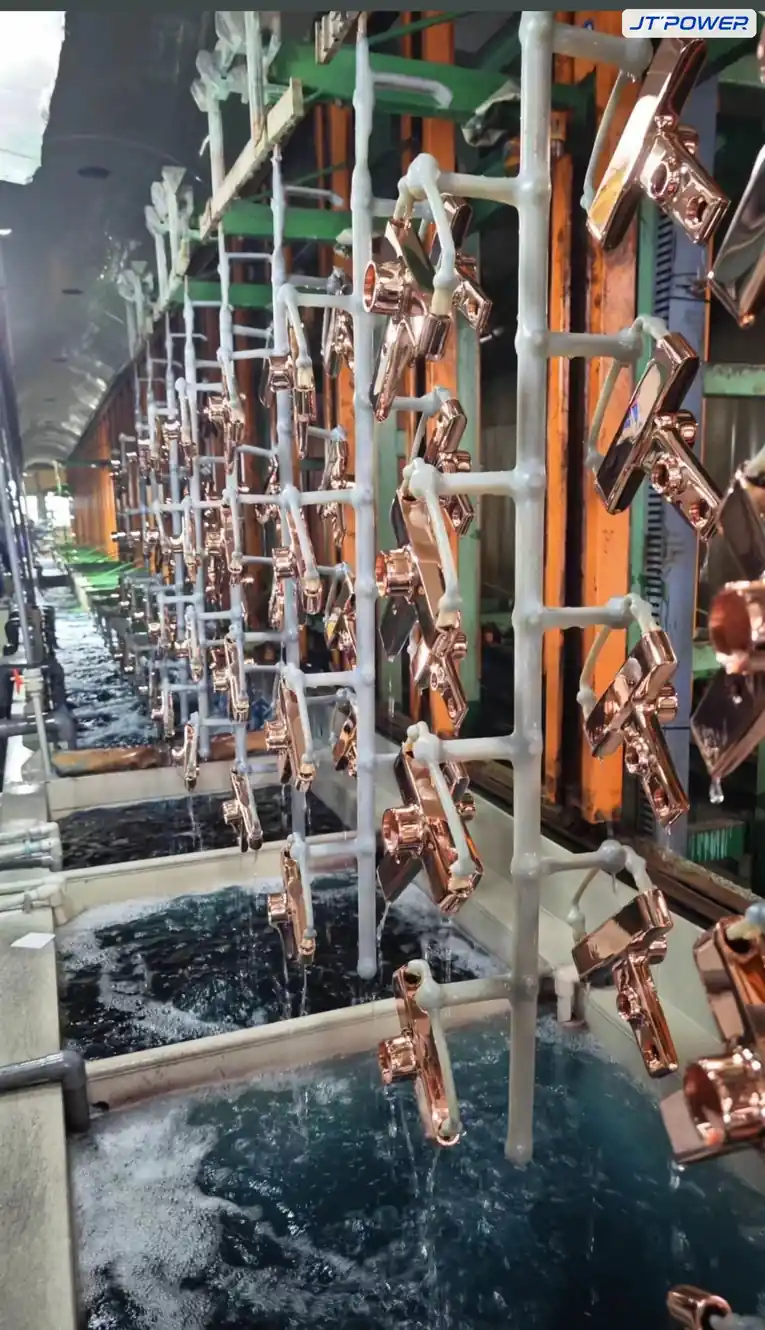
酸性镀铜槽对整流器有什么要求?
酸性硫酸铜镀铜使用溶于硫酸的硫酸铜镀液,氯离子和有机光亮剂控制镀层平滑度。因为槽液电导率较高,工艺窗口主要由阴极电流密度定义,整流器最需要的是:
- 足够的电压余量,覆盖槽体和母排损耗。 公开资料中,挂镀和滚镀酸性镀铜线常见槽电压约 2–6 V DC,高速或大型槽可能需要更高余量。
- 恒流模式稳定输出。 镀层和光亮剂体系对平均及峰值电流密度敏感,纹波和电流漂移比铭牌精度更值得关注。
- 冷却与柜体适合硫酸盐环境。 酸雾、湿度和连续运行决定冷却方式和机柜防护选择。
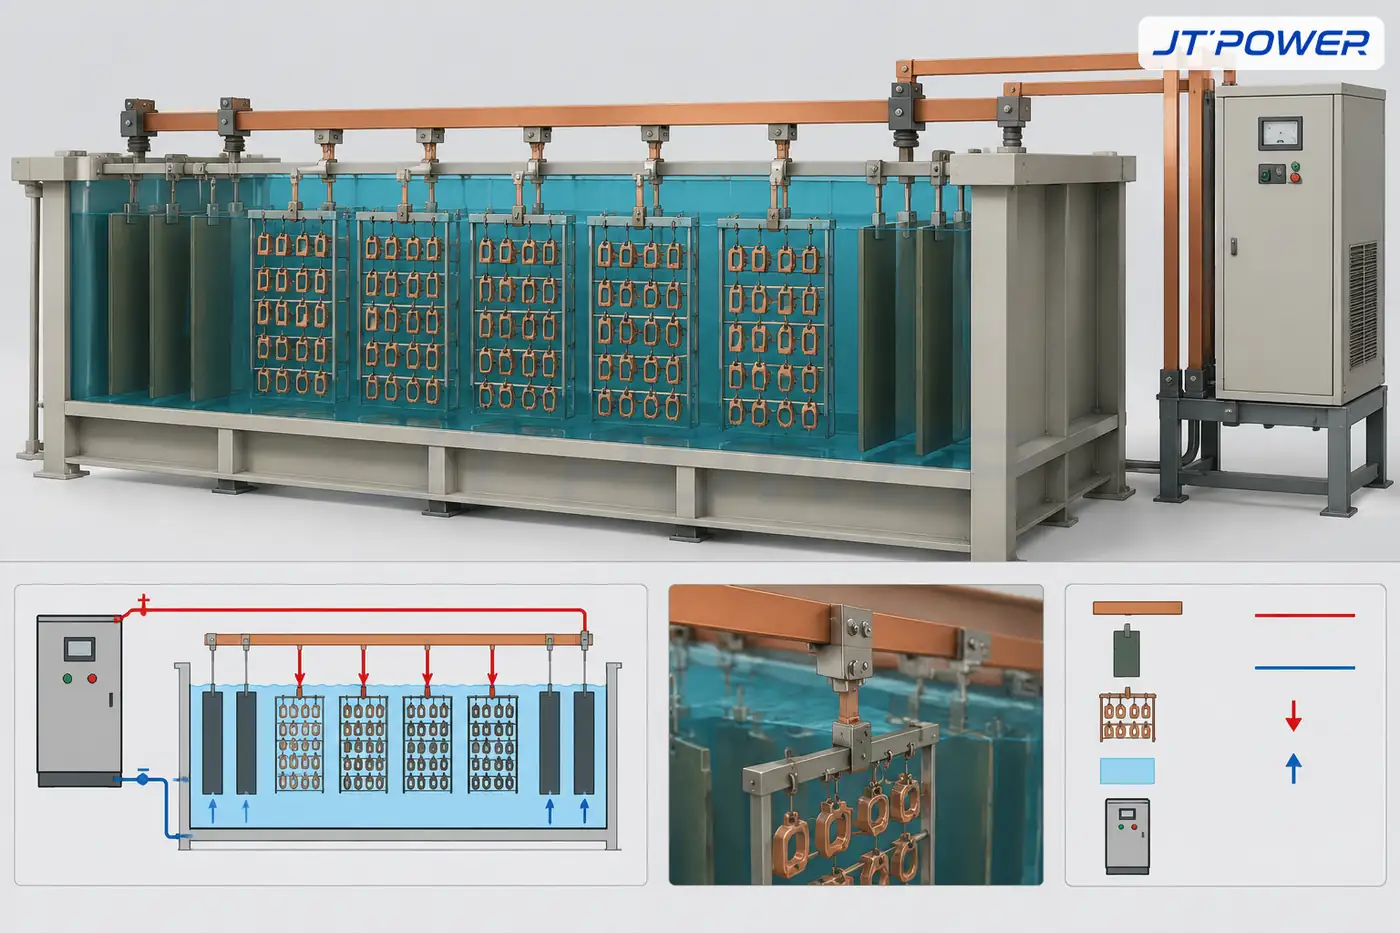
哪些操作参数决定选型?
以下为行业公开的酸性硫酸铜镀液范围(挂镀/滚镀),不是 JT-POWER 规格。实际窗口取决于铜浓度、搅拌、氯离子、光亮剂体系以及挂镀/滚镀方式。
| 参数 | 行业公开范围 | 对整流器选型的影响 |
|---|---|---|
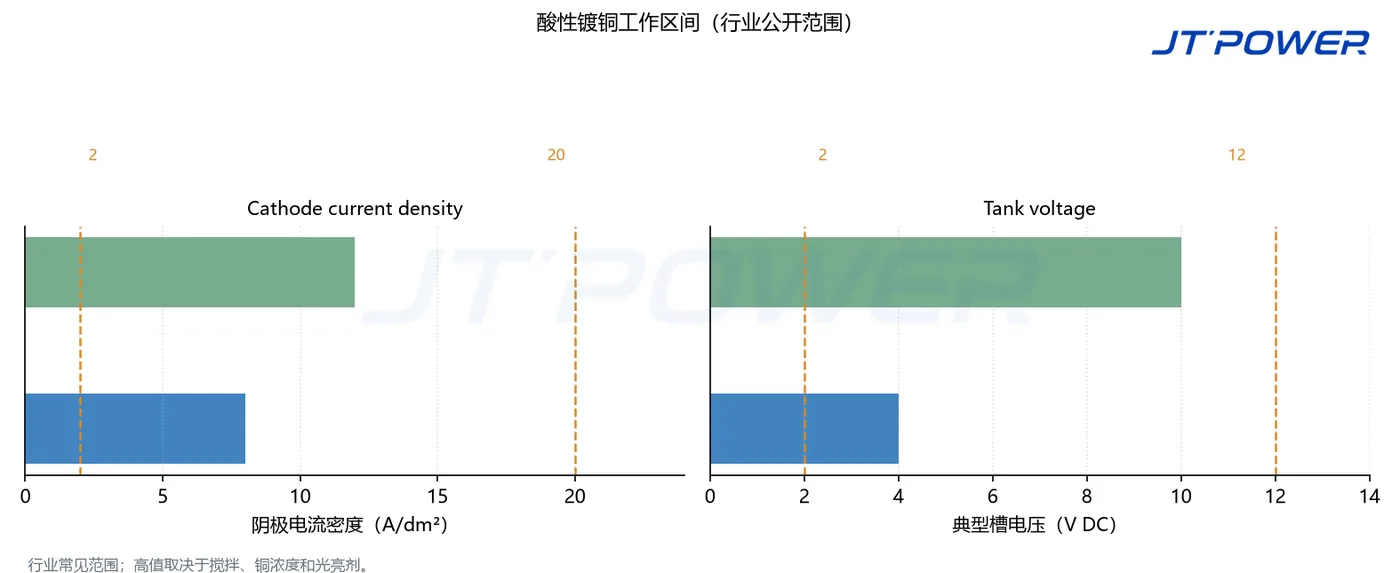
| 槽电压 | 常规挂镀/滚镀约 2–6 V DC;小型槽 1–3 V;高速线可能需要更高 | 整流器额定电压要在槽电压之上留出母排和触点损耗余量。 |
| 阴极电流密度 | 约 2–20 A/dm²,取决于搅拌与铜含量;光亮装饰镀常见 30–50 ASF(约 3–5 A/dm²) | 整流器要在挂具面积内稳定恒流;CC 精度和低纹波保证工件不冲出窗口。 |
| 阳极电流密度 | 通常低于阴极,约 1–5 A/dm²,避免阳极钝化 | 阳极面积和电流分配属于产线设计输入;整流器电流额定按实际阴极负载加余量。 |
| 搅拌与过滤 | 连续空气或机械搅拌;每小时 3–10 个槽体量循环,1–5 μm 滤芯 | 属于工艺支持,不是整流器参数,但决定产线在不烧焦前提下的可运行高值。 |
| 阳极 | 含磷铜阳极(约 0.03–0.08% P),阴阳极面积比 ≥2:1,套袋 | 阳极布置影响电流分布和整流器母排设计。 |
选型示例(假设已列明):若一挂工件镀覆面积约 1.5 m²,产线按平均 4 A/dm² 运行,则槽电流约为 1.5 × 100 × 4 = 600 A,尚未计入触点损耗和以后换挂具的余量。此例仅用于说明估算方法,不是槽液设定值。
电压和电流额定应该怎么定?
- 按真实挂具面积和实际电流密度算电流。 用镀覆面积乘产线实际运行的电流密度,再留触点损耗和以后换挂具的余量。
- 电压按槽电压加母排损耗选。 若槽液在 4 V 工作,12 V 额定整流器对装饰性镀铜线和母排压降都有充足余量。
- 要求低纹波和稳定恒流。 酸性镀铜添加剂体系对电流峰值敏感,下单前确认额定电流下的纹波指标。
- 确认冷却与防护。 硫酸盐线有酸雾和湿度,与厂商确认风冷/水冷和防腐蚀处理。
- 带上你需要的控制接口。 自动线要确认斜坡、定时、PLC/配方和远程监控选项。
JT-POWER 整流电源如何匹配?
JT-POWER 可按所需电流、电压、纹波、冷却和工厂集成要求定制酸性镀铜整流器与通用电镀电源。对于 3000 A/12 V 酸性镀铜应用,最终规格以实际槽液参数表、挂具面积和产线布局为准。可查看12V 3000A 酸性镀铜电源产品页、已有硬铬电镀整流器选型文章,并通过联系我们提交槽液数据和挂具几何。
常见问题
酸性镀铜需要多少伏的整流器?
大多数挂镀和滚镀酸性镀铜线槽电压约 2–6 V DC。选择额定电压明显高于此值的机型,避免母排和触点损耗限制输出。
纹波对酸性镀铜影响大吗?
影响明显。光亮剂和镀层对电流峰值敏感,高纹波会把部分负载推出可用电流密度窗口。
电流密度应该取多少?
以槽液供应商给出的范围和你的搅拌能力为准;公开资料中约 2–20 A/dm²,光亮装饰镀常运行在 3–5 A/dm² 附近。
能按槽体容积算电流吗?
不能。应按实际镀覆面积和产线运行的电流密度计算,槽体容积本身不能决定整流器额定值。
相关阅读
技术文章中心 · 硬铬电镀整流器选型 · 滚镀整流器选型计算
AI辅助起草;技术内容已由 JT-POWER 工程团队审核。