
作者:Yinhao Liang |
阴极电泳(CED)线的整流器,原来 200 V 就能达到目标膜厚,用着用着电压越要越高,多数情况下不是整流器坏了,而是它在替回路里的其他问题买单:阳极隔膜老化、槽液参数漂移、接地不良,或者工件装载变了。判断的关键是先把基线记录下来,再在同等条件下对比。本文讲清楚电压为什么会升、升到哪里去了,以及为什么”高于基线 50 V 做预算、80 V 换阳极单元”是实用的维护节奏。
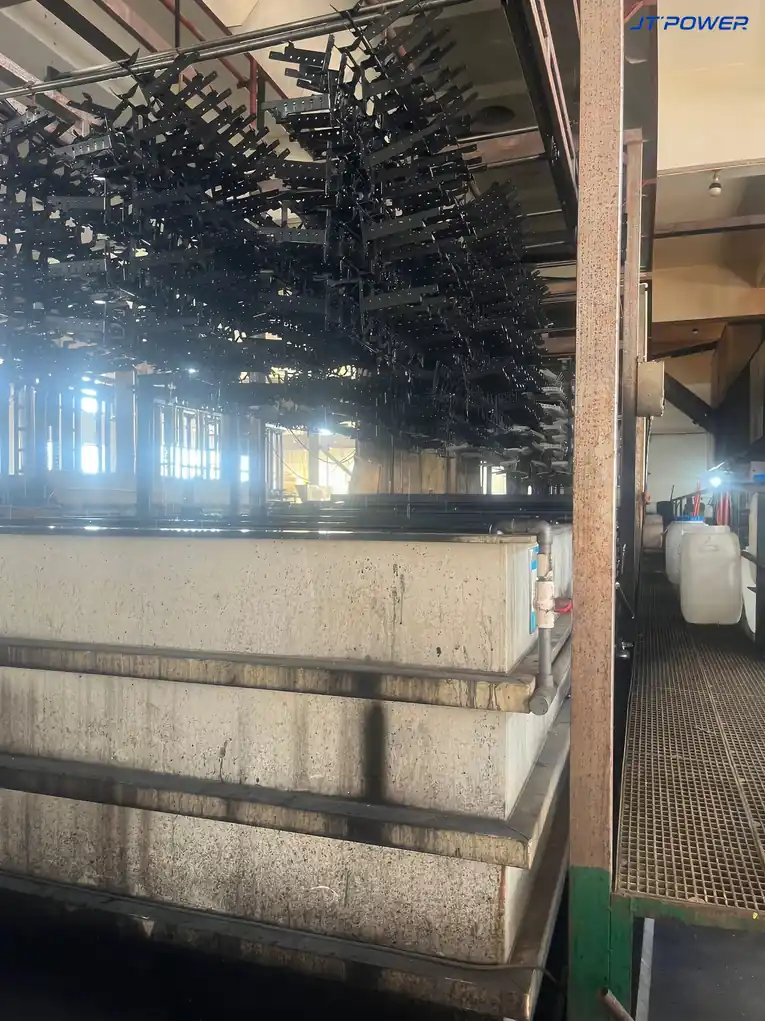
为什么阴极电泳必须控压
阴极电泳里工件是阴极,带电的涂料粒子在直流电压作用下在面上沉积。这个工艺是自限性的:膜层越厚电阻越高,沉积驱动力转向未覆盖区域,沉积速度自己降下来。所以膜厚主要由施加电压决定,涂料转移效率很高,公开资料一般在 95%-99%。新投运的电泳系统要达目标膜厚,典型电压约 175-225 V,整流器要在输送线需要的电流下把电压稳住。
正因为膜厚由电压控制,小幅波动通常无碍,但持续无解释的爬升就要重视。公开的故障排查资料指出,当所需电压比原始基线高出 80-100 V 时,很多电泳厂已经难以达到目标膜厚。这个区间是维护规划窗口,不是到了才着急的事故。
哪些升高算正常,哪些要追查
一部分电压上升是预期且可逆的。装载面积变大、链速提高、槽温偏低或固体分下降,整流器都需要更高电压才能维持同样膜厚。这些变化会出现在工艺记录里,电压也朝可预测的方向动。真正要查的,是工件面积、链速、槽温、固体分和浸渍时间都没变,电压却一直在涨。
电泳膜薄的常见原因清单基本是固定的:整流电压不足、槽温低、链速高、工件面积大、固体分(NV)低、接地不良、直流电流低、槽液 pH 低、槽液电导率低、基材磷化膜过厚。拿万用表和槽液化验按这个清单过一遍,大多数情况很快就能排除。
最容易被漏掉的一环:阳极单元
最容易漏掉的是阳极单元,因为它不在常规槽液化验清单里。阳极单元是整流器与电泳漆之间的导体:直流电流穿过离子交换膜进入槽液,经漆膜到达工件。隔膜新的时候对电流几乎是”透明”的;运行时间一长,膜电阻明显上升,电流通路受阻,控制器只能提高电压才能推动同样的电流、维持同样的膜厚。
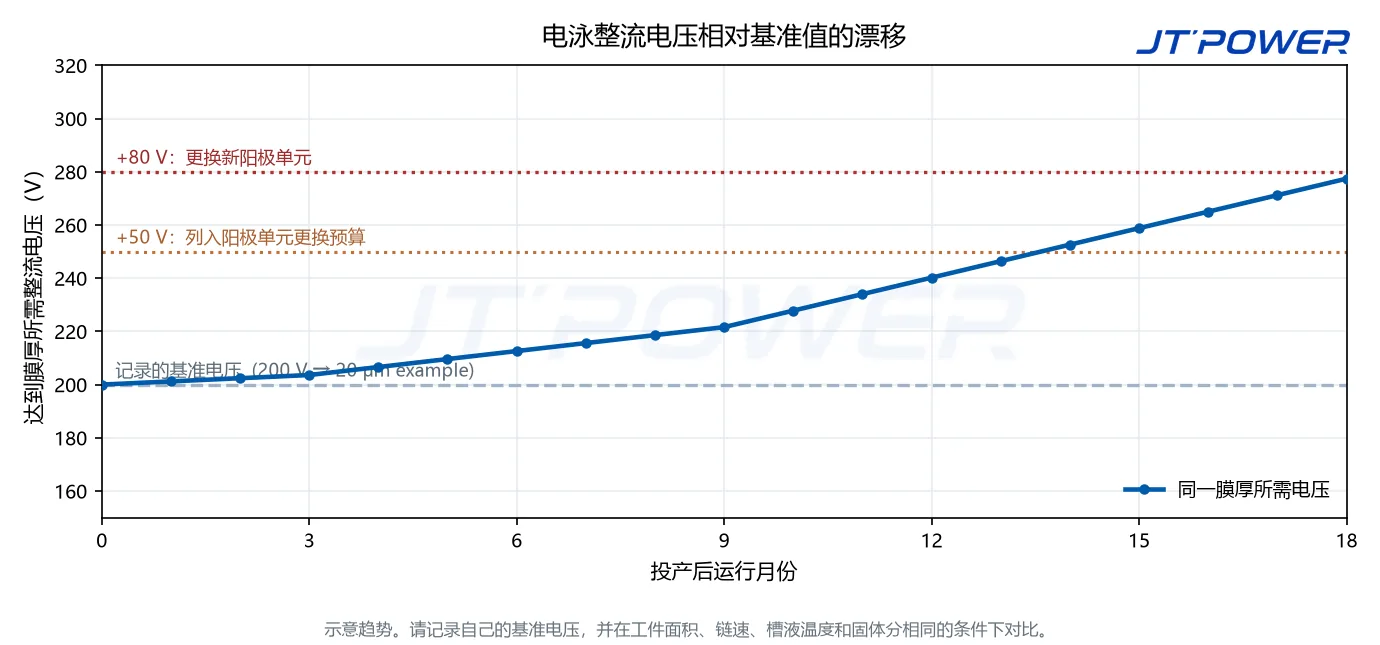
因为隔膜电阻是渐进升高的,处理办法不是调槽液,而是按计划更换。行业做法是:整流电压比记录的基线高约 50 V 时,把更换阳极单元写入预算;高到约 80 V 时安装新件,前提是工件面积、线速和涂料参数没变。趋势数据是工具——一份基线台账加每月对比,能把隔膜变老的慢趋势和突发性的槽液/接地事件区分开。
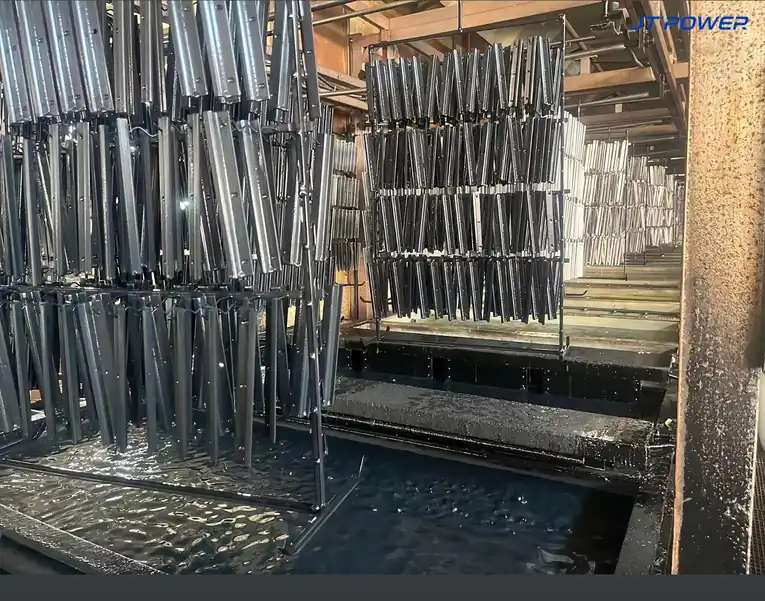
电压到底多花在了哪里
| 原因 | 表现 | 处理 |
|---|---|---|
| 阳极隔膜老化 | 同样膜厚电压稳步上升,通路电阻增加 | 高于基线 50 V 列入预算,80 V 内完成更换 |
| 槽液电导率低或 pH 低 | 同样电流需要更高电压,化验结果偏移 | 按涂料厂家限值回调 pH 与电导率 |
| 槽温偏低 | 天冷或加热器故障后电压升高 | 恢复槽温并检查换热器 |
| 固体分(NV)低 | 同样电压膜变薄,NV 低于规格 | 按厂家程序补加涂料 |
| 接地不良或接触电阻大 | 电压跳动、接触点打火 | 检查挂具、挂钩、接地母排,紧固连接 |
| 工件装载面积变化 | 电压随装载升降 | 不是故障,记录并在相同装载下对比 |
| 基材磷化膜过厚 | 单件电阻偏大、膜薄 | 查前处理,不查整流器 |
电压持续升高时的五步排查
- 先测膜厚。 拿一件已知件实测膜厚。如果膜厚合格,跟踪电压趋势继续观察,同时排查。
- 把变量定住。 只有在工件面积、链速、槽温、固体分和浸渍时间相同的条件下对比电压才有意义。
- 查阳极回路。 测各阳极单元的电压分布和单单元电流,若集中在某几个单元电阻偏大,基本可以确认隔膜老化。
- 核接地与接触。 检查挂具、挂钩、接地母排和连接片的电阻与打火痕迹。
- 对照基线。 工艺没变但电压已高出基线 50 V 以上,就按更换规划处理,而不是当一次性微调。
整流器本身该具备什么
CED 整流器处在工艺化学与电气设备的交界上,电源和槽液化验同样重要。公开的电泳实验用到输出纹波低的整流器,产线设备也普遍是电压程序运行而不是简单的通断。阴极电泳线对电源的实用要求:可编程多段升压(例如 0-60 秒),让工件缓慢进入、避免挂点打火;稳压精度约 ±0.2%,保证膜厚可重复;纹波足够低,不干扰成膜;带限流功能,低阻阶段能稳住电压、膜厚建立后自动转电流跟随;再就是电压/电流记录,方便对照基线复盘。参考:JT-POWER 150V/1000A 阴极电泳电源纹波 ≤0.5% RMS,稳压精度 ±0.2%。
能提前发现问题的一份基线台账
| 固定参照件记录项 | 频率 |
|---|---|
| 成膜设定点的整流电压与电流 | 每日 |
| 槽温、pH、电导率、固体分与溶剂含量 | 每日或每班 |
| 记录电压时的工件面积与链速 | 每次记录 |
| 参照件实测膜厚 | 每周 |
| 阳极单元电压分布/隔膜状态 | 每月 |
JT-POWER 整流电源如何匹配
JT-POWER 阴极电泳整流电源带可编程多段升压、紧稳压、低纹波和成膜限流控制,可选水冷或风冷密封柜,适配电泳车间的防雾防腐环境。这类电源是电压趋势的一个输入,上面这套趋势诊断对任何品牌的 CED 线都适用。可查看150V/1000A 阴极电泳整流电源、CED 电泳整流器选型指南和CED 电压爬坡与膜厚,或通过联系我们提供产线数据。
常见问题
为什么电泳整流电压会越用越高?
常见原因是阳极隔膜老化、槽液参数漂移(电导率、pH、温度、固体分)、接地不良或工件装载变大。阳极隔膜是最常被漏掉的一项,因为它不在常规槽液化验清单里。
电压升到多少该换阳极单元?
公开做法是高于基线约 50 V 时把更换列入预算,约 80 V 时完成安装,前提是工件面积、线速与涂料参数没有变化。
电压一直升高是不是整流器坏了?
多数不是。整流器往往正常,升高的电压是在补偿整流器到工件之间某处增加的电阻,通常是阳极隔膜、槽液条件或接地。
膜薄可以用提高电压来补吗?
只能暂时,且只在原因是”可以补偿的电阻”时有效。如果原因是固体分低、温度低或磷化膜过厚,加电压既得不到健康膜层,还可能顶到限流或引出缺陷。
相关阅读
技术文章中心 · CED 电泳整流器选型 · CED 电压爬坡与膜厚
AI辅助起草;技术内容已由 JT-POWER 工程团队审核。