
作者:Yinhao Liang |
电积整流器不能照样本或邻居厂的铭牌来选。在萃取-电积(SX-EW)车间里,整流器只是回路中的一个环节,回路的规模在上游就已经由四个决定定了下来:年产阴极铜量、阴极电流密度、每槽阴极面积、以及每个回路串联多少槽。先把这四个参数定清楚,整流器的电流、直流电压和台数自然就出来了。本文按电积项目实际的设计顺序走一遍计算,并说明设计余量和冗余应该放在哪里。
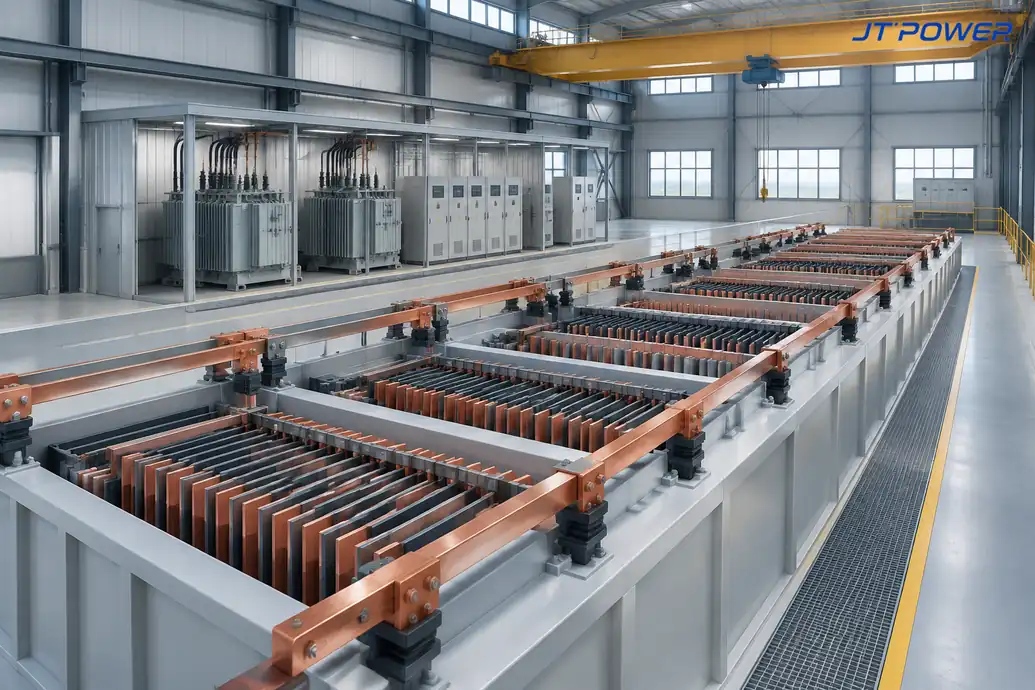
为什么选型要从电解车间算起,而不是从整流柜算起
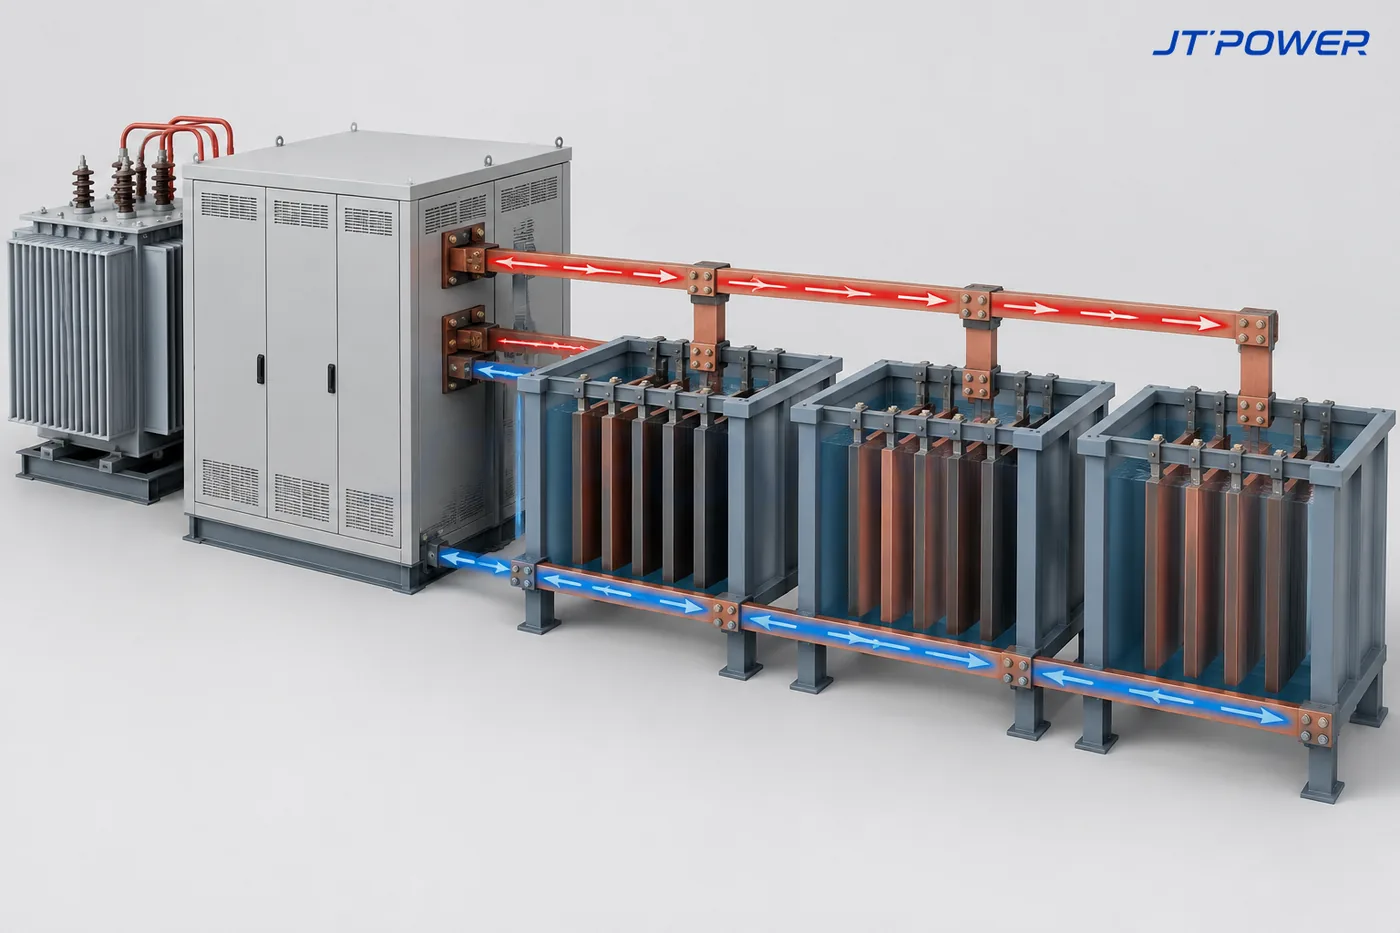
很多采购是从”隔壁厂用多大电流”开始的,这也解释了为什么产能差很多的项目会出现同一档 12V/20kA 机型。整流器规格是设计的结果,不是设计的输入。电积车间的电气结构其实很固定:若干电解槽串联组成一个回路,若干这样的回路并联运行。回路电流由阴极面积和电流密度决定,直流电压由串联槽数决定,总产能由投入的槽数和回路数决定。这几个量互相牵动,改一个就会带动其他。
开始计算前有两个行业口径值得先记住:铜电积回路设计常取 320 A/m² 左右的电流密度,余量不放在产量计算里,而是通过整流器的电流能力来体现;同时车间每槽阴极数通常不超过 84 片。典型车间的电流效率在 85%-95%,吨铜电耗大致在 1900-2000 kWh 量级。这些是规划参考值,不是某个项目的规格书。
第一步:由年产阴极铜反算单个槽需要承载的电流
法拉第定律把产量和电量联系起来。铜是两电子反应,100% 效率下的电化当量是 1.1855 g/Ah,再乘以电流效率就得到实际的沉积速率:
m = 1.1855 (g/Ah) × 电流效率 × I (A) × t (h) × 10-6 (t/g)
以一个中等规模项目为例:年产阴极铜 50,000 吨、电流效率 90%、全年按 8760 小时连续运行。所需电量为 50,000 × 106 g ÷ (1.1855 × 0.90) ≈ 4.69 × 10¹⁰ Ah,折算到全车间平均电流约 5,350 kA,分散在各条回路上。分摊到单个槽,数字就小得多:当槽电流为 36 kA 时,一个槽的年产量约为 1.06695 g/Ah × 36,000 A × 8760 h ≈ 336 吨,因此该项目大约需要 149 个槽在运行,另外还要留出用于出槽和检修的备用槽。
所以电流效率是选型参数,不是运行细节。效率从 95% 掉到 90%,同样的车间会少产约 5% 的铜,或者需要用更多的槽和更大的电流才能保住产量。铜电积中铁在阴阳极之间反复氧化还原会消耗电流,是电流损失的主要来源之一,这也是为什么电解液质量属于选型讨论的一部分。
第二步:由电流密度和阴极面积算出槽电流
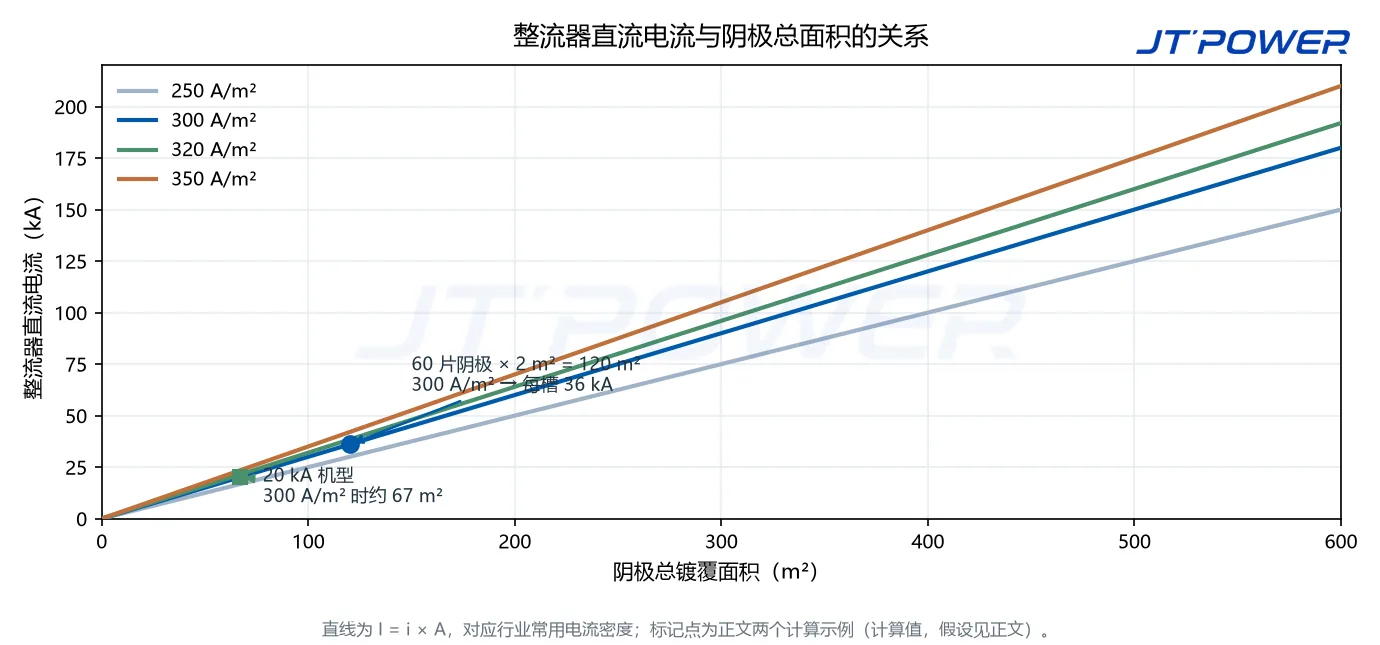
槽电流就是电流密度乘以该槽的镀覆面积:
I槽 = j (A/m²) × A (m²)
常规铜电积槽一般最多约 60 片阴极配 61 片阳极,阴极两面都会沉积铜。按每面 1 m × 1 m 计算,单片阴极的双面面积为 2 m²,60 片阴极的槽总镀覆面积就是 120 m²。取 300 A/m²,槽电流为 300 × 120 = 36,000 A,即 36 kA;若用回路设计研究中常用的 320 A/m²,同样这个槽需要约 38 kA。
电流密度是工艺和设备限制的交汇点,不能随意往上加。公开做法中,常规始极片电积大致在 250-350 A/m²,永久阴极回路更高,部分现代工厂已推到 450 A/m² 左右。但这最后一步不是白拿的:电流密度越高,镀层越容易粗糙、长瘤,极间短路和电流损失增多,瓜尔胶类整平剂分解加快,所以高电流密度往往要和电解液鼓气、更严格的极板对中一起上。
| 设计参数 | 常用规划值 | 影响对象 |
|---|---|---|
| 阴极电流密度 | 常规 250-350 A/m²,永久阴极更高 | 槽电流与阴极质量 |
| 每槽阴极数 | 常见约 60 片,工程上限约 84 片 | 槽电流、槽体尺寸、行车载荷 |
| 单片阴极镀覆面积 | 约 2 m²(每面 1 m × 1 m,双面) | 槽电流 |
| 电流效率 | 铜电积 85%-95% | 达到目标产量所需的槽数与电流 |
| 吨铜电耗 | 约 1900-2000 kWh/t | 运行成本与冷却负荷 |
第三步:串联槽数决定直流电压
槽电流定下来之后,电压就由回路结构决定。同一回路中的电解槽是串联的,电流不变、电压相加:
V整流器 ≈ n × V单槽 + 母排与接触压降
单个铜电积槽的工作电压大致在 2.0-2.5 V,由平衡电位、阳极过电位、电解液电阻和接触压降构成。按 2.2 V 单槽、母排与接触留 1.5 V 估算:38 槽串联约需 85 V,75 槽约 166 V,149 槽一个回路则约 330 V。这就是实际车间电压等级跨度很大的原因——小回路用 12V 级,大型车间用到几百伏;也说明 12V 机型应理解为”4 到 5 槽串联”,而不是电积行业通用规格。
回路怎么划分不完全是电气问题。公开的回路设计研究不建议一台整流机组同时带两台运行中的行车,并要求据此划分电气回路,因为出槽、短路和检修都是分区进行的。如果一个回路横跨两台行车的作业范围,检修时就无法在不影响另一侧生产的情况下把它停下来。
| 每回路串联槽数 | 直流电压等级 | 典型场景 |
|---|---|---|
| 4-5 | 约 12 V | 小型产线、示范线、单分区回路 |
| 15-20 | 约 40-50 V | 紧凑型车间、分期改造 |
| 35-40 | 约 85-95 V | 中等分区,一台行车对应一个回路 |
| 70-80 | 约 165-185 V | 大型分区,整流机组台数较少 |
| 140-160 | 约 320-360 V | 整车间回路,冗余由其他方式承担 |
第四步:余量放在电流能力,冗余放在回路划分
设计余量最合适的位置是整流器的电流能力。如果整流器能输出高于设计值的电流,工厂以后就可以在上文提到的工艺限度内提高电流密度来增产,而不必更换电源。公开的回路设计做法就是如此:产量在计算时按设计电流密度取,不加额外系数,余量通过整流器的安培数来承担。
冗余则应放在回路结构上。把车间拆成若干独立回路,一台整流器停机检修时其余回路仍能继续生产,同时也把故障电流和母排电动力控制在可处理范围内。新项目常见的做法是每条回路配一台整流器,再根据”整流器故障时工厂能承受多少产量损失”来决定是每台留容量余量,还是增加一台 N+1 机组共用。
能耗是选型决策的另一面。按吨铜约 1900-2000 kWh、90% 效率下每吨铜约需 937 kAh 电量来核算,与单槽 2.0-2.1 V 是自洽的:937 kAh/t × 2.1 V ≈ 1970 kWh/t。由于电费在电积车间运行成本中占比很高,稳流精度、低纹波以及在全电流范围内保持设定值的能力,直接关系到吨铜成本,而不只是影响镀层质量。
这些输入决定整流器规格
| 来自车间设计的输入 | 对应的整流器参数 |
|---|---|
| 年产阴极铜量与电流效率 | 槽数与回路数,进而决定机组台数 |
| 电流密度与每槽阴极面积 | 额定直流电流与工作范围 |
| 每回路串联槽数 | 额定直流电压(含母排与接触余量) |
| 余量策略(设计密度与运行密度) | 高于额定值的电流余量 |
| 检修与行车分区 | 独立回路数量与冗余方式 |
| 酸雾、环境温度与安装位置 | 柜体防护、冷却方式与防腐等级 |
| 厂区控制系统 | 稳流精度、纹波、通讯与联锁 |
JT-POWER 整流电源如何匹配
JT-POWER 可按电积工况定制工业直流整流系统,覆盖低压超大电流机型以及更高电压的车间回路,采用开关型 IGBT 功率级,可选水冷或风冷,支持 24 小时连续运行、稳流控制与 PLC/SCADA 通讯。由于是按回路定制而不是套用固定目录规格,上面的设计输入——槽电流、串联槽数、余量策略与回路划分——正是我们据以定容的依据。可以先看铜电积整流电源产品页、12V/20kA 规格说明和整流器铜排压降计算,也欢迎通过联系我们提供车间布置、阴极数量与目标产量。
常见问题
铜电积整流器选型应该取多大电流密度?
公开的回路设计做法常按 320 A/m² 左右计算,常规始极片电积运行在 250-350 A/m²。实际取值取决于阴极型式、电解液铜铁含量、流量和温度,应由车间工艺人员确认,不要直接照抄其他项目。
为什么有的电积整流器是 12V,有的到几百伏?
直流电压由每条回路串联的槽数决定。4 到 5 个槽串联约 12 V,150 个槽一个回路则需要约 330 V。电流额定值与电压无关,它由阴极面积乘以电流密度得出。
整流器应该留多大余量?
公开做法是按设计电流密度算产量,余量放在整流器的电流能力上,方便以后提高电流密度。余量表要结合工艺对电流密度的上限一起定,不能孤立决定。
电流效率会影响整流器容量吗?
会。电流效率越低,同样产量需要更多电量,也就需要更多槽和更大的装机电流,所以电解液成分与除铁控制属于选型讨论的一部分。
相关阅读
技术文章中心 · 铜电积 12V/20kA 规格说明 · 锌电解整流器选型 · 整流器铜排压降计算
AI辅助起草;技术内容已由 JT-POWER 工程团队审核。