
作者:Yinhao Liang |
带电入槽(live entry)指的是工件在进入槽液之前先通电,接触电解液的瞬间就开始沉积。有些工艺允许断电入槽,但镀铬以及多个依赖表面活化的工艺不行:活化好的表面在无电流状态下进入槽液,容易在界面处钝化,最先沉积的那一层就会带缺陷。本文说明哪些工艺需要带电入槽、不做会出什么问题,以及整流器和行车控制需要具备哪些能力。
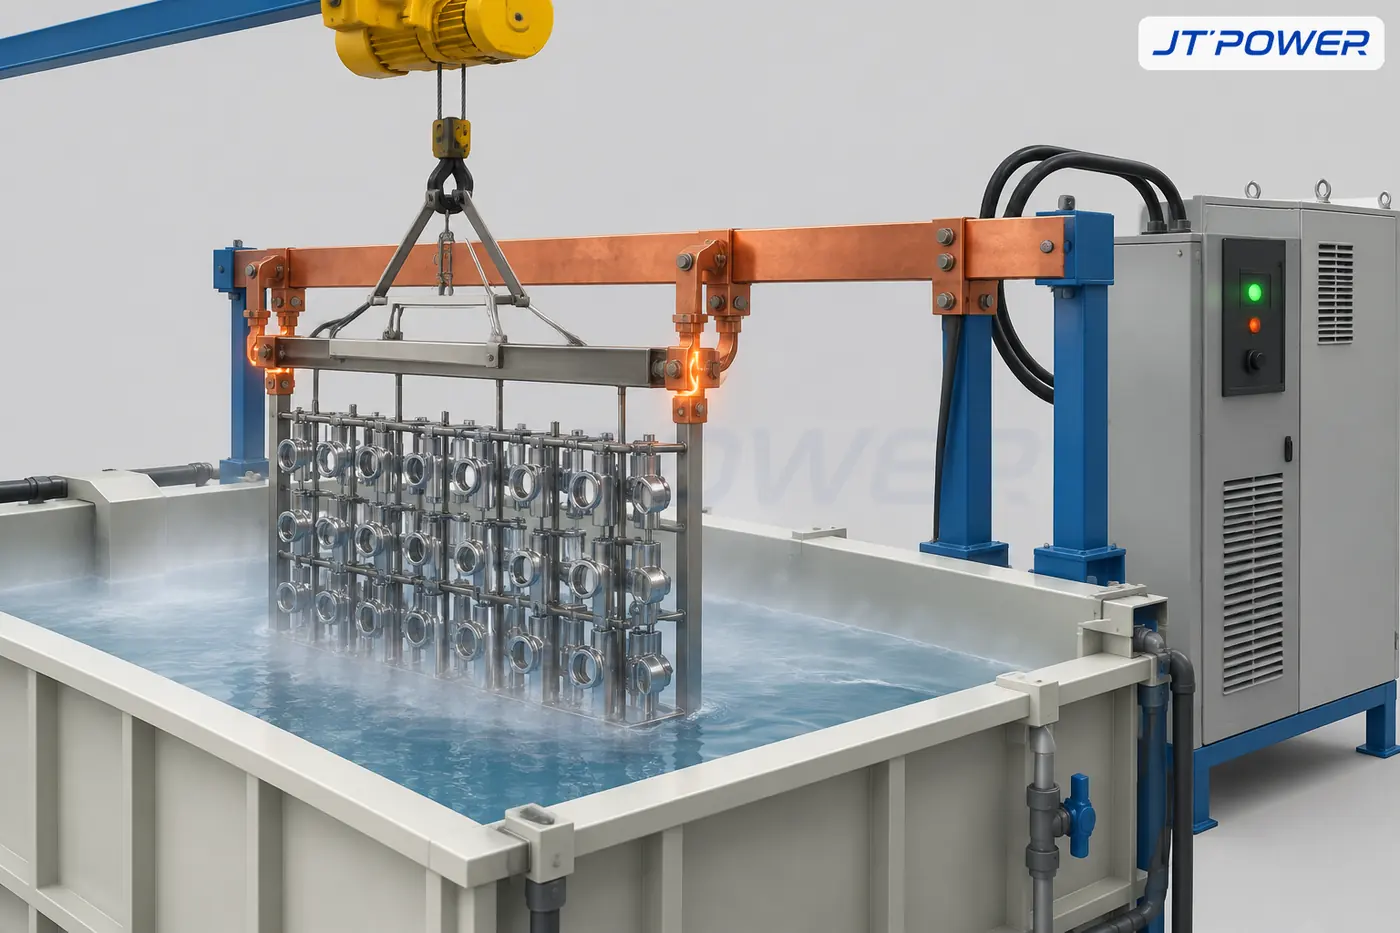
为什么有些镀槽必须带电入槽?
带电入槽的核心是保护“最后一道前处理到第一层沉积之间”的表面状态。电镀时,工件从前处理出来带着活化表面;如果它在没有电流的情况下与槽液接触,表面可能和电解液反应,形成钝化或受扰动的界面层。之后再通电,第一层金属就镀在这层被破坏的表面上,表现为界面缺陷、附着力差、白斑、云斑甚至局部漏镀。
镀铬是最典型的例子。公开对比资料普遍描述三价铬工艺需要带电直流入槽;六价铬产线同样依赖良好的带电入槽操作。行业故障排查资料把铬层白斑、云斑与电流中断和活化问题联系起来,也会提到纹波和钝化的影响。共同点在于:电流路径必须在工件接触电解液之前建立并保持稳定。
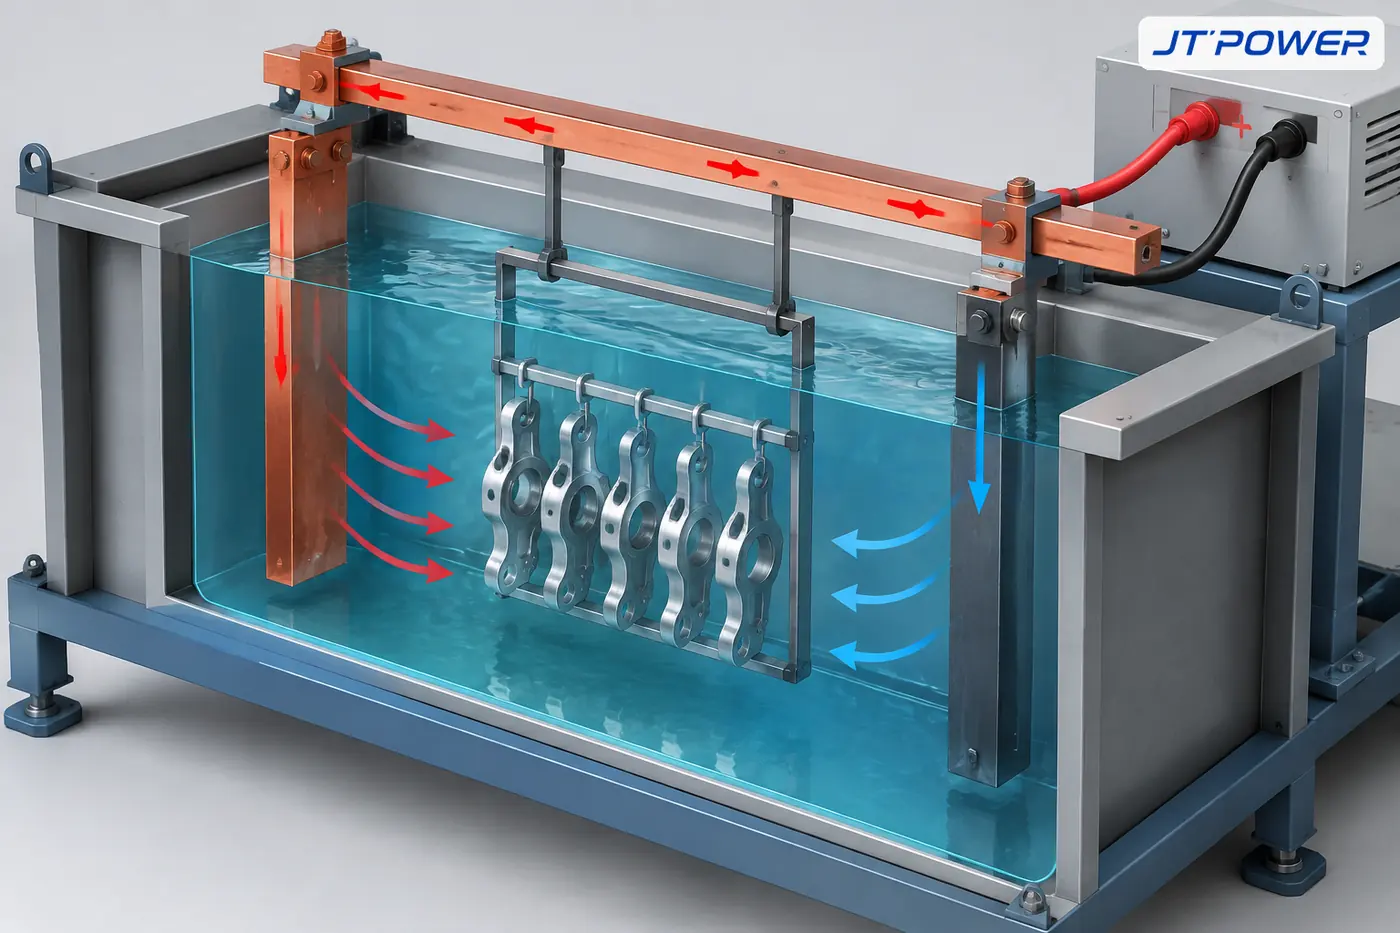
哪些应用通常需要带电入槽?
- 镀铬(六价和三价)。 带电入槽避免钝化和界面缺陷;三价铬槽尤其常被描述为需要带电直流入槽。
- 镍活化步骤。 使用冲击镍或活化时,常把整流器时序设为工件进槽前先通电。
- 部分贵金属和精密工艺。 当附着力和头几微米镀层质量很关键时,入槽时序保持受控。
- 自动线。 由行车把通电和入槽时序化,让每挂工件的入槽条件可重复,而不是依赖操作员手感。
不是所有工艺都需要带电入槽。前处理良好、槽液宽容的场合,可以断电入槽后再爬坡。是否需要,应由工艺规格决定,而不是当作默认习惯。
整流器需要具备什么能力?
| 要求 | 为什么重要 |
|---|---|
| 整个周期电流不中断 | 电流中断会在镀层留下界线或云斑。整流器必须稳定输出、不跳变。 |
| 受控爬坡(软启动) | 入槽瞬间电流猛冲会烧焦边角;明确的爬坡到设定值,且不过冲。 |
| 能在入槽前先通电 | 控制要允许工件仍在槽上方时就施加电流,并在下放过程中保持稳定。 |
| 在接触不良的低电流下保持稳定 | 入槽初期挂具与导电触点可能断续接触,控制不应因此报错或跳闸。 |
| 行车/PLC 联锁 | 产线控制器可自动启动爬坡、等待入槽,再切到镀覆设定值。 |
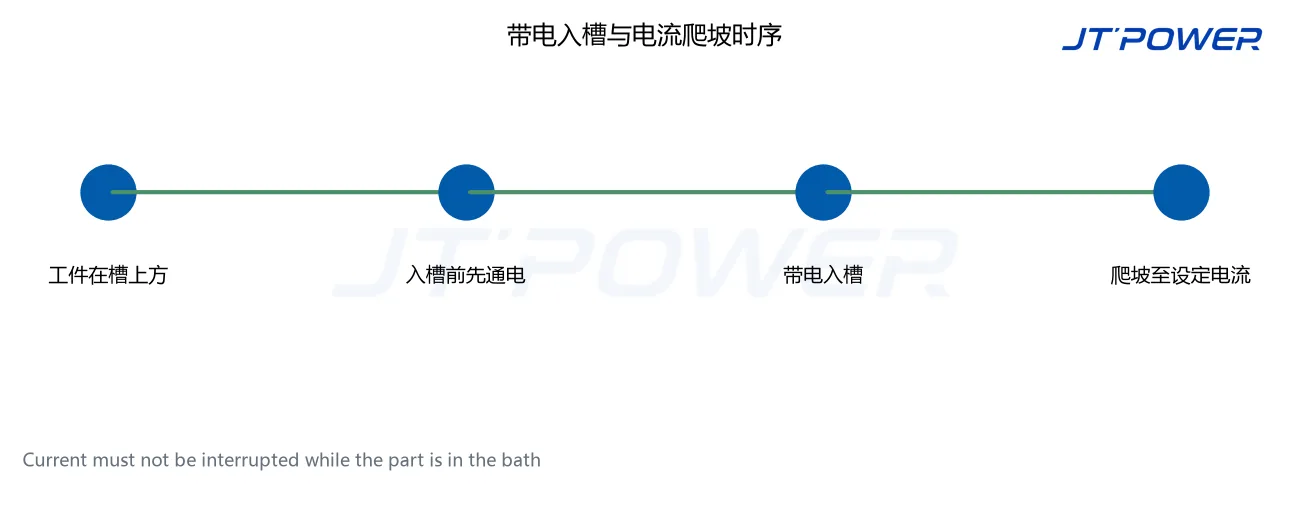
入槽时序应该怎么设置?
- 先确认工艺要求。 查槽液规格中的带电入槽要求,以及推荐的入槽电流或爬坡。
- 定义明确时序。 典型自动化顺序:挂具停在槽上方 → 整流器爬坡至入槽电流 → 挂具下放 → 电流保持 → 再爬坡至镀覆设定值。
- 保持电流连续。 工件在槽内时不要让整流器掉输出;这个时刻短暂的接触不良或控制故障影响最大。
- 在工件上验证,而不只看面板。 检查镀层最开始一段的界面质量,带电入槽失败会在这里暴露。
- 不要所有槽共用同一个入槽设置。 冲击镍、镍槽和铬槽的入槽电流与爬坡是工艺各自决定的。
JT-POWER 整流电源如何匹配?
JT-POWER 可定制带输出爬坡、恒流保持和控制接口的电镀整流器,并能与行车和产线控制器联动。具体的入槽电流与爬坡属于工艺参数,应依据槽液规格确认。可查看定制工业直流整流系统产品页、已有三价铬电镀整流器选型文章,并通过联系我们提交产线时序。
常见问题
电镀里的带电入槽是什么?
指工件进入槽液前先加电,接触电解液的瞬间就开始沉积,用于保护活化表面和第一层镀层。
为什么镀铬要用带电入槽?
铬槽对表面钝化敏感。入槽时不通电,活化工件会和电解液反应,产生白斑、云斑或附着力差等界面缺陷。
所有的镀槽都需要带电入槽吗?
不一定。部分工艺允许断电入槽后再爬坡。是否需要由工艺规格决定。
带电入槽能只靠整流器实现吗?
整流器提供电流通路、爬坡和保持能力。自动线上时序通常由行车或 PLC 启动,整流器跟随指令。
相关阅读
技术文章中心 · 三价铬电镀整流器选型 · 电镀整流器校准
AI辅助起草;技术内容已由 JT-POWER 工程团队审核。