
直接答案:阴极电泳(CED/电泳涂装)应选择带可编程升压、恒流(CC)转恒压(CV)自动切换、低纹波并与产线 PLC 联动的整流电源。电压等级按槽回路确定(150V 机型覆盖大多数中档汽车与五金产线,大型产线可能超过 300V),电流按浸没工件总面积 × 工艺电流密度确定。
一、为什么 CED 需要专门的整流电源
CED 在汽车车身、五金件和复杂工件上沉积均匀的有机涂层,耐蚀性和边缘覆盖好。与电镀不同,涂层是绝缘体:膜层增厚后电阻上升,电流自然下降、电压保持。因此整流器必须入槽时平滑升压、成膜阶段恒压运行,并且低纹波,否则膜厚不均、出现针孔。
电泳线上整流器通过母排供电,工件由输送链入槽。电源是工艺的一部分,不是外挂设备。
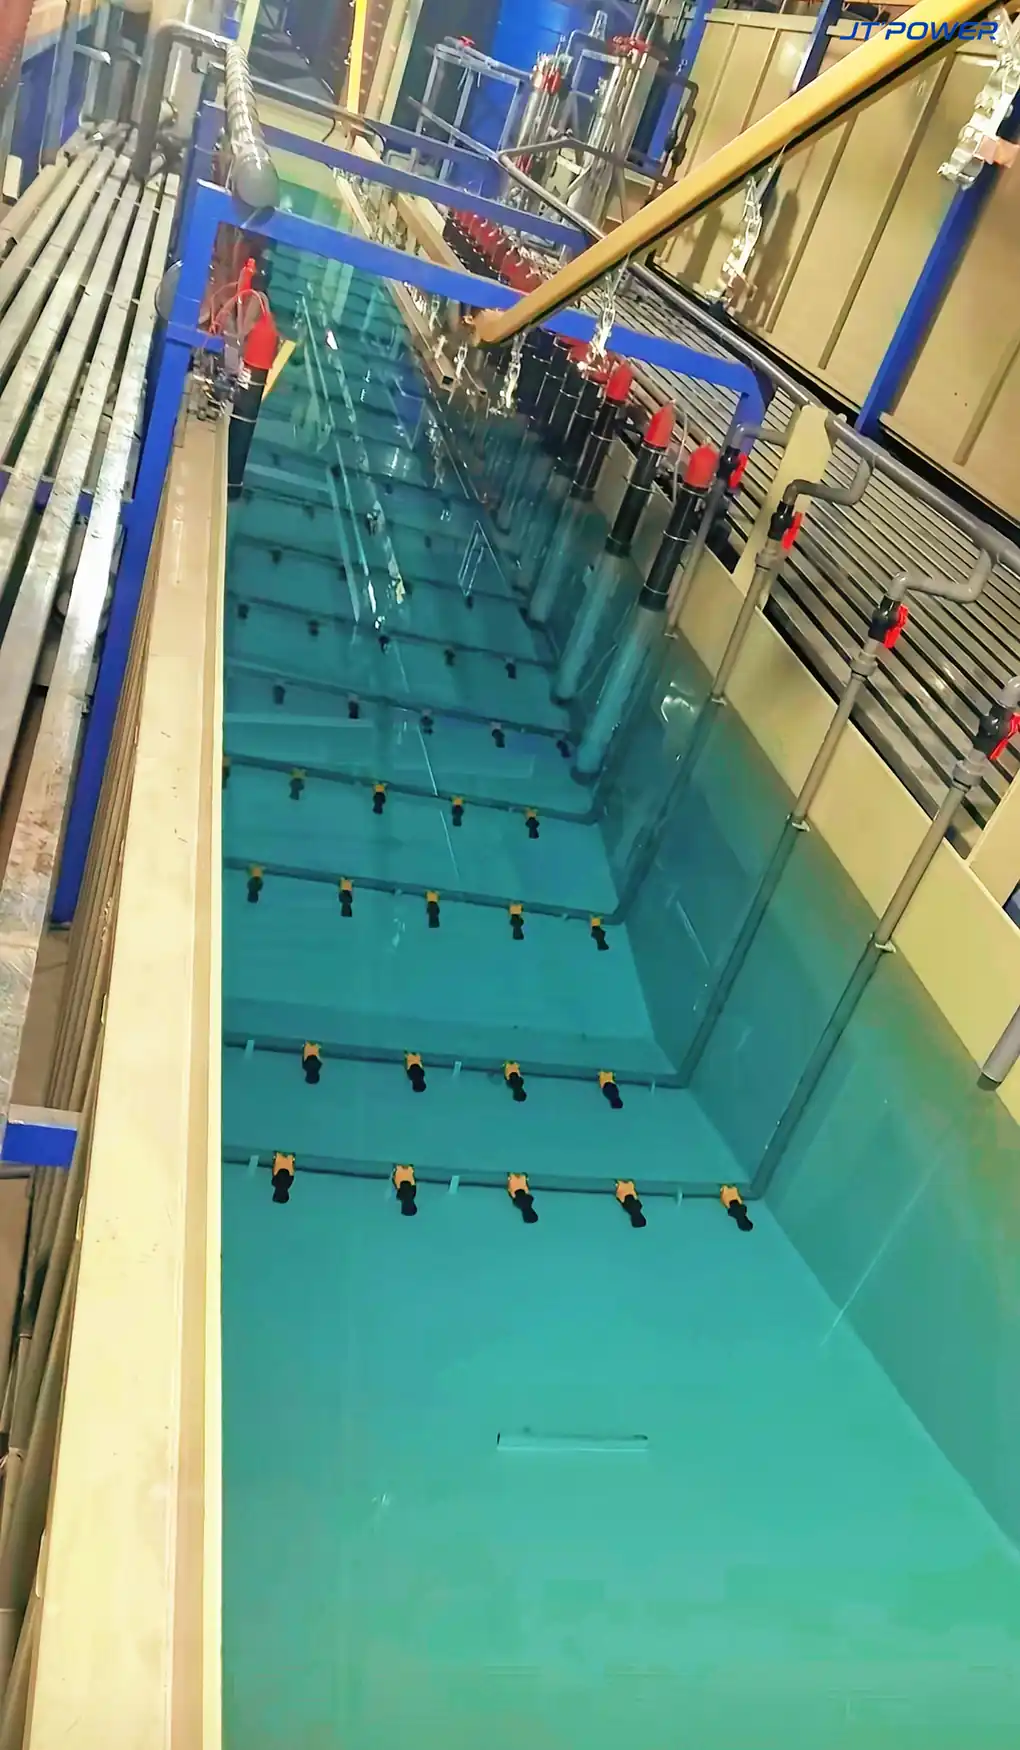
二、CED/电泳关键参数
| 参数 | 典型参考 | 为什么重要 |
|---|---|---|
| 电压等级 | 典型 100–400V DC,视槽与产线而定(150V 机型覆盖多数中档产线,需确认回路) | 电压驱动成膜;过低膜薄,过高入槽时易击穿产生针孔 |
| 电流等级 | 浸没工件总面积 × 工艺电流密度 | 电流不足限制产能,过大浪费投资 |
| 升压/软启动 | 入槽可编程电压斜坡 | 避免入槽浪涌电流造成针孔与膜厚不均 |
| 恒流转恒压 | 自动无缝切换 | 恒流建立初始膜,恒压完成均匀成膜 |
| 纹波 | 低纹波为宜 | 纹波过大会导致膜厚不均与涂层缺陷 |
| 控制 | PLC/SCADA 集成、配方、故障上报 | 电泳线自动化程度高,电源必须与产线通讯 |
三、CED 电压/电流特性
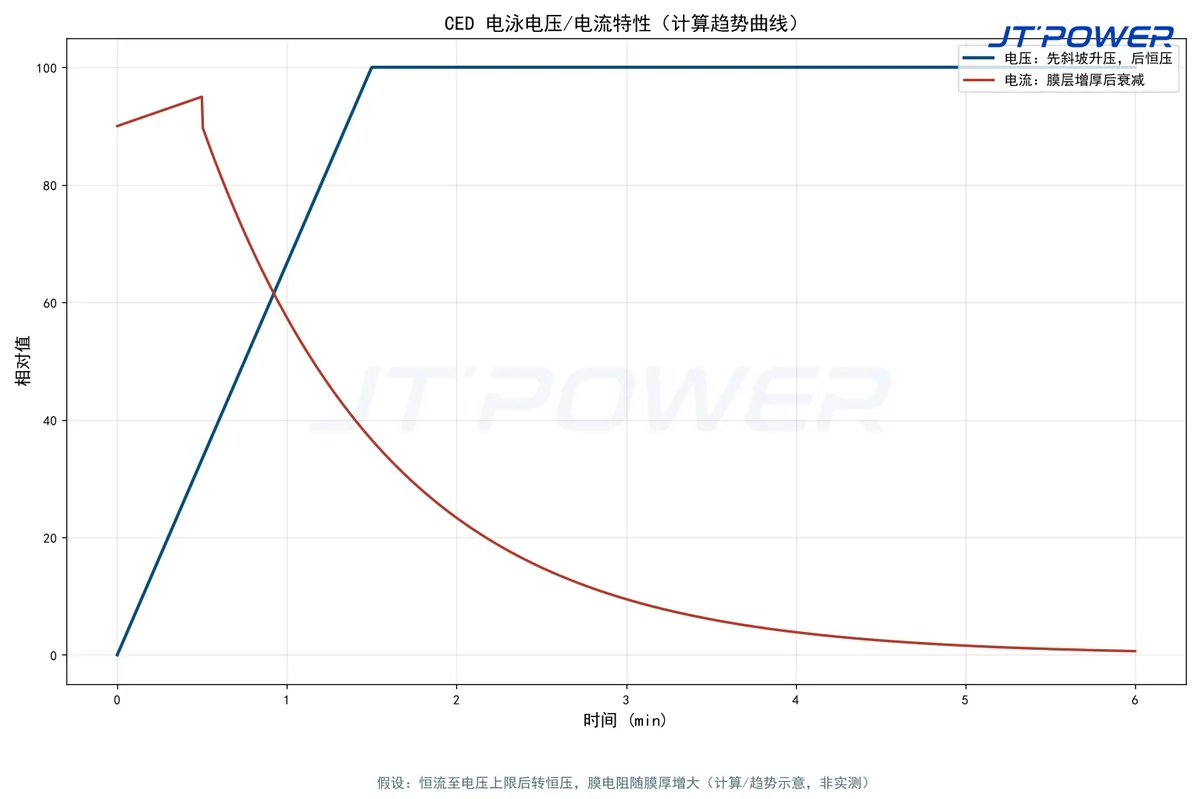
工件入槽时电压斜坡升至目标值并限流;随绝缘膜增厚,电流衰减、电压保持恒定。此为计算/趋势示意(假设见正文),实际曲线请与产线工程师和槽体设计确认。
四、怎么选型
- 电流:浸没工件总面积 × 工艺电流密度。示例(假设):总面积 50 m²、20 A/m²,约需 1000A,选 1000A 机型并留运行裕量。
- 电压:匹配槽回路与阳极布置;150V 机型覆盖多数中档产线,大型车身或高电阻槽液可能需要更高电压。
- 环境:电泳车间含漆雾与湿气,密封或水冷柜体、耐腐蚀结构保护电子器件。
- 集成:选择带 RS485/Modbus 与 PLC 配方功能的电源,升压、恒流/恒压、故障处理自动运行。
五、常见问题(FAQ)
为什么 CED 比电镀需要更高电压?
因为沉积膜是绝缘体、电阻不断上升,CED 需要足够电压(通常超过 100V)驱动成膜;电镀镀层导电,所以是低压工艺。
电泳用恒流还是恒压?
两者按顺序都用:初始成膜段恒流,膜层绝缘后转恒压。带自动 CC/CV 切换的电源最贴合工艺。
怎么为电泳线选电源大小?
估算浸没总面积 × 工艺电流密度,向上取整到标准规格;电压匹配槽回路。两个数值都请与产线工程师确认。
六、总结与技术支持
电泳质量取决于整流器的升压、恒流/恒压切换与低纹波表现。介通(JT-POWER)提供150V/1000A CED 电泳整流器等产品,支持 PLC/SCADA 自动化产线集成。查看阳极氧化与电泳涂装整流器,阅读关联文章《水冷还是风冷 IGBT 整流器》,或联系介通工程团队。
作者:Yinhao Liang(介通工程)· 技术审核:介通研发部。