
核心结论:铝电解抛光不是“把电镀反过来”那么简单,它是阳极溶解过程,只有落在很窄的电流密度平台内才会出光、整平。生产常用区间约 5–15 A/dm²,公开文献研究的光学级最佳值约 25 A/dm²。因为这个窗口窄,整流电源必须精确锁定电流、保持低纹波,同时还要留出足够的电压头程——高温黏稠酸液的欧姆电阻很大,且随槽温升高与铝离子累积不断变化。
为什么铝电解抛光本质上是“电流密度”问题
电解抛光时工件接阳极。通电后铝表面形成一层黏性边界液膜,凸起处液膜薄、电阻小、溶解快;凹陷处液膜厚、电阻大、溶解慢。于是微观轮廓被逐步削平:粗糙度下降、镜面反射率上升,而不是镀上一层东西。
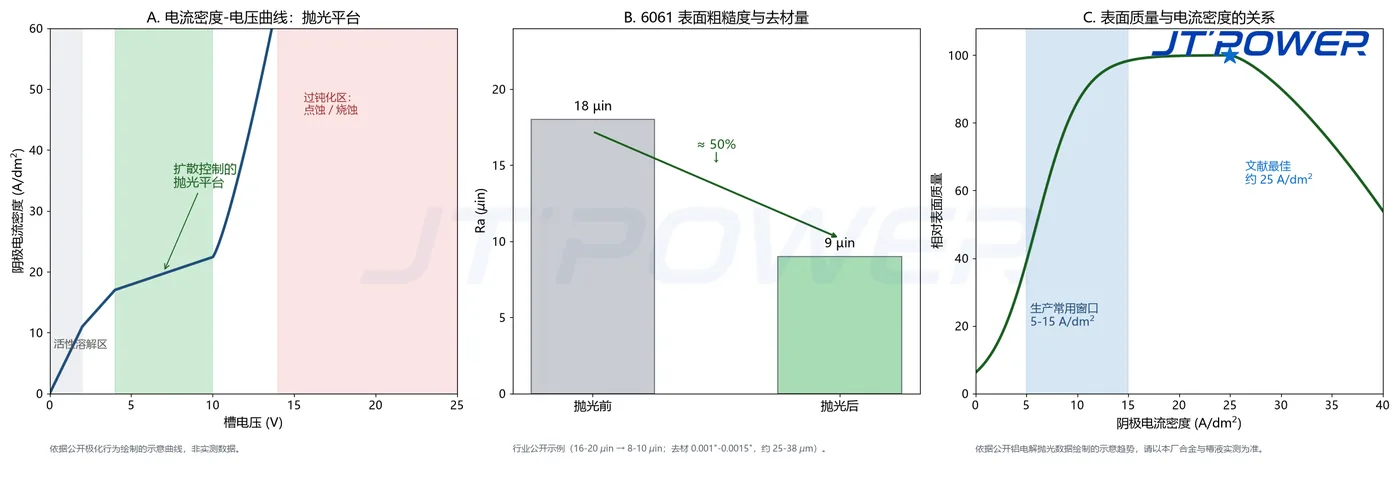
这个过程只在有限区间内成立。公开的铝电解抛光极化曲线显示:低电压下是活性溶解区;中间出现一段近乎水平的平台,此时过程受扩散控制,抛光就发生在这一段(文献中该平台常见于槽压约 4–10 V 区间);电压再高进入过钝化区,出现点蚀与烧蚀。落在平台外,同样的槽液只会做出发暗、发花或局部烧蚀的表面。这正是电源选型的关键:工艺窗口是按电流密度定义的,而且并不宽。
铝电解抛光工艺窗口
下表为铝及铝合金的行业典型值/公开文献值,不是 JT-POWER 出厂设定;请以本厂合金、槽液分析与表面要求复核。
| 参数 | 行业典型值 / 文献值 | 对电源的意义 |
|---|---|---|
| 电解液 | 磷酸-硫酸体系;公开配比从约 75–80%(体积)磷酸 + 20–25% 硫酸,到约 50/50(重量比);文献给出最佳硫酸含量约 26–30% | 决定槽液导电性以及老化后阻抗上升的幅度 |
| 槽液温度 | 铝:约 64–67 ℃(可用 50–80 ℃);高温型酸系文献值可到约 105 ℃ | 高温更导电但腐蚀性更强,槽压需求随温度漂移 |
| 阴极电流密度 | 生产铝件约 5–15 A/dm²(文献实用范围 5–40 A/dm²);光学级文献最佳约 25 A/dm²,超过则表面劣化 | 电源必须能分辨并稳定保持该值,它就是工艺设定点 |
| 槽电压 | 电解抛光整流器常见 6–20 V;文献酸系约 12–18 V | 12 V 机型在大挂具上容易“限压饱和”,导致电流跌落、局部发灰 |
| 时间 | 铝件约 2–10 min;文献 0.5–8 min | 节拍短,对斜坡控制与重复性要求高 |
| 阴极:阳极 面积比 | 常见 1:1–1:10(阴极偏大);文献最佳为阴极:阳极 ≈ 5:1,阴极为铅或石墨 | 决定电流分布与边角效应 |
| 搅拌 | 必需(循环/空气/机械);文献适用约 120–250 rpm | 避免局部过热与气泡滞留造成的点蚀 |
| 去材量 | 约 0.001″–0.0015″(约 25–38 µm,按厚度/直径计);去材速率约 0.00005–0.0001 in/min·单面 | 去材量与电量成正比,电流误差直接变成尺寸误差 |
算例:由挂具面积估算整流器电流
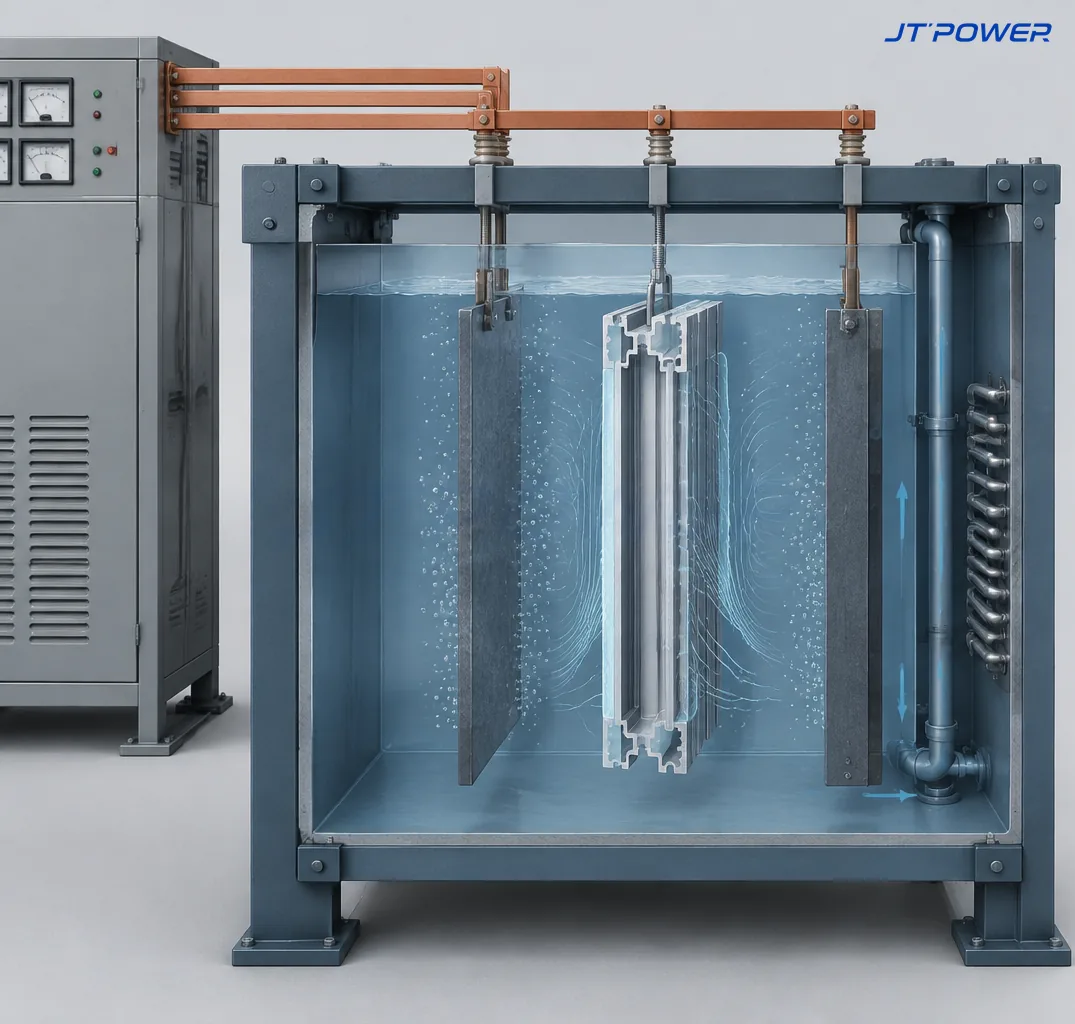
电流始终等于阴极面积乘以电流密度。设一挂具可抛光铝件面积 80 dm²,取 12 A/dm²:
I = A × Dk = 80 dm² × 12 A/dm² = 960 A
计算示例(假设已列明):单面加工件按单面面积计,型材按全部浸液面计;以此密度挂载型材与外壳件,已接近 1000 A 机型量程,因此混合生产以 1000 A 级为起点较合理。由此可得两点:第一,大挂具直接决定电流等级——同样 80 dm² 若取 15 A/dm² 需要 1200 A;第二,电压等级与电流等级同样重要,因为所需电压由槽液电阻、汇流压降与挂具接触电阻决定,与被抛光的金属无关。
为什么成败取决于整流电源
12 V 机型会“限压饱和”。高温黏稠磷酸体系欧姆电阻大,且随铝离子累积、挂具接触老化继续上升。一旦整流器顶到电压上限,电流就跌落,工件出槽表现为蚀坑或发灰无光。这就是铝抛光产线即使工作电压很低、也要按 20 V 头程选型的原因。
纹波会变成雾面。阳极界面上的交流分量会扰动双电层和整套机理所依赖的黏性液膜。低纹波直流让液膜保持稳定,避免发雾与橘皮外观。
精细恒流分辨率保护尺寸。去材量与电量成正比,0.001″–0.0015″ 的去材量下,小的电流误差就是真实的尺寸误差;而公开窗口足够窄,电流密度超出后表面是劣化而不是提速。
软启动避免边角烧伤。带电入槽、刚除油的薄件,电流会在边缘与尖端集中——这正是点蚀与点状放电发白出现的位置。可编程多段斜坡把表面平滑带到抛光电流,避免冲击大电流;同时允许先以低压“预抛成膜”再升到整平电流。
铝电解抛光电源选型清单
- 电流按“挂具面积 × 目标电流密度”计算,并为并挂和密度上限留裕量。
- 电压按最坏工况选,而不是按平均值选:高温黏酸、长汇流、老化挂具接触,本工况取 20 V 级。
- 要求低输出纹波(本级别 ≤0.5% RMS),保持相界面稳定。
- 要求精细恒流分辨率与真正的恒流模式——设定点是电流密度而非电压。
- 要求可编程多段软启动,并能设定低压预抛步骤。
- 规划安时(Ah)计量:公开槽液维护经验按累计安时计,单槽产量也取决于此。
- 机柜适配环境:高温磷酸酸雾腐蚀控制电路,密闭冷却与功率/控制分舱是长期稳定的关键。
- 提前确定产线接口:RS485 Modbus RTU 用于设定与配方,PLC 需要时选 Profinet、EtherNet/IP 或模拟量。
JT-POWER 1000A/20V 机型的匹配点
1000A/20V 铝件电解抛光电源正是围绕上述约束设计:20 kW 连续输出,工业重载级 IGBT 软开关逆变拓扑配多级 LC 平滑滤波,满载效率 ≥ 93.0%,纹波 ≤ 0.5% RMS,稳压/稳流精度 ≤ ± 0.1%,支持 0.1 A 微步设定。0–20 V 输出就是前面说的电压头程,0–60 s 可编程多段斜坡软启动覆盖预抛成膜与整平阶段。冷却为纯水密闭水冷(IP54)或强制风冷,控制舱气密隔离并做三防处理以抗酸雾;标配光电隔离 RS485(Modbus RTU),可选 Profinet、EtherNet/IP 与安时计模块。若你的工件后续还要做阳极氧化而非以抛光面为成品,可参考硬质阳极氧化电源选型(Type II vs Type III);入槽接触电流相关问题另见电镀线带电入槽指南。
常见问题
槽子只要 12–15 V,为什么按 20 V 选电源?
因为工作电压不是设计工况。高温黏酸、溶解铝累积、长汇流排与老化挂具接触都会把所需电压推高。12 V 机型在大挂具上可能顶到上限而掉电流,表现为蚀坑或发灰无光——看起来像槽液问题,实质是电压头程不足。
为什么必须用恒流模式?
因为工艺设定点是 A/dm² 的电流密度,槽液电阻又在持续漂移,电源必须一边顶住漂移一边把电流稳在窗口内。文献也指出该窗口偏窄,所以分辨率与量程同等重要:0.001″–0.0015″ 的去材量下,电流误差就是尺寸误差。
纹波要多低才够?
低到不扰动阳极界面的黏性液膜即可。亮饰与光学件通常取 ≤0.5% RMS;纹波包络偏大会带来发雾与微观轮廓不均。
同一台电源能兼顾电解抛光与阳极氧化吗?
有时可以,但要同时核对两个窗口。阳极氧化是成膜过程,电压行为不同;电解抛光则依赖把电流密度压在平台内。若同线两种工艺都用,请按更苛刻的一种确定电压等级与控制分辨率,并分别做配方验证。
技术服务
提供合金牌号与工件形状、挂具面积、目标电流密度、槽液成分与温度,以及产线接口要求,我们的工程师会为你核定电流与电压等级、给出斜坡配方并确认安时计量需求。可从产品页入手,或通过联系页面沟通;更多表面处理电源文章见技术文章中心。
相关技术文章:硬质阳极氧化 Type II 与 Type III 电源选型 · 电镀线带电入槽指南
本文由 AI 辅助起草,技术内容经 JT-POWER 工程师审核。