
先说结论:电铸电源不能只看最大电流,还要重点核对恒流精度、低负载稳定性、纹波测试条件、安时计量、软启动曲线和批次数据记录。电铸层是最终产品本体,沉积周期往往比普通装饰电镀更长,微小电流偏差会在数小时甚至数天内不断累积,最后表现为厚度偏差、材料消耗增加或后续加工余量失控。
电铸为什么比普通电镀更重视安时与电流精度
电铸通常在芯模表面沉积镍、铜或贵金属,达到目标厚度后再脱模或直接作为功能结构使用。生产控制的核心并不是“通电多长时间”一个参数,而是单位有效面积获得了多少累计电量,以及这部分电量有多少真正转化为金属沉积。
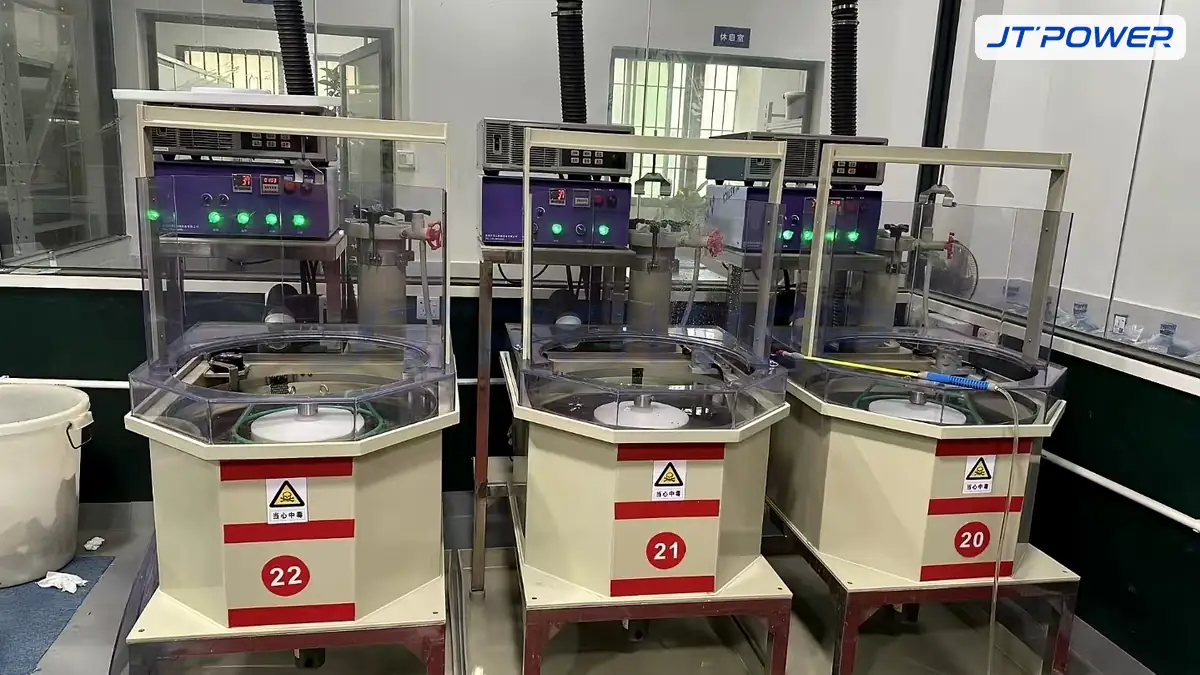
下面的现场图为精密电化学沉积/电镀区域,可看到多组槽体与独立整流控制设备。图片用于说明生产环境与供电方式,具体槽液体系和项目用途需以现场工艺资料为准,不把它描述成未经确认的客户电铸案例。
| 控制项目 | 对电铸质量的影响 | 采购或验收时要问什么 |
|---|---|---|
| 恒流精度 | 决定长周期累计电量误差 | 额定点、常用工作点和低负载点分别是多少 |
| 输出纹波 | 影响瞬时电流峰值和局部沉积状态 | RMS 还是峰峰值、在什么负载和带宽下测量 |
| 低负载稳定性 | 关系到起镀、小面积芯模和种子层阶段 | 最小可控电流、模式切换是否平稳 |
| 安时计量 | 把电量目标与理论沉积量建立对应关系 | 分辨率、复位权限、批次记录能否导出 |
| 斜坡与配方 | 降低入槽冲击,保持每批起镀条件一致 | 是否支持分段升流、保压、暂停与异常恢复 |
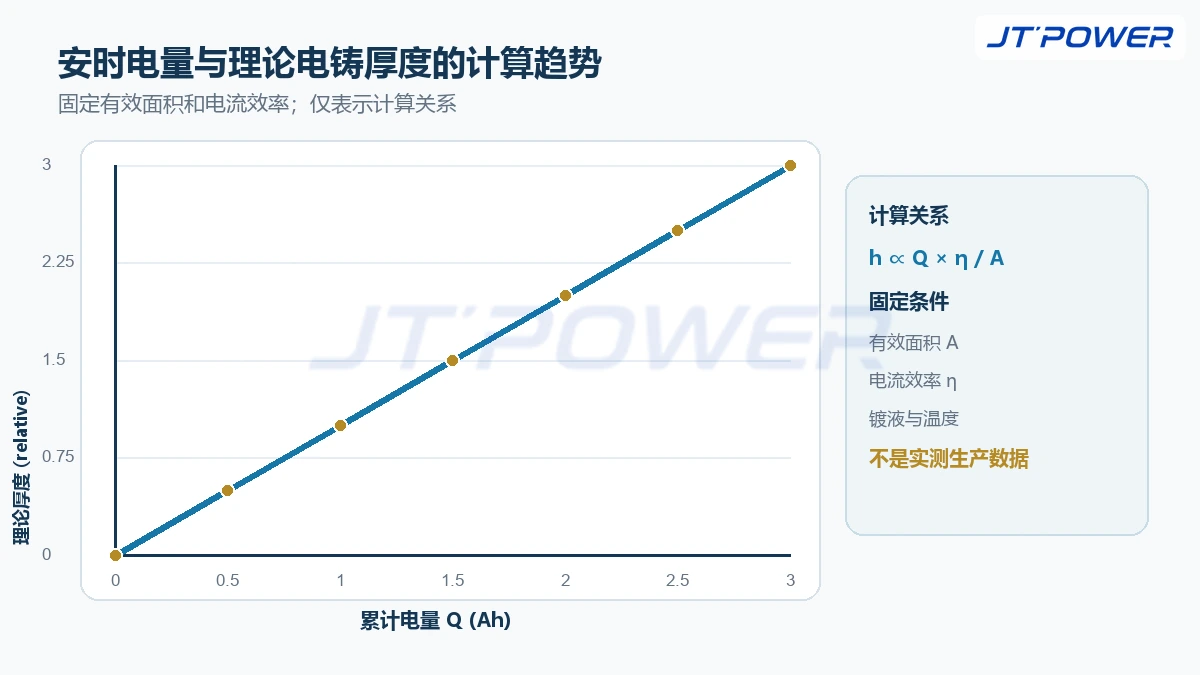
用法拉第定律理解“电量—厚度”关系
工程估算可采用以下关系:
m = (M × I × t × η) / (n × F)
h = m / (ρ × A)
其中,m 为理论沉积质量,M 为金属摩尔质量,I 为电流,t 为时间,η 为电流效率,n 为电子转移数,F 为法拉第常数,ρ 为金属密度,A 为有效沉积面积。
计算示例:若某批次以 600A 运行 2 小时,累计电量为 1200Ah;保持金属体系、有效面积、电流效率、槽液和温度不变,改为 1000A 运行 2 小时,累计电量为 2000Ah,理论沉积质量与平均厚度之比为 2000÷1200≈1.67。这个结果只是计算关系,不是实测生产数据。实际厚度还受阳极布置、屏蔽、搅拌、接触电阻、边缘效应和局部电流效率影响。
电铸整流电源应具备的五项关键功能
- 全工作区恒流控制:不能只看满载精度,应确认起镀电流、常用电流和最大配方电流三个点。设备过度放大但低负载控制差,反而不利于精密电铸。
- 明确测试口径的低纹波:要求供应商写明纹波是 RMS 还是峰峰值、测试带宽和负载条件,避免只比较一个没有测量条件的数字。
- 可编程软启动:芯模入槽后按设定斜率或阶梯升流,减少接触点和尖角位置的瞬时电流冲击。
- 安时累计与批次停止:按累计电量报警或结束工艺,同时保留时间、电流、电压和异常记录,便于质量追溯。
- PLC 通讯与数据采集:根据自动线协议选择 Modbus RTU、Profinet 或其他工业通讯,至少交换设定值、实际值、运行状态、报警和批次号。
电铸电源选型计算表
| 选型项目 | 计算或确认方法 | 常见误区 |
|---|---|---|
| 额定电流 | I = 有效沉积面积 × 工艺电流密度,再加入双方确认的设计余量 | 按槽体体积或工件重量直接估算电流 |
| 额定电压 | 最大负载下的槽压、母排压降、接触压降与调节余量之和 | 只报电流,默认任何低压整流器都能满足 |
| 单机或并机 | 比较冗余、检修方式、均流控制和后期扩容 | 没有均流策略就简单并联 |
| 风冷或水冷 | 结合发热量、环境温度、酸雾粉尘和机柜防护要求 | 只按初始价格选择冷却方式 |
| 控制精度 | 把精度、纹波、低负载调节和数据记录写入验收条件 | 只看宣传页一个“最高精度”指标 |
15V/1500A 高精度整流器适合什么场景
介通当前网站的 15V/1500A 高精度贵金属电镀整流器 页面列出了恒流精度最高 ±0.1%、纹波最高 0.5% RMS 的页面配置。以上数据只对应公开页面所列配置,不能直接理解为所有电铸项目和所有机型的统一保证。正式方案仍需在技术协议中确认常用电流区间、冷却方式、纹波测量条件、通讯接口和出厂验收点。
当芯模面积和目标电流密度计算出的负载处于该设备有效控制范围内时,这一电流等级可作为精密电铸方案的参考;若是大面积芯模、多槽同步或后期扩容,则需要评估更大电流模块及并机均流。腐蚀性车间还应结合 水冷与风冷整流器选型指南 核对机柜防护和散热方式。
现场调试与验收清单
- 记录芯模有效面积、工艺电流密度和允许厚度偏差。
- 在额定负载下检查极性、母排温升、接触电阻和线路压降。
- 分别验证起镀、常用和最大配方电流的稳定性。
- 用独立计量基准核对整流器安时累计值。
- 测试升流、暂停、报警恢复和断电重启逻辑。
- 把槽温、电流、电压、安时与实际测厚结果建立批次对应关系。
常见问题
纹波很低,就一定能保证电铸厚度均匀吗?
不能。低纹波有利于稳定供电,但厚度均匀性还受到阴阳极距离、屏蔽、搅拌、槽液成分、温度和接触电阻影响。整流电源只是电流分布系统的一部分。
电铸批次按时间停止还是按安时停止?
按安时更能反映实际输入电量,但仍需用测厚结果校准,因为电流效率会随槽液、温度和工件状态变化。成熟工艺通常是“安时主控 + 时间与厚度复核”。
普通电镀整流器能不能用于电铸?
只要能满足长时间稳定运行、低负载控制、软启动、安时计量、冷却和数据追溯要求,就可以评估使用。关键是实际性能和验收条件,而不是产品名称。
技术咨询
如需核算电铸电源,请通过 联系介通工程团队 提供芯模有效面积、金属体系、目标电流密度、工艺时间、历史槽压、冷却条件和自动化协议。工程师可对照公开的 15V/1500A 高精度整流器,或重新配置更大电流的模块化方案。
技术内容由介通工程团队审核。
相关阅读
技术参考:NIST CODATA:法拉第常数。
AI 辅助整理;技术内容由介通工程人员审核。