
作者:Yinhao Liang |
安时计把整流器变成了一个“计量加料”的设备。决定镀层厚度的不是电流大小,而是通过了多少电荷——也就是电流乘以时间。所以做厚度要求严的产品,产线通常记录每挂或每桶的安时数,而不是只盯时间。本文说明安时计计量的是什么、怎么把安时换算成镀层厚度,以及换算会在哪些地方失真。
什么是安时?为什么不用计时器?
1 安时就是 1 安培的电流持续 1 小时,等于 3600 库仑。电沉积真正相关的是电荷量,因为法拉第定律把沉积质量与电荷挂钩,而不是与”过了多久”挂钩。两挂工件同样走 30 分钟,如果电流不同、或者其中一挂中途被提出来补了一下,实际电荷就不一样。计安时能消除这种模糊:计数器持续积分实际流过的电流,包括软启动爬升和任何中断。
产线上常见的用法:
- 按批次控厚度。 操作员设定目标电荷量,计数器到位后自动停止。
- 减少班组差异。 工艺以安时定义,结果就不取决于谁在盯时钟。
- 可追溯。 记录的安时值形成每挂的工艺履历,客户要证据时拿得出。
- 自动化。 该信号可经整流器控制接口驱动自动停机、报警或配方切换。
怎样把安时换算成镀层厚度?
法拉第定律给出单位电荷对应的理论沉积质量。某种金属每安时的沉积质量为:
m(g/Ah)= M × 3600 ÷(n × F)
其中 M 为原子量,n 为每个金属离子沉积所需的电子数,F 为法拉第常数(96485 C/mol)。再除以金属密度和镀覆面积即为厚度:
t(μm)= 每安时沉积量 × 安时 × 阴极效率 ÷(密度 × 面积)
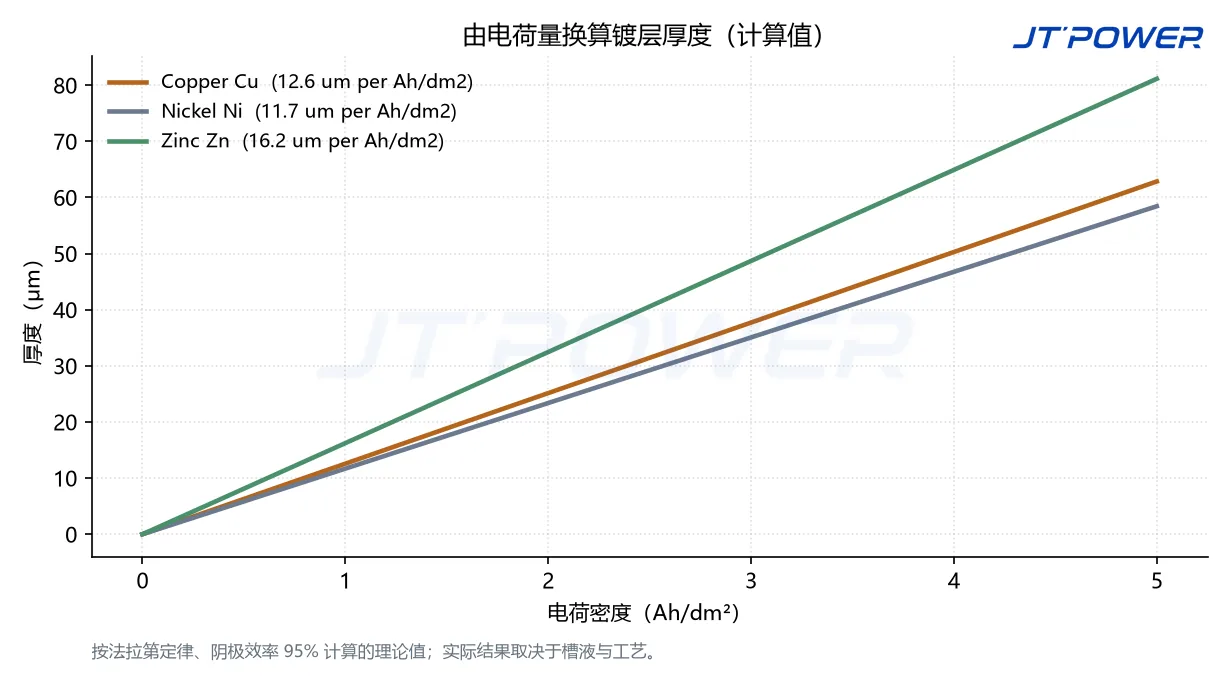
下表为按阴极效率 95% 计算的数值(每安时每平方分米),对运行良好的铜、镍、锌槽液是较合理的假设。这些是计算示例,不是实测生产数据。
| 金属 | 理论沉积量(g/Ah) | 95% 效率下每 Ah/dm² 的厚度 |
|---|---|---|
| 铜(Cu²⁺) | 1.186 | 约 12.6 μm |
| 镍(Ni²⁺) | 1.095 | 约 11.7 μm |
| 锌(Zn²⁺) | 1.220 | 约 16.2 μm |
| 铬(Cr⁶⁺,供对照) | 0.323 | 实际远低于此值,因阴极效率很低 |
为什么换算有时对不上?
公式只对”真正用于沉积金属的那部分电荷”成立。真实产线上有几种情况会破坏这个简单关系:
- 阴极效率。 并非全部电荷都在还原金属离子,一部分用于析氢。镀铬是极端例子,只有不大的一部分电荷变成镀层,效率系数要向槽液供应商确认,不能套用通用假设。
- 电流分布。 安时是整挂的总量。若挂具上电流密度不均,平均厚度可能达标,但高电流区偏厚、凹陷区偏薄。
- 计数器精度。 计数器积分的是电流信号(通常来自分流器)。信号一旦漂移,安时值同步漂移,所以它需要和整流器上其他仪表一样定期核验。
- 爬升、停留与反镀。 软启动爬升、电流中断以及反向或周期反向工艺都会改变有效电荷;只统计正向主电流的计数器算不进反向电荷。
- 带出与损耗。 部分已沉积金属会在后处理或机械损伤中损失,属工艺影响,不是计数器误差。
安时功能应该怎样设置和校验?
- 配方用电荷定义,而不只用时间。 目标设为安时,由计数器控制停止点。
- 先确认电流信号。 用已校准的分流器核对整流器电流读数,因为安时值会继承这个误差。
- 用已知负载验证计数器。 在稳定电流下运行一段可测量时间,把累计安时与”电流 × 时间”对比;在典型工作电流下重复一次。
- 与厚度测量对照。 把累计电荷与测厚仪或金相切片结果对比,槽液或工艺变化时修正配方中的效率系数。
- 按批次记录。 简单记录安时、槽温和厚度结果,就能在工件报废之前看出漂移趋势。
JT-POWER 可在整流器控制系统中集成安时计量与批次控制功能,并配合产线所需的恒流调节与通信接口。可查看定制工业直流整流系统产品页、已有整流器校准文章,并通过联系我们提交工艺数据。
常见问题
安时计和计时器有什么区别?
计时器只计经过的时间;安时计积分的是实际电流与时间的乘积。由于沉积质量取决于电荷,安时比时间更能反映镀层厚度。
每平方分米 1 安时等于多少微米?
取决于金属和阴极效率。95% 效率下,铜约 12.6 μm、镍约 11.7 μm、锌约 16.2 μm。请按自己的槽液取值,并用实测厚度验证。
为什么实测厚度和计算值不一致?
先查阴极效率、挂具上的电流分布,以及供给计数器的电流信号是否准确。电流密度不均常导致”平均值对、局部厚度错”。
同一套安时配方能直接用到另一条线吗?
需要先确认效率和电流分布。槽液成分、温度和挂具设计都会改变电荷与厚度之间的关系。
相关阅读
AI辅助起草;技术内容已由 JT-POWER 工程团队审核。