
在阴极电泳(CED/电泳涂装)线上,整流电源的升压速率不是简单的启动功能,而是会影响入槽初始电流、漆膜电阻建立过程以及膜厚均匀性。更合适的电泳整流电源,应支持可编程升压曲线、限流控制、恒流(CC)与恒压(CV)自动切换、稳定低纹波输出以及 PLC/SCADA 通讯。具体升压时间和终端电压必须结合电泳漆配方、槽体结构、工件形状和输送节拍验证,不能把单一时间参数当成通用工艺。
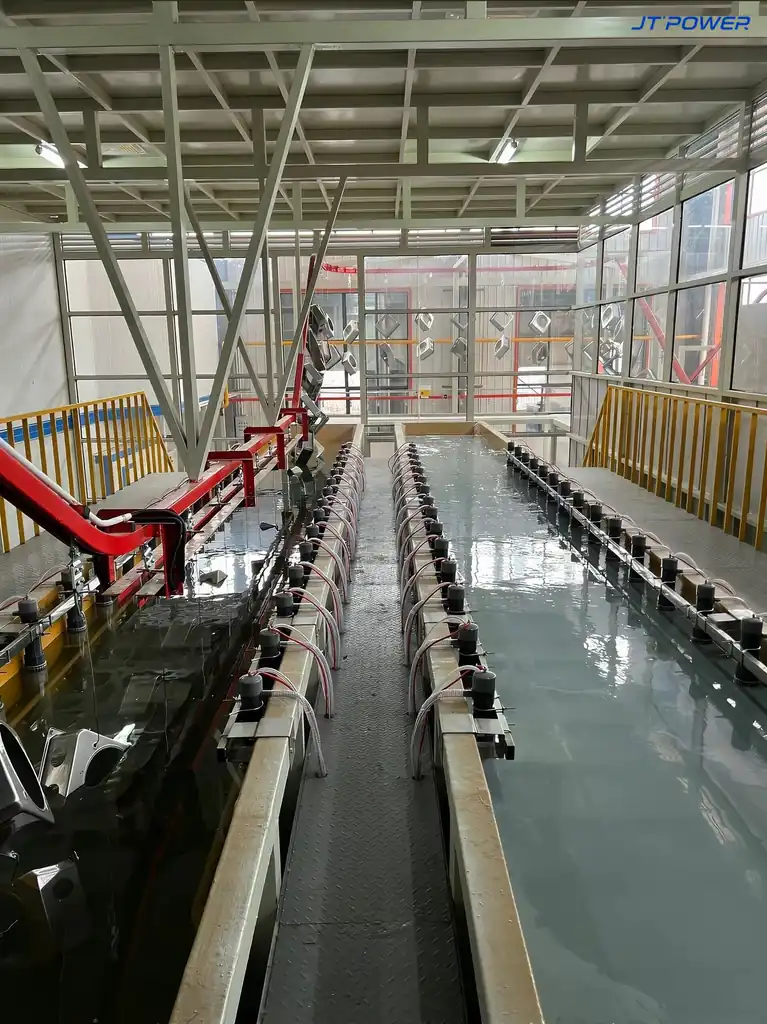
图1 电泳涂装线现场实拍:工件由输送系统进入电泳槽。
一、为什么电泳涂装需要控制升压速率
阴极电泳时,工件作为阴极,带电树脂颗粒在电场作用下向工件表面迁移。阴极反应改变界面化学环境,使树脂在工件表面凝聚成膜。随着湿膜增厚,膜层电阻通常上升,电流逐步下降,而电压保持或按配方调整。
因此,CED 不能只看整流器的最高电压。电压会影响电场和沉积速率,但最终膜厚还受槽液电导率、温度、固体含量、浸槽时间、阳极布置、前处理和工件几何形状影响。电泳研究也表明,湿膜电阻、电流密度和氢气泡会相互影响,实际曲线需要通过现场工艺确认。
二、电荷、膜层电阻与初始电流变化
一个电泳周期内通过工件的电荷可表示为:
Q = ∫ I(t) dt
这属于电荷平衡关系,不是“库仑定律”。法拉第定律可以帮助建立电荷与沉积量之间的关系,但不能单独预测最终干膜厚度,实际结果还取决于电泳漆体系和不断变化的膜层电阻。
工件刚入槽时,金属表面和槽液通路可能产生较高电流。随着树脂凝聚,漆膜以及湿膜附近的气泡增加电阻,电流随之衰减。如果升压过快,初始电流和析气过程更难控制,可能增加针孔、缩孔、局部击穿或光泽变化的风险;这些属于工艺风险,不是每种快速升压都会必然产生的结果。
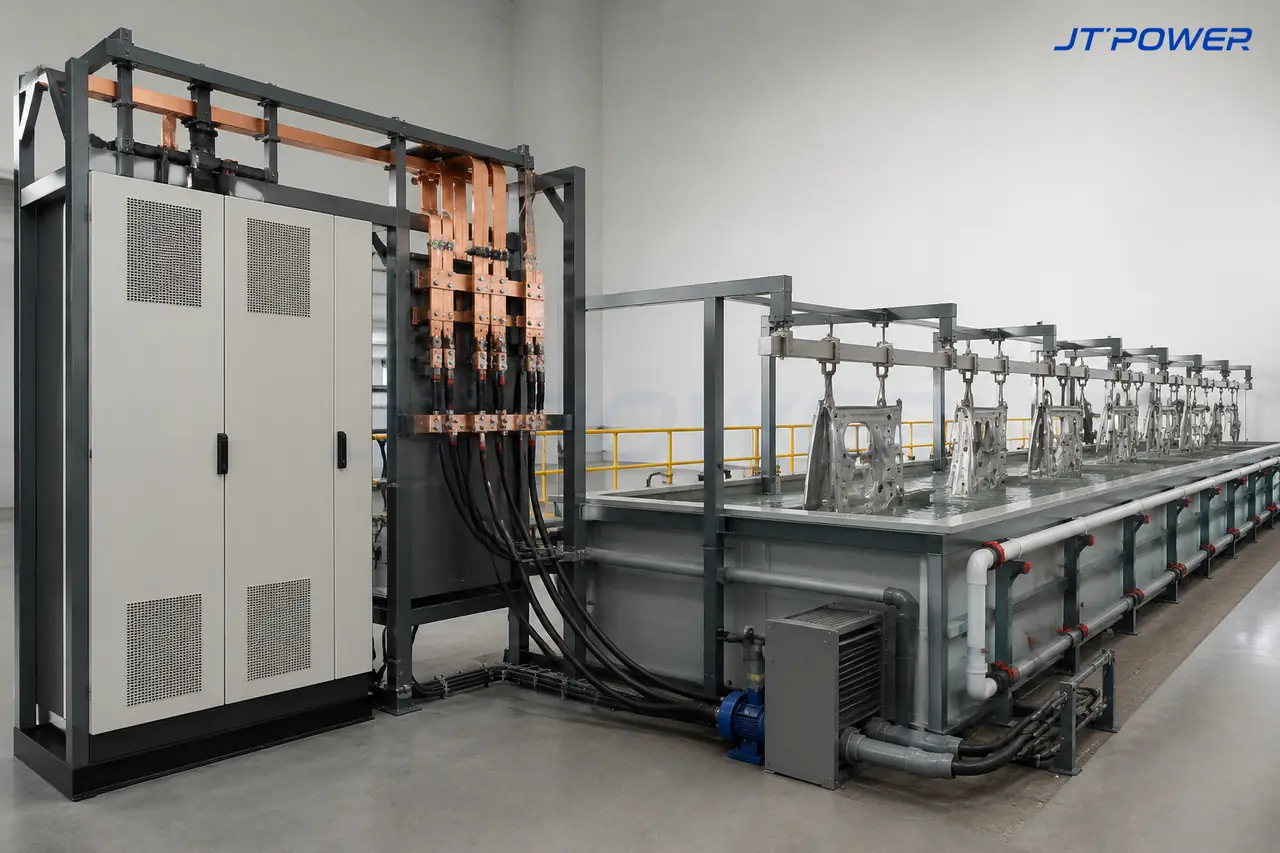
图2 CED 整流器、电泳槽、母排与工件之间关系的工程示意图;柜体布局为 AI 生成的受限可视化,不代表介通已交付设备。
三、不同升压曲线的工程比较
下表是用于调试讨论的工程示意,不是所有电泳漆体系都适用的固定配方。
| 升压方式 | 电气表现 | 可能的工艺风险 | 工程判断 |
|---|---|---|---|
| 硬启动或近似瞬时升压 | 电压阶跃大,初始电流变化快 | 可能增加气泡、边缘电流集中或局部缺陷 | 只有在涂料体系和设备资料支持时采用 |
| 受控线性/分段升压 | 逐步建立电场,限制入槽冲击 | 与槽液和输送节拍匹配时可提高重复性 | 适合作为调试起点,但不是通用配方 |
| 过慢升压 | 目标电场建立延迟,整个周期电荷发生变化 | 可能降低节拍或导致最终膜厚不足 | 要同时核对总电荷、停留时间和终端电压 |
所以,升压“越快”或“越慢”都不能直接等同于质量好坏。真正要确认的是:整流器是否能在涂料体系允许的窗口内,重复输出稳定的电压—电流曲线。
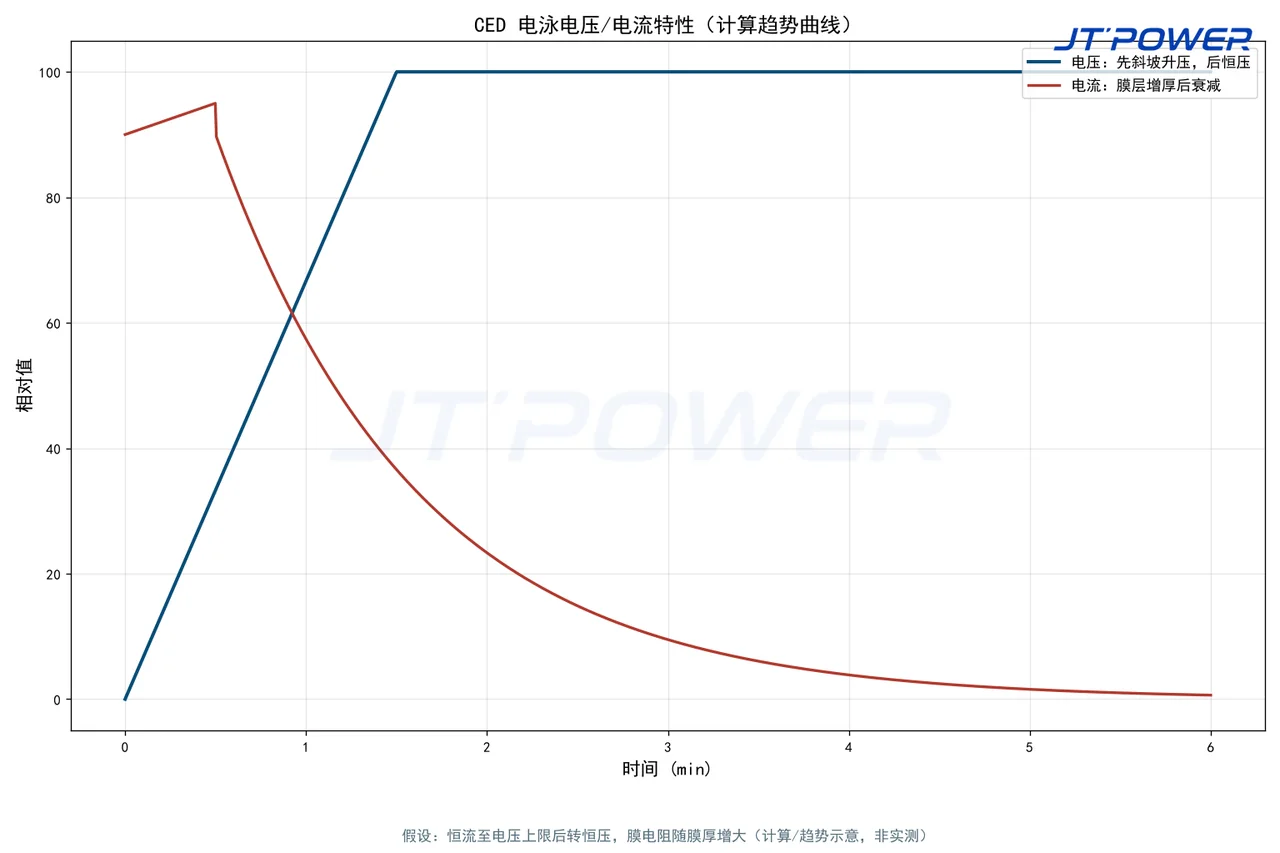
图3 CED 电压、电流和膜厚趋势的计算/趋势示意;采用归一化假设,不是现场实测数据。
四、两段式升压:适合自动化产线的调试思路
部分自动化电泳线会采用两段式升压:先以较低电压软启动,再进入成膜阶段的较高电压。作为讨论示例,某条产线可以从约 50–120V 的低压段开始,在形成初始阻挡层后逐步进入 200–320V 的终端范围。这里的数值仅用于工程讨论,不能直接复制到其他涂料体系。
- 软启动段:在工件完全浸没和接触稳定前,限制初始电流冲击。
- 过渡段:根据电压、电流和报警状态,按配方进入下一阶段。
- 成膜段:保持经过验证的沉积电压,随着绝缘膜增厚让电流自然下降。
过渡条件可以按时间、电流或 PLC 配方触发。整流电源应能输出实际电压、电流和保护状态,便于核对“指令曲线”和“槽端实际曲线”是否一致。
五、CED 电泳整流电源怎么选
电流和电压应分别计算,再作为完整系统复核。
- 电流:用浸没导电面积乘以工艺负责人确认的电流密度。
- 计算示例:假设浸没面积为 50m²、电流密度为 20A/m²,则工艺电流约为 50 × 20 = 1000A。这是示意性选型计算,不是介通实测结果;实际询价还应写明面积范围、工作制和运行裕量。
- 电压:匹配槽回路、阳极布置、槽液电阻和工艺验证窗口。介通的 150V/1000A CED 电泳整流器是一种可选配置,不代表所有电泳线都使用相同规格。可查看150V/1000A CED 电泳整流器。
- 槽端电压:把母排、电缆、接头和滤波器压降计入,确保目标电压真正到达电泳槽。
六、整流器控制与 PLC/SCADA 如何分工
- 整流器本体:恒流/恒压闭环、可编程升压、限流、输出测量,以及过流、过压、过温、缺相和冷却保护。
- PLC/SCADA:配方选择、输送链同步、工艺记录、趋势存储、报警管理和批次追溯。
- 联锁:急停、排风许可、循环/冷却许可、柜门状态和外部工艺停机信号。
这样可以避免把上位机画面误认为整流器原生闭环,也便于电气集成商在调试时逐项核对指令、反馈和安全回路。
七、膜厚不稳定时的现场排查顺序
- 对比整流器设定升压曲线和实际输出,必要时在槽端测量。
- 记录同一配方下的电流变化、槽液温度、电导率、固体含量和浸槽时间。
- 检查挂具接触、母排接头、对电极位置、搅拌和工件姿态。
- 确认针孔、缩孔或边缘缺陷是否集中在高电场区域。
- 一次只改变一个变量,并用固定测点的干膜厚度结果验证。
稳定的整流器不能修复前处理、槽液配方或挂具损坏问题,但可以减少电气波动,使其他工艺变量更容易定位。
常见问题
升压越快,CED 漆膜就一定越厚吗?
不一定。快速升压可能增加初始电场和电荷输入,但最终膜厚还取决于涂料配方、槽液状态、工件形状、浸槽时间和经过验证的终端电压。过高的电应力反而可能增加缺陷风险。
电泳应该用恒流还是恒压?
很多系统会按阶段组合使用:初始成膜阶段进行限流或恒流控制,绝缘膜形成后转入恒压控制。具体切换条件应由工艺配方和设备设计确定。
20–40秒或 200–320V 是标准电泳参数吗?
不是。它们只能作为工程讨论示例,实际升压时间、电压和停留时间必须结合涂料供应商、槽体设计和现场试验确认。
总结与技术支持
CED 电泳质量不仅取决于终端电压,还取决于升压曲线、初始电流、膜层电阻变化和槽液工艺窗口。选择带可编程升压、恒流/恒压自动切换、低纹波和 PLC 接口的专用整流电源,有助于减少可避免的电气波动。
介通可根据浸没面积、电流密度、槽电压、升压曲线、工作制、冷却条件和自动化接口,协助完成 CED 整流电源选型。你可以查看阳极氧化与电泳涂装整流器系列,或通过技术咨询页面提交工况参数。
作者:Yinhao Liang。技术审核:介通电源工程团队。
AI 协助起草;技术内容由介通工程团队审核。