
作者:Yinhao Liang |
电化学除磷依靠牺牲铁、铝阳极溶出金属离子,生成的絮体吸附磷酸盐,因此电源直接决定加药量与絮体生成是否均匀。选型有两个关键点:一是决定投加量的是电荷而不是电压,所以必须高精度恒流;二是双极多极板串联会把各极板电压叠加,再叠加低电导率水的欧姆压降,因此这类工况需要的是宽范围高电压电源,而不是电镀那种低压电源。反极则用来防止电极钝化。本文数值属于文献值或计算示例,不代表 JT-POWER 的实测结果。
电絮凝除磷槽里发生了什么?
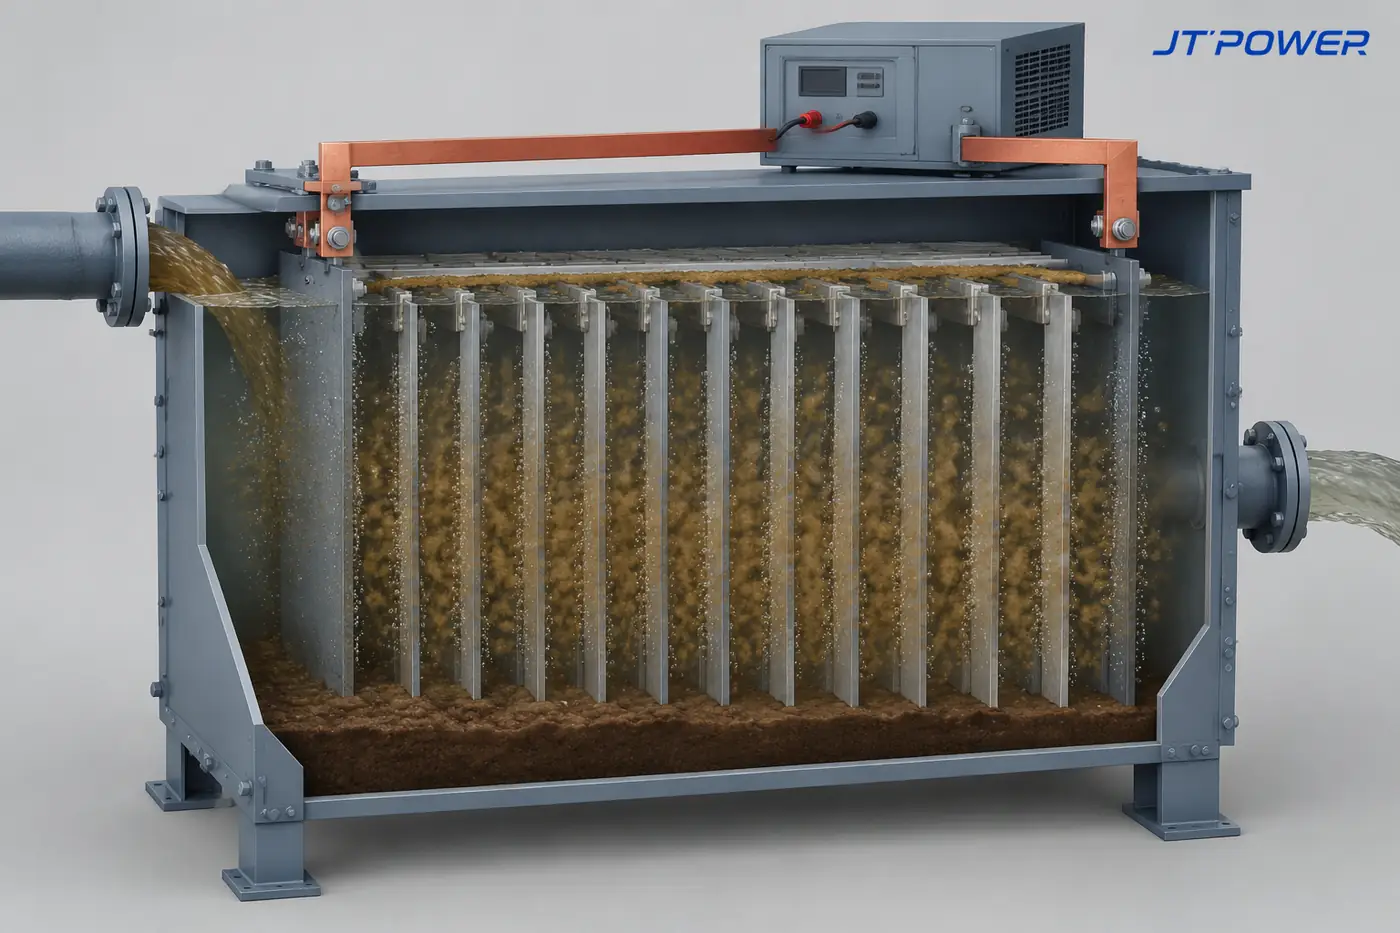
阳极上的牺牲金属被氧化溶出(Al → Al3+ + 3e- 或 Fe → Fe2+ + 2e-)。溶出质量由法拉第定律决定:m = I t M/(nF),即每安时约溶出 0.336 g 铝或 1.042 g 铁。这些离子水解生成 Al(OH)3 与 Fe(OH)3 絮体,磷酸盐主要通过被絮体吸附与共沉淀去除,而不是单纯靠电迁移。
阴极产生氢氧根与氢气微气泡。氢氧根提高局部 pH、促进絮体形成;细密气泡把絮体带到液面,因此该工艺常被称为混凝与气浮一体。
对电源而言还有两个次生效应:阳极表面会生长氧化膜、电阻升高,同样电流下金属释放速率下降;随着处理进行,电导率与极板间距变化,维持同一电流所需的电压也会漂移。
为什么用电荷投加量而不是只看电流密度
电絮凝设计通常用电荷投加量(A·h/m3)表述,因为它把电流、处理时间与水量合在一起。公开研究支持把它当作主控变量:一项电化学沉淀研究报出的最优工况是 pH 8.0、电流密度 2.4 mA/cm2、磷浓度 0.5 mM、进液 18 mL/min;电絮凝综述也指出施加电流、pH、电极材料与极板间距是决定去除率和能耗的主要因素。另有电驱动营养盐去除研究在约 5–20 A/m2(即 0.5–2 mA/cm2)区间运行。
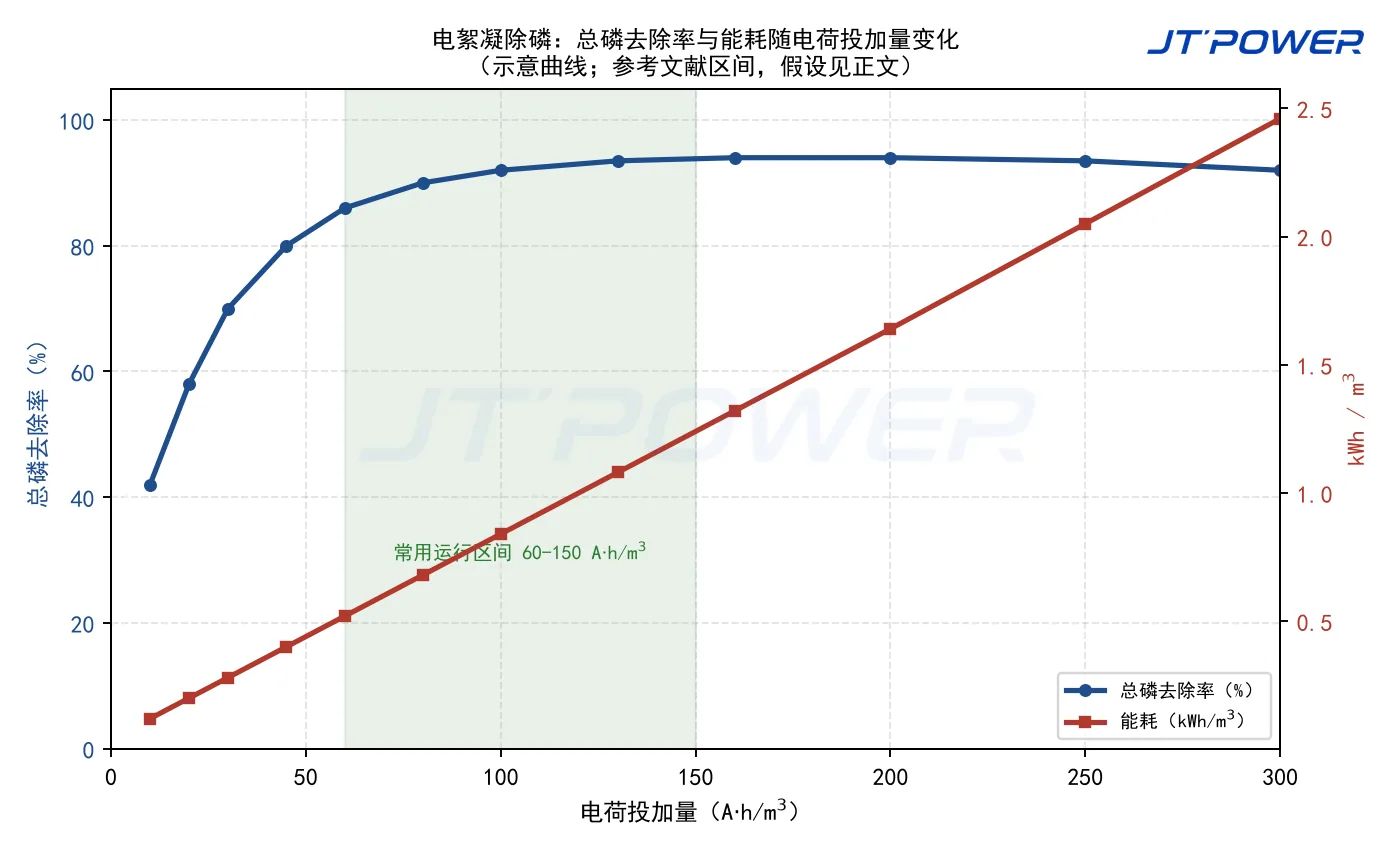
计算示例(假设已列明):若处理水量 10 m3/h、目标电荷投加量 100 A·h/m3,所需电流为 100 × 10 = 1000 A。若由一台电源供一组双极板组,就需要这个电流;把水量分到两组板组,则每组只需 500 A。电压侧由串联的极板间隙数量加上水的欧姆压降决定,这就是多极板板组需要上百伏而不是几十伏电源的原因。
电源必须具备的能力
| 要求 | 对除磷的意义 |
|---|---|
| 高精度恒流 | 絮凝剂溶出量与电量成正比,电流精度直接等于加药精度与总磷达标稳定性。 |
| 宽范围高电压 | 双极多极板串联加上低电导率水的欧姆压降会抬高电压,裕量不足会脱离恒流。 |
| 可编程极性反转 | 反转极性可打断阳极钝化、帮助剥离结垢,长时间运行仍能保持金属释放稳定。 |
| 低输出纹波 | 平稳溶出避免局部过热和过量析氢,让更多电量用于生成有效絮凝剂。 |
| 耐腐蚀结构 | 高湿、曝气且常含氯离子的工况要求密封 IP 级机柜。 |
| 过程联锁与通信 | 加药泵、气浮刮渣与流量信号必须与电参数设定同步。 |
JT-POWER 电源如何匹配
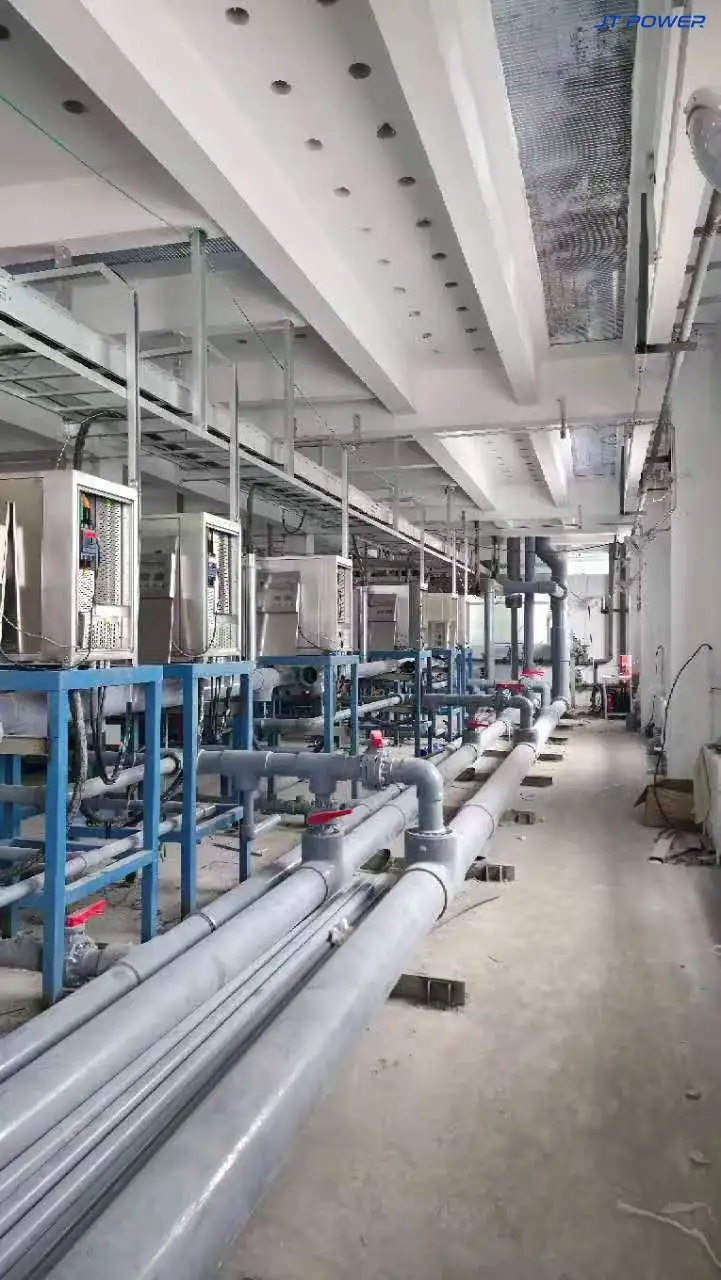
JT-POWER 为电化学除磷专门设计了 300 A / 200 V 高频开关整流器,额定连续输出 60 kW。其公开平台参数包括:0–200 V / 0–300 A 输出、恒流精度 ±0.2%、输出纹波 ≤1% RMS、满载效率 ≥93.5%、功率因数 ≥0.95、毫秒级抗钝化极性反转,以及光电隔离 RS485(Modbus RTU),可选 Profinet、EtherNet/IP 和 4–20 mA 接口。该机型采用 IGBT 移相软开关拓扑配合多级 LC 滤波,可提供纯水密闭水冷或隔离风道 IP54 防腐机柜。
200 V 电压窗口面向长串双极板组与低电导率贫水;最终额定值、冷却方式与反转参数请以项目图纸和当前规格书为准。可查看 300A 200V 电化学除磷整流器产品页 和相关的 电絮凝与电芬顿选型对比,或浏览 技术文章中心。
常见问题
除磷槽为什么需要这么高的电压?
双极板组中各极板间隙在电气上串联,单格电压会叠加,低电导率水还会增加欧姆压降。没有宽电压窗口,电源无法维持设定电流。
应该恒流还是恒压?
恒流。铁或铝的溶出量由通过的电量决定,因此电源应稳定电流、让电压随槽阻变化。
极性反转的作用是什么?
阳极表面会随氧化膜累积而钝化,降低金属释放;周期性受控反转可打断钝化膜并帮助脱除结垢,同样电流下恢复投加量。
纹波会影响除磷吗?
会。纹波造成局部交流过电位与溶出不均,把电量浪费在过量析氢等副反应上,而不是生成絮凝剂。
技术支持
如需确认整流器额定值、电压窗口、纹波、反转参数与控制配置,请将处理水量、进水与目标总磷、电导率、电极材料和极板数量提供给 JT-POWER,通过联系我们或上文产品页发起询价。
AI辅助起草;技术内容已由 JT-POWER 工程团队审核。