
作者:Yinhao Liang |
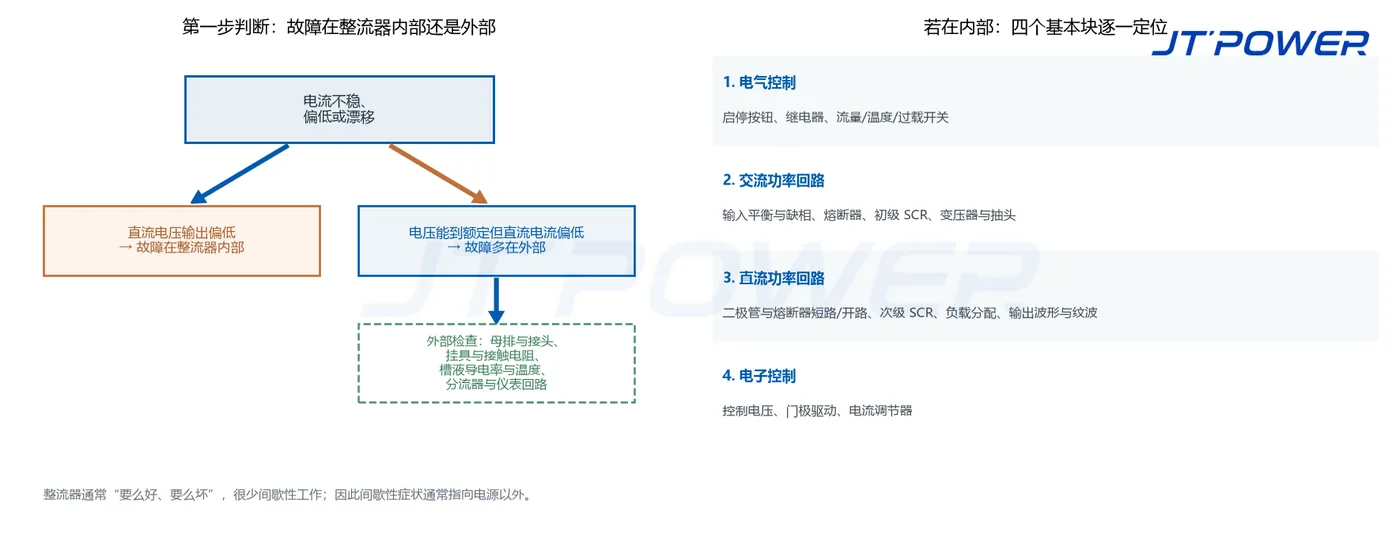
产线上电流开始不稳、或者慢慢漂移时,第一反应往往是”整流器坏了”。实际上有用的第一步不是打开柜门,而是先判断故障到底在不在电源里面。公开的整流器排查资料给出了一个能解决大多数情况的判断:直流输出电压偏低,故障在整流器内部;电压能到设定值但直流电流偏低,故障通常在整流器外部。资料还指出,整流器一般是”要么好、要么坏”,很少间歇性工作——所以时好时坏的现象通常指向电源以外。本文按这个逻辑展开,并给出每一类情况下的具体检查项。
第一步:先分成”内部”和”外部”两类
这一步只需要一块电压表和一把钳形电流表,并且要在带电、部分负载的条件下做——公开资料建议在额定的 25% 到 50% 负载下检查,而不是在两端极值上测。机组运行时观察:
| 现象 | 故障通常在 | 第一步动作 |
|---|---|---|
| 直流输出电压偏低,升不到设定值 | 整流器内部 | 按下面四个功能块逐一隔离 |
| 电压能到设定值,但直流电流偏低 | 整流器外部(回路或槽液) | 检查从整流器到工件的电流通路:母排、接头、挂具触点、阳极、槽液状态 |
| 时有时无 | 通常在外部,或接线/触点问题 | 重点查间歇性接触电阻,而不是怀疑功率部分 |
| 电流在数小时内缓慢上升或下降 | 两者都可能:热降额、槽液变化或测量回路 | 把电压电流趋势与槽温、冷却状态放在一起对比 |
第二步:所谓”外部”,通常是什么
当整流器能输出额定电压、电流却上不去时,意味着电流通路里的电阻变大了。电镀产线上常见的原因是:母排接头与螺栓连接松动或氧化;挂具、挂钩触点氧化或弹力不足;阳极状态异常(钝化、消耗、连接不良,或阴阳极面积比不当);槽液电导率或温度超出范围;滚镀线上还有随转动和装载变化的滚筒触点电阻。因为电流等于电压除以回路电阻,以上任何一项都可能表现得像”整流器没劲”,而整流器本身是好的。
测量链路也属于这一类。分流器或直流电流表漂移、传感线路接触电阻偏大,都会报出工艺上根本没发生过的”电流不稳”。所以公开的排查资料把仪表与分流器的准确性算作诊断链的一环,而不是单独的校准话题。
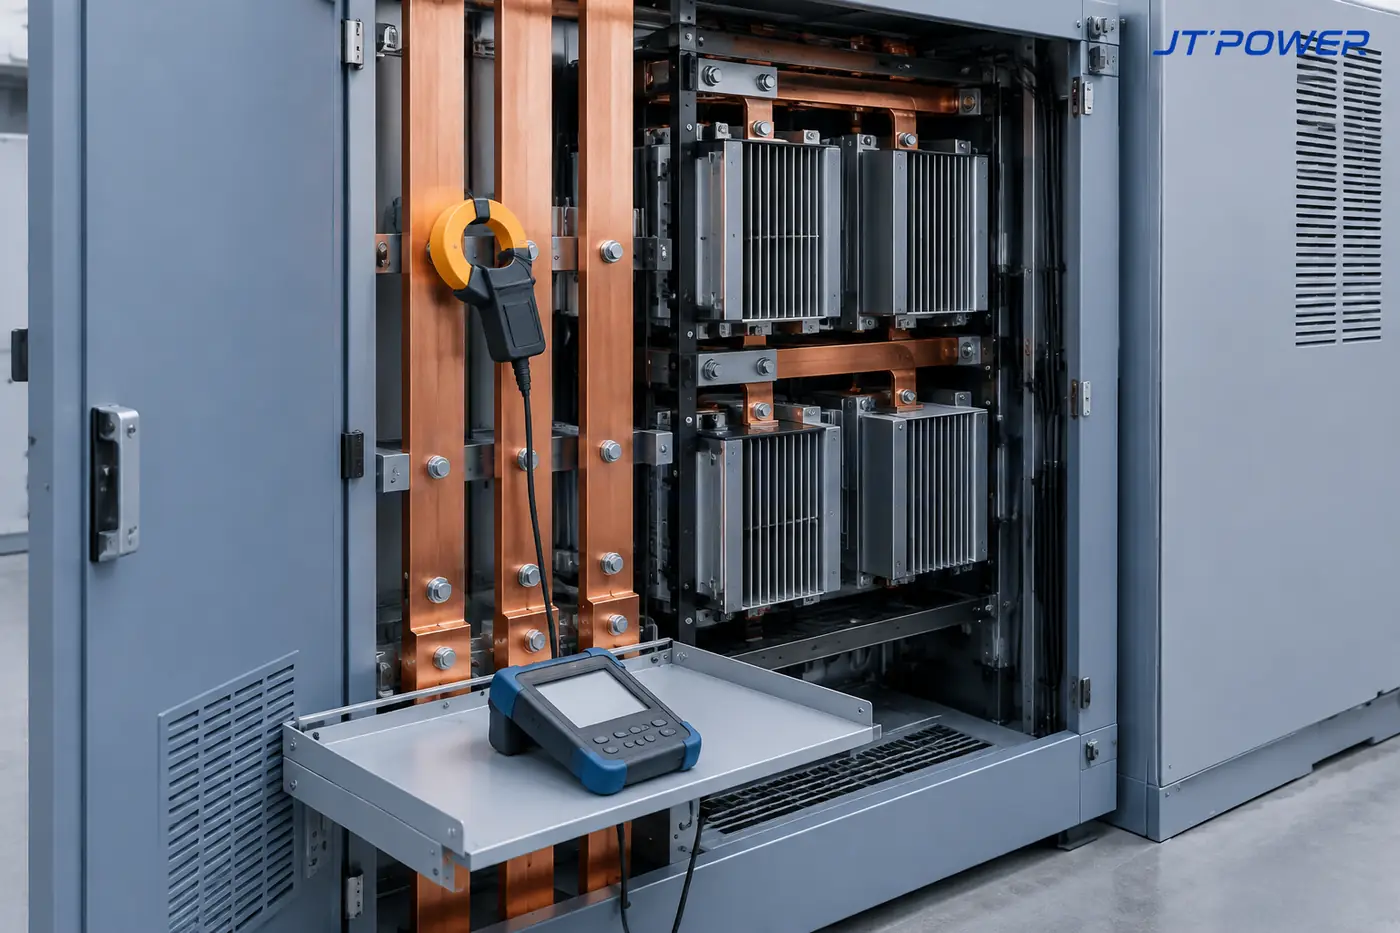
第三步:确定在内部,就按四个功能块定位
整流器排查资料把电镀整流器分成四个功能块。在带电、部分负载条件下按顺序过一遍,就能定位而不靠猜:
| 功能块 | 包含内容 | 典型失效现象 |
|---|---|---|
| 电气控制 | 启停按钮、指示灯、继电器、定时器、流量与温度开关、过载继电器(控制电压常为 120V AC) | 机组不启动或一跳就停、联锁动作;通常是完全没有输出,而不是电流漂移 |
| 交流功率回路 | 输入线平衡与缺相、熔断器、初级 SCR、可调自耦变压器与抽头开关、主变压器 | 输出上不到额定值;某相或某支路不贡献;提前进入限流 |
| 直流功率回路 | 硅二极管及其熔断器(短路或开路)、次级 SCR、并联器件的负载分配、输出波形与纹波 | 最大电流下降、负载分配不均、纹波变大、某一支路发热 |
| 电子控制 | 控制与信号电压、门极驱动、电流调节器 | 电流稳不住设定值、过冲、漂移,或在某些设定点开始振荡 |
同一份资料里的两个习惯值得保留:查熔断器要用通断测试器或电压测试器,不要用欧姆表;半导体器件要在负载下用交流电流探头测,不能只凭冷态电阻判断——二极管或晶闸管可能台架上正常、一上负载就失效。
第四步:不要跳过波形和纹波
电流不稳往往先在输出波形上暴露。二极管失效、晶闸管半失效、门极接触不良或滤波电容退化,会先改变纹波含量,而平均电流变化还不大——这正是操作工看到”电流一直在飘”的阶段。正确测纹波的方法是:示波器或仪表用交流耦合、带宽限制到约 20 MHz,结果用 Vrms 除以 Vdc 表示——这也是整流器校准工作中的标准方法,比盯着直流电流表指针有用得多。
第五步:核对热状态
发热是公开资料中导致输出漂移的已知原因之一,因为机组过热会自己降额。在更换任何电子部件之前,先确认冷却通路确实在工作:水冷机组看流量与水温,风冷机组看风道与滤网,再看整流室的环境温度。如果最大电流的缓慢下滑与下午高温、滤网堵塞或冷却水温上升同步出现,那是冷却问题,不是控制板问题。
换板之前的清单
- 看趋势,不看瞬间。 把电压、电流、温度和槽液电导率按班次记录下来,才能区分”漂移””间歇接触”和”阶跃变化”。
- 先验证测量。 用钳形表在母排上比对柜面电流表,确认读数可信之后再下判断。
- 与同型机组对比。 多机组产线上,某台在相同负载与槽液条件下表现不同,能很快缩小范围。
- 别把槽液排除在外。 电导率、温度、阳极状态和添加剂含量都会改变一台健康整流器能输出的电流。
- 最后才动内部。 确认电压确实偏低后,按四个功能块顺序隔离,并对半导体器件做带载验证。
JT-POWER 整流电源如何匹配
JT-POWER 提供连续工作制的通用电镀整流器,具备稳流稳压、低纹波,可选风冷或水冷,并提供电压、电流与温度监测——这些数据正是让上述诊断不必靠猜的前提。机组按工艺配置(电流密度、槽电压、纹波要求、工作制与环境),使工作区间与保护设置和产线实际运行状态相匹配。可查看通用电镀整流系统产品页、整流器校准(仪表与纹波验证)、IGBT 模块检查和电镀整流器选型,或通过联系我们提供现场读数。
常见问题
电镀电流一直漂移,是整流器坏了吗?
不一定。直流输出电压偏低时故障在整流器内部;若电压能到设定值而电流偏低,原因通常在外部:母排接头、挂具触点、阳极、槽液电导率或温度,以及仪表与分流器回路。
为什么会提前进入限流?
要么负载电阻升高(外部原因),要么机组内部某个功率支路没有出力——二极管失效、熔断器熔断,或晶闸管不再触发。先测各支路的直流电流、再比较输出波形,然后才考虑更换器件。
整流器会间歇性工作吗?
公开的服务资料把整流器描述为”要么好、要么坏”,间歇性表现并不常见。时好时坏的现象通常说明回路中某处存在接触、接线或联锁问题。
怎么判断柜面电流表是不是读数不准?
在稳定负载下用钳形表在母排上比对,并检查分流器与传感接线。分流器漂移或传感线路接触电阻偏大,会制造出”电流不稳”的假象,让人在一台健康的电源里白找。
相关阅读
技术文章中心 · 电镀整流器校准 · IGBT 模块检查与更换 · 电镀整流器选型
AI辅助起草;技术内容已由 JT-POWER 工程团队审核。