
直接答案:硬铬镀层的微裂纹与针孔,由三个电源侧手段共同控制:合适的占空比或波形、低纹波稳定电流、以及可编程软启动升流。典型参数为阴极电流密度约 30–60 A/dm²、高端工艺纹波低于约 1%、脉冲铬占空比 60–80%、镀液温度 50–60°C 并与电流密度匹配(行业典型值,需在产线验证)。
一、为什么微裂纹与针孔影响硬铬质量
液压油缸活塞杆、轧辊和模具上的硬铬镀层(硬度通常 850–1000 HV,硬铬层常超过 50 μm)要求耐磨与耐蚀。工厂常遇到微裂纹分布不均、结合力差剥落,以及阴极析氢严重导致的针孔。这些缺陷不仅取决于镀液成分(铬酸与硫酸比值),更受电流密度分布、波形纹波及阴极极化过程的直接调控。
二、核心工艺参数与电化学效应
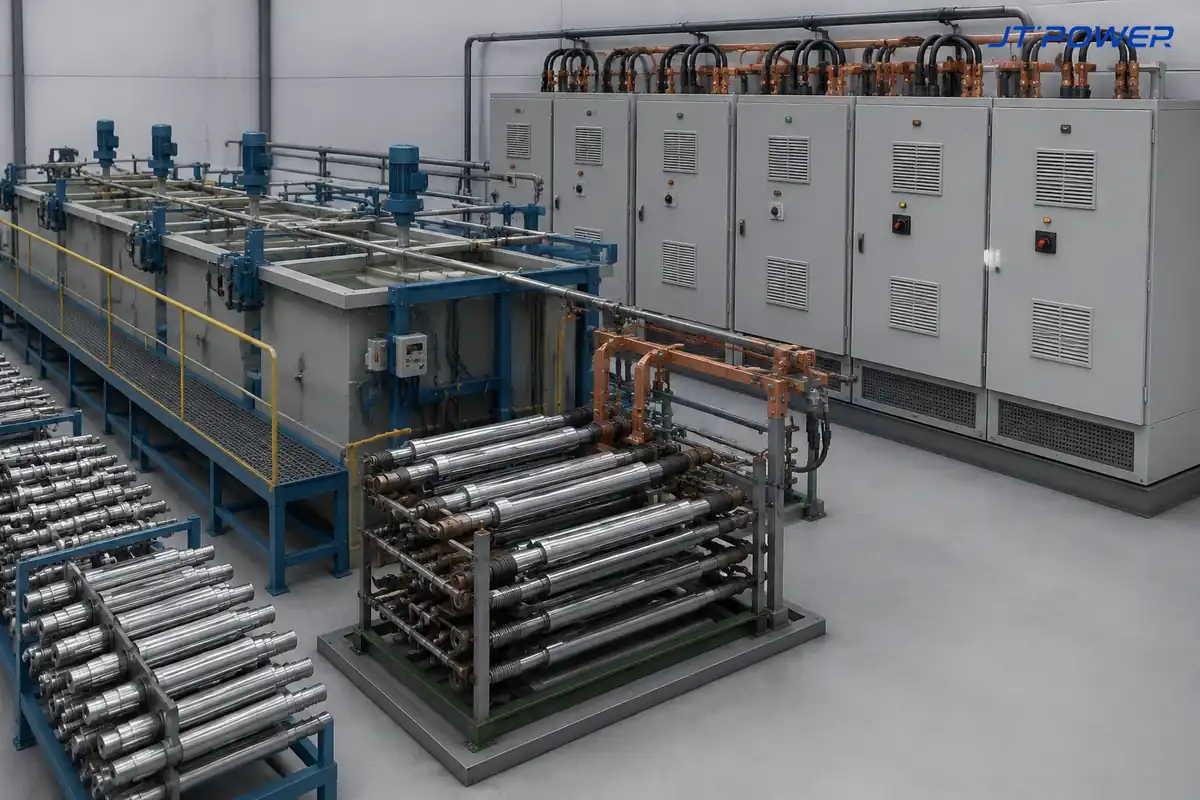
| 参数 | 典型范围/目标 | 对硬铬微观结构的影响 | 整流器选型建议 |
|---|---|---|---|
| 阴极电流密度(Jc) | 30–60 A/dm² | 决定沉积与形核速率;过高易烧焦边缘,过低镀层偏软 | 高精度恒流(CC)模式,波动典型 ±1% 以内 |
| 纹波系数 | 高端工艺低于约 1%(行业典型值) | 高纹波加剧析氢、粗大结晶与粗裂纹网 | 高频 IGBT 开关整流器(10–20kHz),替代可控硅 |
| 脉冲占空比 | 60–80%(脉冲铬) | 断电期恢复界面铬离子浓度、利于氢气逸出 | 带高频脉冲镀铬功能的大功率电源 |
| 镀液温度与电流匹配 | 50–60°C 匹配 Jc | 温流匹配控制微裂纹密度(典型最优 400–800 条/cm) | 支持 PLC/温度闭环联动 |
三、深度原理:析氢、氢脆与裂纹控制
1. 铬沉积与析氢的竞争
铬电镀阴极电流效率较低,通常仅 15%–22%,超过 75% 的电量用于析氢:
2H+ + 2e- → H2
滞留在表面的氢气是针孔的直接原因。当电流波形纹波较大时,电流峰谷剧烈波动会加剧氢气泡吸附与局部浓差极化。
2. 内应力与微裂纹形成
电沉积过程中,铬与氢共沉积形成亚稳态六方晶系氢化铬(CrHx)。随电镀进行,氢化铬分解并释放氢,镀层体积收缩产生极高拉应力;当拉应力超过铬层抗拉强度时形成微裂纹。
适度且均匀的微裂纹网络(典型最优 400–800 条/cm)能释放宏观内应力、防止大块剥落;纹波过大或电流不稳则可能让裂纹贯穿至基体,引发严重腐蚀。
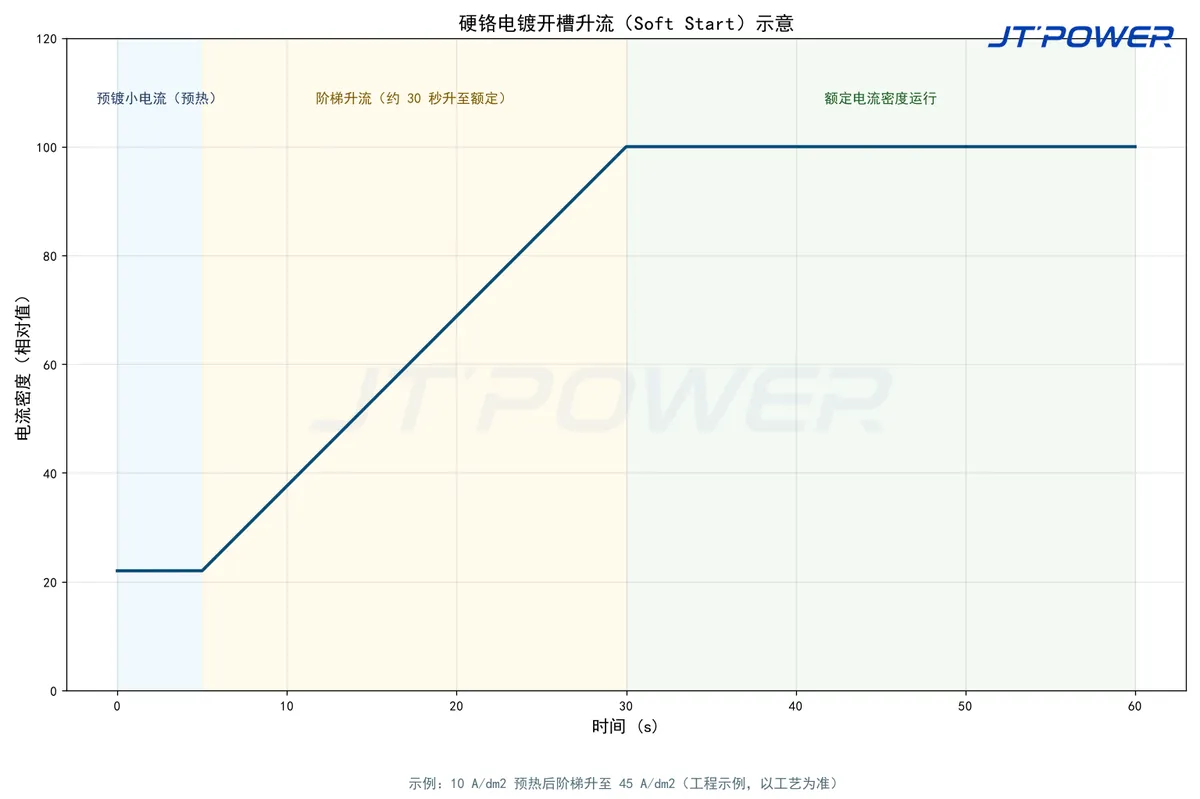
四、现场三步改进
- 控制开槽与阶梯升流(软启动):工件入槽先小电流预热,随后约 30 秒内阶梯升至额定电流密度(如从 10 A/dm² 升至 45 A/dm²),增强衬底结合力。电源需具备可编程软启动。
- 升级低纹波高频开关电源:将纹波典型大于 5% 的可控硅电源换成纹波低于约 1% 的高频 IGBT 整流器,可减少析氢停留;工程经验表明结合力明显改善,具体幅度需现场验证。
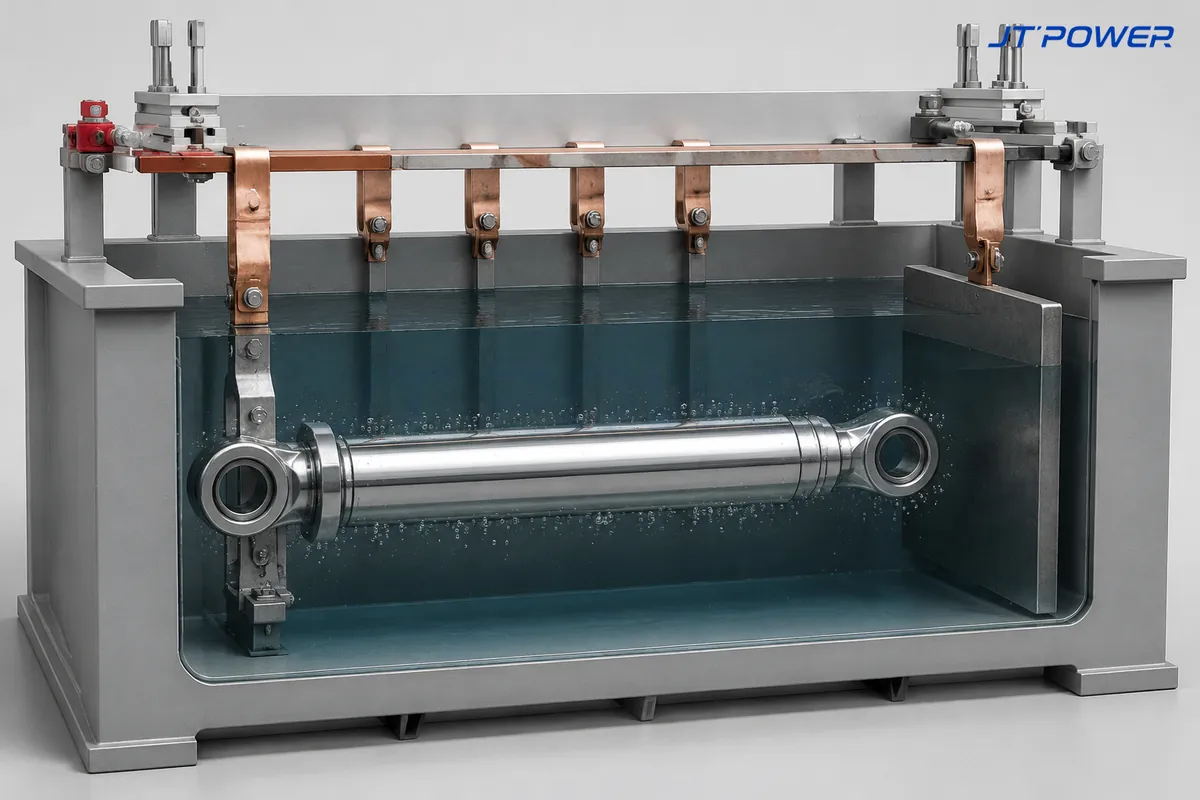
- 脉冲换向/定时反向:对深孔、内壁等复杂几何,短时反向阳极刻蚀或高频脉冲可改善厚度均匀性,减少高电流密度区角端堆积。
五、常见问题(FAQ)
镀铬层出现小针孔,怎么通过调整电流解决?
针孔主要由阴极氢气泡黏附工件表面、阻止铬继续沉积造成。除加抑雾剂/润湿剂外,电源侧选用低纹波、带脉冲断电功能的整流器,断电瞬间能让界面氢气泡迅速脱落。
硬度总达不到 850 HV 以上,电源参数怎么调?
硬度不足通常与电流密度偏低或镀液温度偏高有关。先核实实际阴极电流密度是否达到约 40 A/dm² 以上;再检查输出波形,过大交流纹波会导致结晶松散、降低硬度。
是不是裂纹越少越好?
不是。适度均匀的微裂纹网络释放内应力、防止剥落;完全无裂纹或裂纹贯穿基体都危险。典型最优 400–800 条/cm,需按本厂工艺验证。
六、总结与技术支持
硬铬电镀对电化学参数与输出质量极度敏感。精准控制电流密度、降低直流纹波并配合合理升流工艺,可消除针孔并获得理想的微裂纹分布。介通(JT-POWER)在重型硬铬整流电源及脉冲镀铬电源领域具备多年现场工艺配套经验。
如遇微裂纹或针孔问题,欢迎联系介通工程专家,查看重型硬铬电镀整流器,或阅读关联文章《水冷还是风冷 IGBT 整流器》。
作者:Yinhao Liang(介通工程)· 技术审核:介通研发部。